En extruderskruvcylinder håller så länge som dess tillstånd gör att linjen uppfyller den erforderliga produktionen och produktkvaliteten inom ett acceptabelt processfönster. Harts, fyllmedel, föroreningar, geometri och driftsbelastning förändrar den livslängden, så en uppskattning av kalenderåldern kräver dessa villkor. För en linje som redan är i produktion, mät skruven och cylindern på repeterbara platser, beräkna den senaste slitagehastigheten och använd den med produktionstrender för att planera nästa inspektion och byte.
- Spåra drifttimmar och formuleringsändringar, inte bara installationsdatum.
- Mät båda delarna: skruvslitage och slitage på cylinderhålet förstorar samma spel.
- Jämför effekt per rpm, smälttemperatur och kvalitet mot en stabil referenskörning.
- Prognostisera till en maskinspecifik planeringsgräns och ge sedan tid för upphandling och installation.
- Omvärdera prognosen efter en väsentlig förändring, accelererande slitage eller oväntad skada.
1. Vad betyder livslängden på din extruderingslinje?
En skruv kan fortfarande rotera efter att den har slutat vara användbar för en viss produkt. En linje som gör en krävande film eller profil kan förlora sitt acceptabla processfönster innan hårdvaran når en strukturell gräns. Omvänt, att ersätta en ljuduppsättning enbart för att den har nått ett jubileum kan slösa bort användbar kapacitet.
Dela upp beslutet i tre frågor. Håller hårdvaran sig inom dess godkända dimensions- och tillståndsgränser? Kan processen göra en acceptabel produkt till den hastighet som krävs? Kostar fortsatt drift mer än ett planerat ingrepp? Det första gäller delarna, det andra gäller produkten och det tredje gäller produktionsplanering. En livslängdsuppskattning är ofullständig om den inte anger vilken endpoint den förutsäger.
Anteckna plikten bakom numret
Håll installationsdatumet, men registrera även timmar under produktion, bearbetat material och formuleringshistorik. Inaktiv tid är inte detsamma som handläggningstid. Bearbetade ton ger sammanhang, men kan inte göra olika sammansättningar eller maskinkonfigurationer direkt jämförbara.
| Spela in | Varför det hör hemma i en livsbedömning |
|---|---|
| Skruv- och fatidentiteter | Förhindra blandningshistorik efter byten eller ombyggnad |
| Drifttider | Definiera intervallet mellan inspektioner |
| Harts, fyllmedelstyp och laddning | Förklara förändringar i slitagemiljön |
| Slipa om källa och proportion | Identifiera förändringar i kontaminering och foderkonsistens |
| Effekt, varvtal och verklig smälttemperatur | Visa belastningen och prestanda som är kopplade till skivan |
| Nyskicksmått och godkända gränsvärden | Definiera vad som har förändrats och vilka åtgärder som krävs |
En leverantörs erfarenhet av en nära matchad arbetsuppgift kan hjälpa till att fastställa en första inspektionsplan. Fråga efter formuleringen, komponentkonstruktionen, timmarna och acceptanskriteriet bakom den erfarenheten. När dina egna mått är tillgängliga, använd dem för att förfina planen istället för att behandla en annan anläggnings ersättningsintervall som en fast regel.
2. Vilka förhållanden ändrar slitagegraden?
Enbart polymernamnet beskriver inte jobbet. Naturligt PP och PP innehållande mineralfyllmedel är olika slitageuppgifter. Fyllmedelstyp, belastning, partikelegenskaper och kontaminering spelar roll vid sidan av hartset. En väsentlig förändring bör därför förekomma i underhållsprotokollet, även när maskinmodell och skruvhastighet förblir oförändrade.
Jeff Kuhmansanalys av skruv- och fatlivslängdsärskiljer nötande slitage, korrosivt angrepp och metall-mot-metall limslitage. Den diskuterar också fastkilning när smältsektionen inte kan hantera materialet som levereras till den. Dessa mekanismer kräver olika korrigerande åtgärder. En hårdare yta ensam kommer inte att korrigera en geometrifelmatchning eller ett maskininriktningsproblem.
Ange arbetsytan, inte bara basstålet
EJS använder PTA hardfacing för bimetallskruvar och centrifugalgjutning för bimetalliska trumfoder. DeEJS bimetallproduktspecifikationersärskilj följande färdiga legeringstjocklekar:
| Komponent | Listade arbetslegeringar | Listad legeringstjocklek |
|---|---|---|
| Skruvbeläggning | Ni60, Colmonoy 56, Colmonoy 83 | 1,0 till 1,5 mm |
| Fatfoder | EJS01 | 2,0 till 3,0 mm |
| Fatfoder | EJS02, EJS03, EJS04 | 1,5 till 2,0 mm |
Dessa är konstruktionsspecifikationer, ej tillåtet slitage eller garanterade drifttimmar. Ledningen kan förlora acceptabel pumpprestanda medan betydande skyddsmaterial finns kvar. Att dividera skikttjockleken med en antagen slitagehastighet fastställer inte livslängden.

Matcha svaret på skadan
Kontinuerlig förlust av flygmaterial kräver en annan bedömning än isolerade skåror, gropar eller en skadad avlagring. Registrera var skadan uppstår och vilken formulering som gick innan den dök upp. För långa pipor, inkludera inriktning och stödtillstånd i undersökningen snarare än att anta att ojämnt slitage bevisar att legeringen var fel.
Användskruv och fat material guideför materialval ochnitrerad jämfört med bimetallisk jämförelseför konstruktionsval. Håll livslängdsbedömningen fokuserad på vad de installerade delarna gör.
3. Slitageproblem med extruderskruvar: vad ändras före fel?
Linan kan hålla sin vanliga effekt medan operatören gradvis höjer skruvhastigheten för att kompensera. Att bara titta på kg/h kan missa den förändringen. Mark Spalding och Timothy Womer definierar specifik hastighet som output dividerat med skruvhastighet i derasenskruvsslitageanalysoch förklara hur hastighetskompensation kan åtfölja en högre utloppstemperatur.
Jämför ett repeterbart produktionsförhållande
Spela in specifik utgång som(kg/h) / rpm. En nedgång förtjänar att undersökas när formuleringen, utfodringssättet och nedströmsförhållandena är jämförbara. Det är inte ett slitagemått i sig. En förändring i hartsviskositet, matning eller silkondition kan ändra prestanda utan motsvarande förlust av metall.
| Produktionsobservation | Kontrollera innan du tillskriver det slitage |
|---|---|
| Mer varvtal behövs för föregående utgång | Formulering, foderkonsistens, tryckbehov och tidigare inställningar |
| Högre verklig smälttemperatur | Givarens tillförlitlighet, värme-/kyladrift och hastighetsändringar |
| Tryckinstabilitet | Matning, skärmtillstånd, formbegränsning och temperaturkontroll |
| Svarta fläckar, geler eller osmälta | Avlagringar, uppehållsförhållanden, materialförändringar och smältprestanda |
| Högre energi per enhet bra produkt | Effekt, skrot, mätgräns och driftjusteringar |
Använd en referenskörning med stabil produktion och acceptabel kvalitet. Spara effekt, varvtal, verklig smälttemperatur, tryckhöjd och kasseringshastighet. Om du spelar in energi, definiera om den täcker extrudern eller hela linjen och håll den gränsen oförändrad. Att blanda total-line energi med extruder-endast avläsningar ger en missvisande trend.
Håll en kort justeringshistorik bredvid avläsningarna. En trend som enbart sammanställts från slutinställningar kan inte visa hur ofta operatören var tvungen att ingripa. Kuhman beskriver hur inkrementell processkompensation kan dölja försämring tills produktivitet eller kvalitet blir oacceptabel. Det är en anledning att undersöka tidigt, inte bevis på att varje svår körning behöver nya delar.
Ihållande förändringar efter grundläggande processkontroller motiverar en planerad dimensionsinspektion. Slipning, misstänkt metallkontakt eller metallfragment kräver omedelbar åtgärd enligt maskinens säkerhetsprocedur; vänta inte på ett lämpligt inspektionsdatum eller en beräknad livslängd.
4. Mätning av fatslitage: kontrollera båda delarna på matchande platser
Mät flygets ytterdiameter, eller OD, och cylinderns inre diameter, eller ID, vid motsvarande axiella stationer. Att jämföra den minsta skruvavläsningen med en orelaterad cylinderavläsning beskriver inte passformen på någon av ställena. Ge varje station ett avstånd från ett definierat datum så att en senare tekniker kan hitta den igen.
Reiloys guide för förebyggande underhållbeskriver rengjorda, kylda mätningar med hjälp av en piphålsmätare och lämplig skruv-OD-mätutrustning, med separata inspektionsprotokoll. Välj kalibrerad utrustning och en metod som passar komponentens geometri. Registrera inspektionstemperatur, vinkelorientering och repeterbarhet med dimensionerna.
Håll radiellt och diametralt spel åtskilda
Vid en motsvarande station, för beräkning av cirkulärt kuvert:
- Diametralt spel = cylinder-ID minus skruvgång OD.
- Radiellt spel = diametralt spel dividerat med 2.
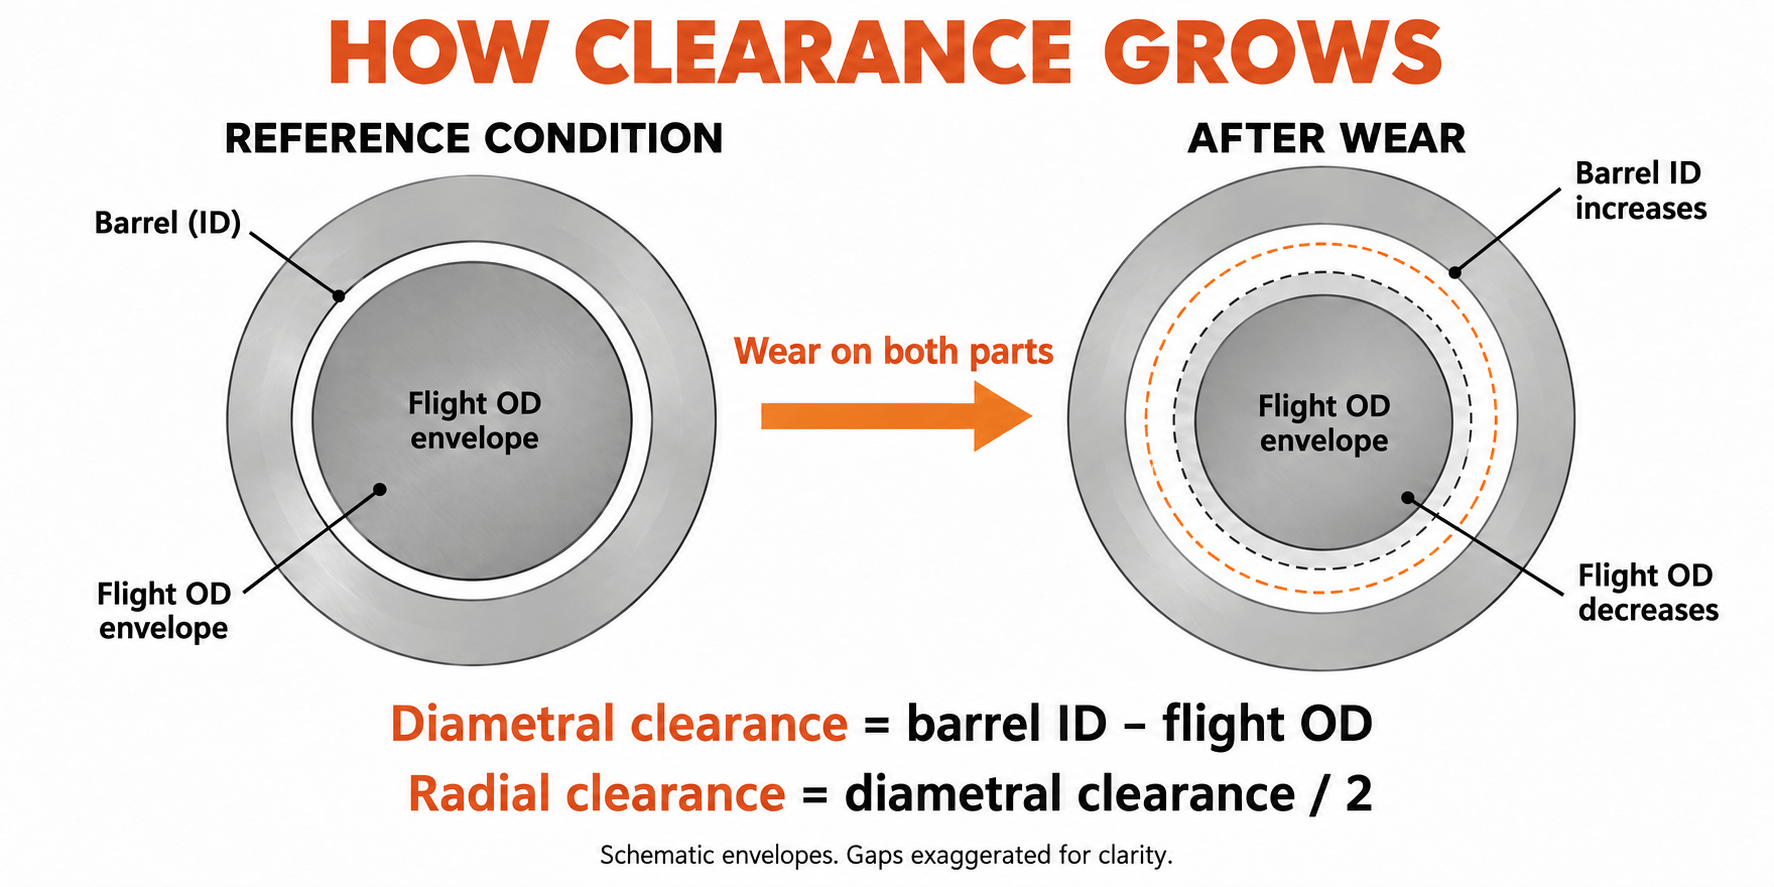
Håll enheten och godkännandekonventionen i varje rapport. En OD-reduktion på 0,10 mm representerar en radiell flygförlust på 0,05 mm. Att blanda ihop dessa mängder ändrar det tolkade slitaget med en faktor två.
Vad vi mätte på ett 90 mm utbytesprojekt
I ett EJS-ersättningsprojekt för en nominell 90 mm enkelskruvsextruder som bearbetade PP med 30 viktprocent kalciumkarbonat, var kundens första begäran högre hårdhet. Vi granskade den fullständiga formuleringen, originalritningen och mått på gamla delar innan vi specificerade ersättningen. Vi matchade även skruv- och pipmätstationerna längs axeln.
Vid en mätsektionsstation var den gamla flygets OD 89,65 mm och pipans ID 90,25 mm. Diametralskillnaden var 0,60 mm, vilket gav ett kallt radiellt spel på 0,30 mm. Att titta på skruven enbart skulle ha lämnat hälften av passformsfrågan obesvarad: piphålet var också en del av det uppmätta tillståndet.
Ersättningsspecifikationen använde en 38CrMoAlA-skruv med Colmonoy 83 flight hardfacing och en 42CrMo cylinderkropp med EJS04-foder. Vid motsvarande station var den nya flygningens OD 89,95 mm och pipans ID var 90,15 mm. Deras skillnad var 0,20 mm, vilket ger det 0,10 mm kalla radiella spelet som anges på ritningen.
| Mätning av mätsektion | Gamla delar | Reservdelar |
|---|---|---|
| Flyg OD | 89,65 mm | 89,95 mm |
| Fat ID | 90,25 mm | 90,15 mm |
| Diametralt spel | 0,60 mm | 0,20 mm |
| Kallt radiellt spelrum | 0,30 mm | 0,10 mm |
Vi återställde den specificerade passformen på den stationen, en radiell minskning på 0,20 mm. Andra stationer och maskingränssnitt kräver egna kontroller. Ritningen separerade skruv- och pipmaterial, skyddsområden och inspektionskrav, så bytesbeslutet gällde såväl geometri som hårdhet. Detta är den mätdisciplin som en bedömning av nyttjandeperioden behöver innan den kan förvandla upprepade avläsningar till en trend.
Ta hänsyn till ojämnt slitage
Mät flera vinklar vid varje cylindertvärsnitt och behåll de individuella avläsningarna, inklusive ovalitet. Ett beräknat cirkulärt spel beskriver inte fullständigt ensidig skada, utlopp eller en förvrängd borrning. För dubbla skruvar måste inspektionen även ta upp OEM:s dubbla hål och ingripande geometri; en formel med enstaka runda hål kan inte ersätta den bedömningen.
Följ maskintillverkarens procedurer för isolering, tryckavlastning, hantering och borttagning. Få kvalificerad personalstöd och inspektera delarna. En slitagerapport bör inte vara beroende av skadlig rengöring, improviserad åtkomst eller ostödda lyft.
5. Beräkna slitagehastigheten från upprepade inspektioner
En inspektion fastställer aktuella mått. Två jämförbara inspektioner fastställer en intervallfrekvens. Ytterligare inspektioner visar om den kursen förändras. Använd timmar som ackumulerats av samma komponentuppsättning mellan inspektionerna, inte maskinens totala ålder eller en blandning av olika reservdelar.
Beräkna för varje station radiell frigångstillväxt i mm per 1 000 drifttimmar:
Rate = (nuvarande radiellt spel - tidigare radiellt spel) / timmar mellan inspektioner × 1 000
Detta är en kombinerad röjningstillväxt. För att se vilken komponent som bidrar, beräkna skruvens radiella förlust som(föregående OD - nuvarande OD) / 2och pipans radiella tillväxt som(nuvarande ID - tidigare ID) / 2. När läget, orienteringen och inspektionsförhållandena stämmer överens, summerar dessa två ändringar till utrymmesökningen.
Läs det senaste intervallet separat
Överväg en antagen inspektionslogg för en enda station med cirkulärt kuvert. Dessa dimensioner förklarar beräkningen; de är inte en EJS driftstid resultat eller acceptansspecifikation.
| Timmar sedan installationen | Flyg OD | Fat ID | Radiellt spelrum | Betyg sedan tidigare läsning |
|---|---|---|---|---|
| 0 h | 99,95 mm | 100,15 mm | 0,10 mm | Baslinje |
| 2 000 timmar | 99,90 mm | 100,18 mm | 0,14 mm | 0,02 mm/1 000 h |
| 4 000 timmar | 99,82 mm | 100,22 mm | 0,20 mm | 0,03 mm/1 000 h |
Under hela 4 000 timmar är genomsnittet 0,025 mm/1 000 timmar. Det senaste intervallet är snabbare, 0,03 mm/1 000 h. Att bara använda medelvärdet för hela livet skulle dölja den förändringen. Undersök orsaken och använd en lämpligt konservativ ny takt för planering.
Det senaste intervallet är också uppdelat i 0,04 mm radiell förlust av skruven och 0,02 mm radiell tillväxt av cylindern. Tillsammans förklarar de 0,06 mm frigångsökningen. Detta ger underhållsteamet en mer användbar fråga än vilken komponent som vanligtvis slits först: vilken komponent bidrar på denna linje?
Avvisa en falsk trend innan prognoser
En liten uppenbar minskning av spelrummet betyder inte att sliten metall har återvänt. Kontrollera mätposition, temperatur, renhet, instrumentinställning och operatörens repeterbarhet. Om förändringen ligger inom metodens osäkerhet, rapportera den som olöst istället för att beräkna en oändlig eller negativ återstående livslängd.
Håll varje stations trend separat. Ett lågt medelvärde över hela längden kan dölja en skadad blandare, övergångs- eller utloppsplats. Registrera sprickor, gropar och avlagringar tillsammans med dimensioner; dessa förhållanden kan kräva åtgärder även när beräkningen av röjningstillväxten ser blygsam ut.
6. Förvandla slitage till en ersättningsplan
En slitagehastighet förutsäger tid till ett specificerat tillstånd endast om driftsförhållandena förblir rimligt jämförbara. Kom först överens om en planeringsgräns med hjälp av OEM:s tillämpliga servicegränser, delens skick och processprestanda som linjen måste leverera. En ny deltolerans definierar den nya passformen; den definierar inte automatiskt maximal servicetillstånd.
Beräkna timmar till planeringsgränsen
När hastigheten uttrycks i mm/1 000 h:
Beräknade återstående timmar = (planerande radiell frigång - nuvarande radiell frigång) / senaste hastighet × 1 000
Fortsätt den antagna loggen ovan. För denna beräkning, anta att ingenjörsteamet har valt 0,30 mm radiellt spel som sin planeringsändpunkt. Det aktuella värdet är 0,20 mm, vilket lämnar 0,10 mm till den ändpunkten. Vid 0,03 mm/1 000 h är uppskattningen cirka 3 300 drifttimmar. Värdet på 0,30 mm är ett antagande för detta exempel, inte en allmän ersättningströskel.
Om den senaste hastigheten fördubblas till 0,06 mm/1 000 h ger samma ersättning ungefär 1 700 timmar. Det återstående materiella bidraget har inte ändrats; den förväntade tiden att använda den har. Inget av resultaten skyddar mot en spricka, plötslig kontaktskada eller oacceptabel produktkvalitet som inträffar tidigare.
Återställ beräkningen när tullen ändras
Extrapolera inte en skiva av rent harts genom en switch till fyllt material. Markera förändringen och etablera en ny intervalltrend. Behandla en ny återvinningskälla, en högre fyllmedelsbelastning, ett annat tryckbehov eller ihållande driftjustering som en anledning att se över prognosen.
Om inga nya tillståndsmått finns, kan en tillämplig kontrollerad ritning hjälpa till att bedöma aktuella dimensioner. Det kan inte bevisa hur mycket slitage som skett under en okänd period. Gör den aktuella inspektionen till en referens för efterföljande jämförbara inspektioner; uppfinn inte en historisk takt från enbart nominell diameter.
Arbeta bakåt från avstängningen
- Identifiera stationen eller tillståndet som styr ingripandet, inklusive eventuella tidigare kvalitets- eller säkerhetsbegränsningar.
- Konvertera beräknade drifttimmar till kalendertid med det planerade produktionsschemat, inklusive avstängningar.
- Bekräfta ritningen, formuleringen och om en reparation eller ny del krävs.
- Skaffa aktuella tillverknings-, inspektions- och transporttider för själva beställningen.
- Reservera installationskapacitet och tillåt en buffert för prognososäkerhet och leveransrisk.
Välj nästa inspektion före det förväntade ingreppet, med dess intervall baserat på slitagetrend och produktionskriticitet. En snabbt föränderlig trend kräver en tidigare omprövning. Prognosen är en indata för underhållsplanering, inte tillåtelse att gå igenom varningsskyltar.
7. Byt ut skruven, pipan eller båda?
Utvärdera passformen som ett par, men anta inte att båda delarna måste köpas tillsammans. En ljudpipa kan vara lämplig för en ersättningsskruv. En sliten pipa kan lämna för stort utrymme runt en ny skruv från första körningen. Beslutet behöver den uppmätta borrningskartan, de föreslagna skruvdimensionerna och tillståndet för den kvarhållna komponenten.
| Beslut | Bevis behövs innan du fortsätter |
|---|---|
| Fortsätt och övervaka | Godkända mått och skick, acceptabel produkt, stabil process och en planerad omprövning |
| Bygg endast om eller byt ut skruven | Reparerbar eller utbytbar skruvgeometri, en lämplig pipa och en verifierad passform |
| Reparera eller byt endast ut cylindern | En lämplig kvarhållen skruv, en tekniskt godkänd piplösning och kontrollerad inriktning |
| Adressera båda delarna | Båda är utanför acceptabelt tillstånd, eller så kan deras kombinerade geometri inte uppfylla den erforderliga passformen |
Kontrollera vad ombyggnad skulle återställa
Innan du accepterar ett reparationsförslag, identifiera återställda dimensioner, arbetslegering, skyddat område och inspektionskrav. Bedöm kärnan, rakhet, sprickor och tidigare reparationer. Anta inte att en annan applicering av hårdbeläggning gör hela skruven ny.
På samma sätt kan en förstoring av ett cylinderhål genom bearbetning inte i sig själv återställa dess ursprungliga spel. Varje förändring kräver en kompatibel skruvgeometri och en genomförbar pipreparationsdesign. Bekräfta reparationsförmåga och lämplighet för den enskilda delen innan du gör den till den föredragna vägen.
Jämför användbar produktion, inte bara fakturapriset
Uppskatta kostnaden för att fortsätta fram till den föreslagna avstängningen: förlorad säljbar produktion, ytterligare skrot, extra energi och eventuella avbrott i schemat. Undvik att räkna samma förlust två gånger, som både det förlorade produktvärdet och dess fulla försäljningsintäkter. Använd fabrikens egen kostnadsbas och faktiska offerter för reparation eller utbyte.
En reparation kan vara attraktiv när kärnan och geometrin är lämplig och den återställda specifikationen uppfyller kraven. Ny tillverkning kan vara att föredra efter strukturella skador, en formuleringsändring eller en olämplig originaldesign. Skriv ner varför den valda vägen borde lösa problemet istället för att bara upprepa det föregående köpet. DeEJS köparguideanger ritnings- och inspektionsinformationen som ska inkluderas i en ersättningsspecifikation.
8. Förläng livslängden utan att dölja problemet
Matcha varje förebyggande åtgärd till den observerade risken. Metallkontamination kräver kontroll innan den når skruven, med lämpliga separerings- och materialhanteringsmetoder. En nedströms smältsil har en annan position och funktion; det kan inte hindra föroreningar från att först passera genom uppströms skruvsektioner.
För ändrade formuleringar, se över arbetslegeringarna och smältgeometrin innan du ökar produktionsefterfrågan. För ihållande ensidig skåra, undersök inriktning, pipstöd och skruvarnas kondition. För återkommande avlagringar, kontrollera materialets bearbetningsförhållanden och maskinens rengöringsprocedur istället för att behandla varje mörk markering som dimensionellt slitage.
Följ OEM:s uppvärmnings- och blötläggningsinstruktioner före rotation. Använd rengöringsmetoder som är kompatibla med komponentmetallurgin. Om värme- eller kylningsfel har påverkat driften, korrigera dem innan du bedömer om ersättningsmaterialet är tillräckligt. Dessa åtgärder riktar sig till driftsmiljön; de motiverar inte att förlänga ett inspektionsintervall när mätningarna visar på accelererande slitage.
Gör mäthistoriken användbar
Ge varje skruv och pipa en separat identitet. Håll baslinjemått, reparationshistorik och arbetslegeringen kopplade till den identiteten när delar flyttas mellan maskiner. Efter reparation eller utbyte, starta en ny dimensionsreferens och behåll den tidigare posten för jämförelse. Spara fotografier med stationens namn och orientering så att en senare inspektion kan hitta samma funktion.
EJS tillhandahåller materialcertifikat och inspektionsrapporter för sina skruvfat, enligt beskrivningen påbimetall produktsida. Behåll dimensionsinspektionsrapporten tillsammans med installationsprotokollet; det är mer användbart för framtida slitagebeslut än enbart en produktbeskrivning.
För en bedömning, skicka maskinmodell, kontrollerad ritning, harts- och fyllnadsinformation, timmar på de installerade delarna, motsvarande ID/OD-avläsningar, inspektionsförhållanden, skadefotografier och produktionssymptom. Inkludera vad linjen behöver uppnå. KontaktaEJS Industripåsales@ejsscrewbarrel.commed det mätpaketet så att diskussionen kan börja med den faktiska passformen och plikten.
Förbered en mätningsförfrågan
Beskriv de installerade delarna och de mått du har. Knappen öppnar ett e-postutkast till EJS; du kan bifoga ritningar och fotografier innan du skickar.
9. Vanliga frågor
Hur länge håller en extruderskruvcylinder?
Livslängden beror på formulering, konstruktion, geometri, belastning och den prestanda som krävs från linjen. För att uppskatta återstående livslängd, upprepa motsvarande skruv- och cylindermått, beräkna den senaste slitagehastigheten och projicera den till en godkänd planeringsgräns samtidigt som produktionstrenderna kontrolleras.
Håller en bimetallisk skruvpipa alltid längre?
En lämpligt utvald bimetallisk arbetslegering kan hantera nötande eller frätande belastning. Byggnadsnamnet ensamt etablerar inte längre livslängd. Legeringskompatibilitet, geometri, inriktning och driftsförhållanden spelar fortfarande roll; lagertjocklek är inte en livstidsmultiplikator.
Slits skruven eller pipan först?
Båda kan styra ersättningsbeslutet. Mät flygets OD och fatets ID vid matchande stationer, separera sedan skruvens radiella förlust från trummans radiella tillväxt. Använd inte en annan maskins livslängdsförhållande mellan skruv och cylinder utan jämförbar konstruktion och driftbevis.
Vid vilket spelrum ska en skruv och pipa bytas ut?
Använd tillämpliga OEM-servicegränser och ett tekniskt godkänt beslut baserat på komponentens skick, produktkvalitet och produktionsprestanda. Ange om gränsen är radiell eller diametral. Ett enda millimetervärde eller spelrumsmultipel passar inte varje diameter och applikation.
Kan jag uppskatta återstående livslängd utan en ny tillståndsbaslinje?
Du kan inspektera aktuellt skick mot tillämpliga ritningar och servicegränser. För att beräkna en uppmätt slitagehastighet, använd den aktuella inspektionen som referens och upprepa den efter ett känt driftsintervall under jämförbara förhållanden. Ett okänt ursprungligt tillstånd kan inte fastställa en tillförlitlig historisk takt.
Måste skruv och pipa bytas tillsammans?
Nej. Båda måste bedömas, men att ersätta den ena kan vara lämpligt när den kvarhållna komponenten är lämplig och den resulterande matchade frigången uppfyller det godkända kravet. Om båda är skadade eller passformen förblir oacceptabel, åtgärda båda.