Extruderingsskruvens kompressionsförhållande beskriver minskningen av kanalvolymen från matningssektionen till doseringssektionen. På en konventionell skruv med jämförbar stigning och kanalgeometri ger matningskanaldjup dividerat med mätkanaldjup en användbar approximation. Välj en ersättning från den fullständiga ritningen och faktiska matningsförhållanden, inte från enbart ett förhållande: två skruvar märkta 3:1 kan ha olika kanaldjup och övergångsprofiler.
- Beräkna kanaldjupet från skruvens öppningsdiameter och rotdiametern, inte hålets hål.
- Jämför absoluta djup och zonlängder innan du accepterar två skruvar som likvärdiga.
- Beskriv materialet som kommer in i tratten, inklusive omslipningsform och lastning.
- Undersök matning, smältning, begränsning och slitage innan du ändrar förhållandet.
- Validera en ersättning med stabila produktionsmått, inte enbart en varvtalsinställning.
Vad mäter skruvkompressionsförhållandet?
En konventionell enkelskruv har en matningssektion, en övergångssektion och en doseringssektion. Matningskanalen tar emot fast material; övergången ändrar kanalgeometri när smältning utvecklas; doseringssektionen transporterar smälta mot utloppet. Kompressionsförhållande beskriver ett geometriskt förhållande mellan början och slutet av denna process. Den mäter inte formtryck, produktdensitet eller motoreffektivitet.
För en enkel skruv med konstant stigning är verkstadsberäkningen:
Kompressionsförhållande ≈ matningskanaldjup / mätkanaldjup
Den mer allmänna definitionen jämför kanalvolymer med motsvarande flygningar. Djupgenvägen behöver jämförbar tonhöjd och kanalgeometri. Om dessa ändras, använd ritningen för att utvärdera de relevanta volymerna istället för att behandla ett djupförhållande som ett exakt volymetriskt resultat.Allan Griffs förklaring av skruvgeometrigör denna distinktion och varnar för att förlita sig på förhållandet utan de faktiska djupen.
L/D beskriver något annat: effektiv arbetslängd dividerad med skruvens ytterdiameter. En arbetslängd på 2 700 mm och en diameter på 90 mm ger 30:1. Bekräfta var tillverkaren börjar och slutar den arbetslängden. En drivenhetsförlängning hör hemma på den mekaniska ritningen men bör inte tyst bli extra bearbetningslängd.
En specifikation som lyder "90 mm, 30:1, 3:1" lämnar därför väsentlig information saknad. Den identifierar inte matningsdjup, doseringsdjup, övergångslängd, stigningsändringar eller blandningsgeometri. Fråga efter dessa dimensioner innan du jämför en ersättningsoffert med den installerade skruven. För den bredare inköpschecklistan, seEJS extruderskruvcylinderstyrning.
Hur man beräknar kompressionsförhållande från en skruvritning
Börja med en konventionell enkelstartsdesign vars matnings- och mätkanaler har jämförbar stigning och flyggeometri. Leta upp den konstanta djupdelen av varje sektion. Ta inte matningsavläsningen inuti konan eller doseringsavläsningen från en blandare, relief eller skadad kant.
Beräkna radiellt kanaldjup för varje plats:
Kanaldjup = (flygets ytterdiameter − rotdiameter) / 2
Uppdelningen med två har betydelse eftersom båda måtten är diametrar. Genom att använda diameterskillnaden fördubblas det rapporterade djupet direkt, även om felet kan försvinna när två lika felaktiga djup delas. Förhållandet kan se rätt ut medan tillverkningsmåtten är fel.
Ett bearbetat 90 mm exempel
Följande dimensioner är ett antaget räkneexempel, inte en rekommenderad skruvkonstruktion eller ett produktionstest.
| Dimensionera | Foderdel | Mätsektion |
|---|---|---|
| Flygande ytterdiameter | 90 mm | 90 mm |
| Rotens diameter | 72 mm | 84 mm |
| Beräknat kanaldjup | (90 − 72) / 2 = 9 mm | (90 − 84) / 2 = 3 mm |
| Ungefärligt kompressionsförhållande | 9/3 = 3:1 | Samma djupförhållande beräkning |
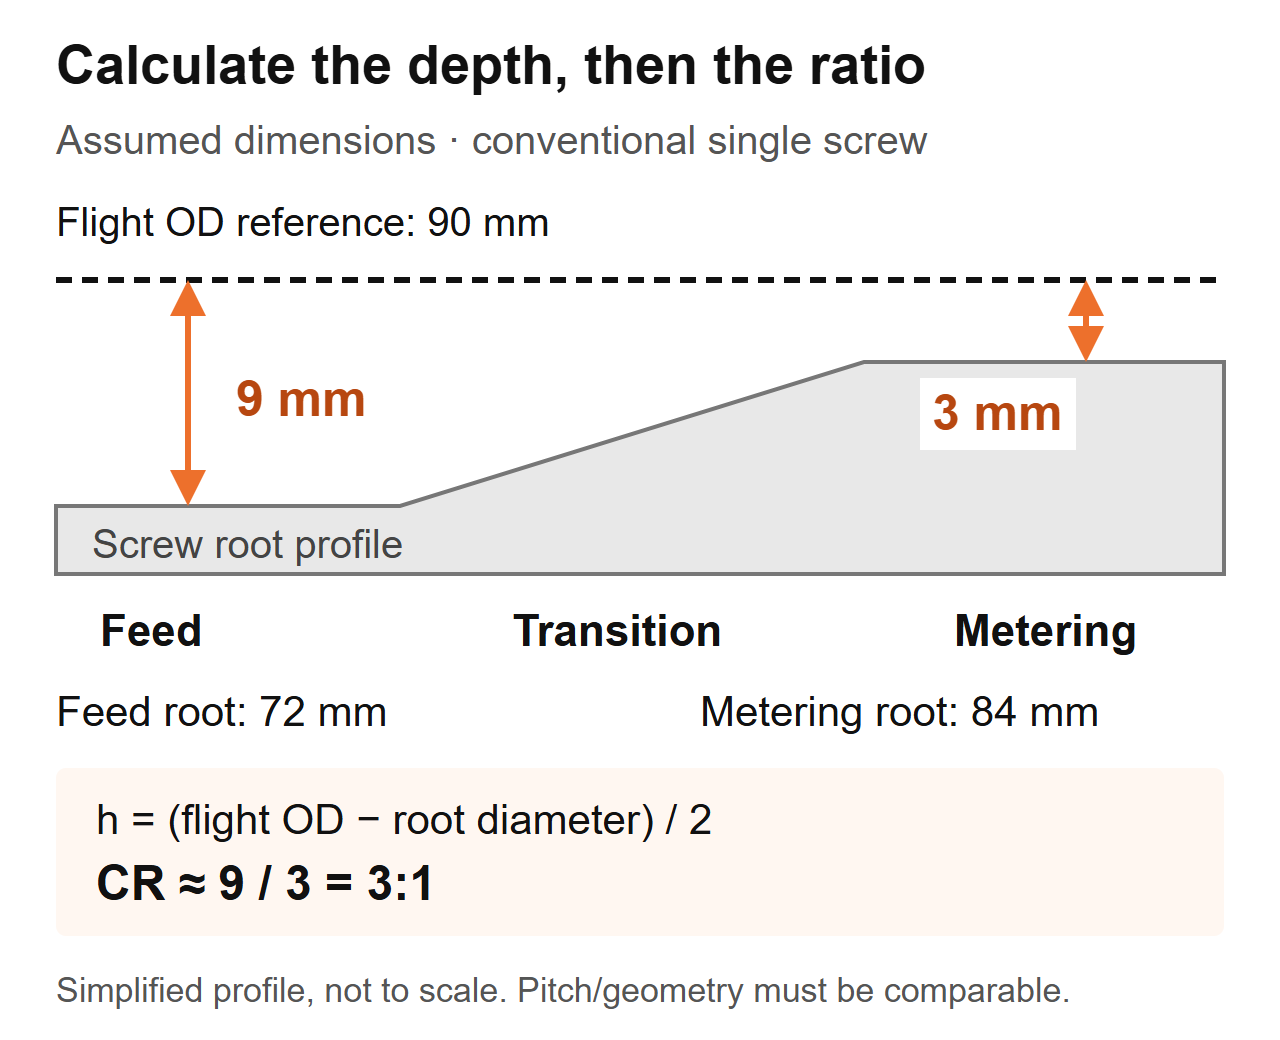 Beräkningsschema: antagna mått för en konventionell skruv. Profilen är förenklad och är inte en tillverkningsritning.
Om du inspekterar en borttagen skruv, registrera den axiella platsen, uppmätt flygdiameter och rotdiameter tillsammans. Följ maskinens procedur för isolering och säker borttagning, rengör komponenten utan att ändra ytorna och använd lämpliga kalibrerade instrument. Låt tillverkarens inspektionsförfarande fastställa mätmetoden och acceptanskriterierna.
Byt inte ut cylinderns innerdiameter mot utvändig diameter. Den beräkningen inkluderar spelet skruv till fat. På en sliten del, anta inte att den uppmätta geometrin fortfarande representerar den ursprungliga designen: en reducerad flygdiameter ändrar djupberäkningen. Skaffa originalritningen och mät fatslitage separat. DeEJS livslängdsguideförklarar varför matchande skruv- och cylindermått spelar roll.
Varför två 3:1-skruvar kan fungera olika
Ett förhållande identifierar inte storleken på någon av kanalerna. I samma antagna 90 mm-exempel kan en andra skruv ha en matarrot på 84 mm och en doseringsrot på 88 mm. Dess djup skulle vara 3 mm och 1 mm, så dess djupförhållande skulle också vara 3:1. Det skulle inte vara en dimensionell kopia av 9 mm/3 mm skruven.
| Jämförelseobjekt | Antog skruv A | Antog skruv B | Vad köparen kan fastställa |
|---|---|---|---|
| Flygande ytterdiameter | 90 mm | 90 mm | Samma nominella skruvdiameter |
| Matningskanaldjup | 9 mm | 3 mm | Olika absolut matningsgeometri |
| Mätning av kanaldjup | 3 mm | 1 mm | Olika absolut mätningsgeometri |
| Ungefärligt djupförhållande | 3:1 | 3:1 | Lika förhållande, inte lika skruvar |
| Övergångslängd och stigning | Ej specificerat | Ej specificerat | Prestandajämförelsen är fortfarande ofullständig |
Detta exempel stöder endast en dimensionell slutsats. Det fastställer inte en genomströmningsskillnad, en smälttemperaturskillnad eller vilken skruv som ska driva ditt harts. Dessa frågor kräver återstående geometri och driftsförhållanden.
Vad vi kontrollerar när en ersättare är offererad enligt samma specifikation
I EJS-ersättningsarbeten hade två skruvar samma diameter, L/D och 3:1 kompressionsförhållande, men den ena gick ren medan den andra överhettade en värmekänslig förening. Deras övergångssektioner började på olika positioner och hade olika längd. Vi jämför därför zonprofilen, inte bara siffrorna på offerten.
Markera på en ersättningsritning var foderdelen slutar och var doseringen börjar. Jämför sedan djupet längs det intervallet. Ett förhållande ger slutpunkterna; profilen visar hur kanalen ändras mellan dem. Ingendera är en ersättning för den andra.
Det är också därför "öka kompression" är en ofullständig designinstruktion. Att öka matningsdjupet och minska doseringsdjupet ökar båda förhållandet, men de förändrar olika delar av skruven. Specificera vilken dimension som ändras, vad som förblir oförändrad och vilket uppmätta problem förändringen är avsedd att åtgärda. Annars kan leverantören och produktionsteamet diskutera olika modifieringar.
Hur kåda, foderform och fyllmedel påverkar beslutet
Ett polymernamn är inte en fullständig foderspecifikation. Anteckna kvalitet, tillsatser, partikelform, fuktberedning och blandningskonsistens. Pellets, slipkanter och oregelbundna flingor kan bära samma polymernamn samtidigt som de beter sig annorlunda vid matarhalsen.Jim Franklands diskussion om kompressionsförhållandeanser att matning och smältning tillsammans, inklusive bulkdensitet och friktion, snarare än att behandla hartstyp som en tillräcklig urvalsregel.
Den första frågan ställer vi när fodret ändras
En EJS-förfrågan involverade en 90 mm skruv, 30:1 L/D och 3:1 kompressionsförhållande. Linjen hade stigande formtryck och inkonsekvent väggtjocklek, och den första begäran var att kopiera en förmodat sliten skruv. Vi frågade vad som kom in i behållaren nu jämfört med den ursprungliga produktionsuppställningen. Anläggningen hade börjat blanda in sin egen kantlist i fodret. Den förändringen hörde hemma i ersättningsspecifikationen innan en oförändrad ritning accepterades.
För din egen linje, samla representativa foderprover istället för att beskriva allt som "återvunnen plast". Mät lös bulkdensitet med en definierad behållare, fyllningsmetod och vägningsprocedur. Registrera om materialet var fritt hällt eller komprimerat; jämför inte två resultat framtagna med olika metoder. Inkludera fotografier med en skala och notera blandningsmetoden.
| Foderskick | Information att samla in | Designfråga att lösa |
|---|---|---|
| Virgin pellets | Betyg, pelletsform, förberedelse och nuvarande stallinställningar | Är den etablerade geometrin fortfarande lämplig för denna uppgift? |
| Pellets-/ommalningsblandning | Blandningsandel, spridning i partikelstorlek, konsistens med bulkdensitet | Förblir fodret konsekvent under en körning? |
| Filmflak eller kantklippning | Form, utfodringsmetod, överbryggande observationer och skrymdensitet | Kan material komma in och fylla foderdelen på ett tillförlitligt sätt? |
| Pulver eller torrblandning | Formulering, flödesbeteende och matningssystemdetaljer | Är utfodringen lämplig för detta material? |
| Fylld förening | Fyllmedelstyp och proportion, förberedelse och slitagehistorik | Vilka är kraven på smältning, värme och slitage tillsammans? |
Läs inte denna tabell eftersom "lägre bulkdensitet behöver alltid ett högre förhållande." En geometriändring kan inte automatiskt korrigera överbryggning, segregation eller en inkonsekvent matare. Inte heller bör slitstyrkan väljas från kompressionsförhållande. GranskaEJS skruvtrumma materialguideseparat när formuleringen ändras.
För högt eller för lågt? Diagnostisera processen innan du byter skruv
Tryckstegring, osmälta partiklar och stigande smälttemperatur är skäl att undersöka. De är inte mätningar av kompressionsförhållande. Den användbara diagnostiska sekvensen är att fastställa om störningen börjar vid matning, smältning, en nedströms begränsning eller sliten mekanisk geometri.
Jämför först med en stabil historisk körning med samma material och produkt. Håll formen, skärmarrangemanget och mätplatserna konsekventa. Registrera aktuell effekt, skruvhastighet, smälttemperatur, tryck, drivlast och synliga defekter tillsammans. Enbart inställningar för fattemperaturen fastställer inte smälttemperaturen.
| Observation | Kontroller före en geometriändring | Bevis att inkludera i begäran |
|---|---|---|
| Tryck och effekt fluktuerar | Behållartillförsel, överbryggning, matarkonsistens, blandningsförändringar och begränsning | Tidsanpassade hastighets-, tryck- och utdata |
| Osmälta partiklar uppstår | Matningshastighet, smältförhållanden, hartsförändringar, arbetshastighet och skruvprofil | Prover eller foton kopplade till en inspelad operationspunkt |
| Smälttemperaturen är för hög | Faktisk smältavläsning, hastighet, begränsning, kylning och blandartillstånd | Mätmetod, plats och avläsningar av stabil körning |
| Effekten faller vid oförändrat varvtal | Faktisk fodertillförsel, hartsskick, dyna/silar och matchande skruv/pipslitage | Effekt per varv plus underhålls- och mätposter |
| Svarta fläckar eller missfärgning ökar | Materialhistoria, stillastående områden, boendeförhållanden och städning | Defektmönster och när det dyker upp i löpningen |
Varför ett högre förhållande inte är en automatisk förbättring
Lin Jin och Mark A. Spalding rapporterade en kontrollerad LLDPE-studie med en 2,5-tums extruder och fem kompressionsförhållanden, från 2,0 till 3,6. Mätdjupet förblev 0,125 tum medan matningsdjupet ändrades. Vid 110 till 150 rpm producerade skruvarna med högre förhållanden smälttemperaturer som var cirka 5 till 10°C högre än konstruktionerna med lägre förhållanden. Detta är resultat för den utrustningen, harts och experiment, inte en temperaturförutsägelse för en EJS-ersättning. Se författarnaskompressionsförhållande prestationsstudie.
En separatfelsökningsexempel av Mark A. Spaldingbeskriver en 6-tums, tvåstegs ABS extruderingsskruv med ett förstastegsförhållande på 3,1. Osmält material blockerade en spiralfördämning; det föreslagna utbytet minskade detta förhållande till 2,5. Detta var ett specifikt designsvar på ett smältproblem, inte en universell ABS-rekommendation.
Använd dessa exempel för att rama in den tekniska frågan: kan skruven smälta de fasta ämnen som den tar emot vid den önskade arbetspunkten? Förvandla inte vare sig exemplet till ett allmänt harts-till-förhållande diagram eller ett antaget resultat av EJS-prestanda.
När ett enda kompressionsförhållande inte räcker
Den enkla jämförelsen av matningsdjup/doseringsdjup tillhör en definierad skruvgeometri. Innan du använder den, identifiera skruvtyp och matningsarrangemang. Ett förhållande som rapporteras för en design kanske inte betyder samma sak på en annan.
En spärrskruv delar upp material i fasta kanaler och smältkanaler. Dess beskrivning kräver kanalarrangemanget och barriärgeometrin, inte bara två konventionella rotmätningar. En ventilerad tvåstegsskruv har mer än ett bearbetningssteg; fråga vilket stadium ett noterat kompressionsförhållande beskriver. Ventilationsområdet och nedströms pumpsektionen måste utvärderas som en del av den kompletta designen.Griffs diskussion om skruvdesigntäcker barriärkanaler, tvåstegsskruvar och det distinkta matningsbeteendet hos räfflade fat.
På samma sätt skiljer du översvämningsmatning från kontrollerad eller svältutfodring. Skriv in matningsläget i specifikationen. Annars kan en leverantör bedöma en fullmatningskanal medan den installerade processen levererar ett kontrollerat massflöde. Detta är ett gränsvillkor för att klargöra, inte ett skäl att tillämpa ett annat universellt förhållande.
Twin-screw extruders behöver också en egen geometri och processbeskrivning. Använd inte den konventionella genvägen med en skruvdjup på ett sammankopplat par och anta att det fångar hela kompressionsbeteendet. Ange skruvarrangemang, rotationsläge, element eller flygprofil och tillverkarritning.
Använd dessa frågor när specifikationen är otydlig:
- Är detta en konventionell, barriär, tvåstegs- eller dubbelskruvdesign?
- Beräknas det angivna förhållandet från djup eller kanalvolymer?
- Vilka matnings- och mätplatser definierar beräkningen?
- Ändras tonhöjd eller kanalarrangemang mellan dessa platser?
- Stämmer det installerade fodersystemet med designantagandet?
En specifikation ska besvara dessa frågor utan att maskinisten behöver gissa. Om det inte går, skaffa hela profilen innan du godkänner en kopia. "3:1" är användbart när dess definition och tillämpning är känd.
Ska man kopiera den befintliga skruven eller designa om den?
En oförändrad byte är en rimlig utgångspunkt när den installerade geometrin levererat tillfredsställande kvalitet och effekt, plikten är oförändrad och uppmätt slitage förklarar försämringen. Det blir ett svagare val när det ursprungliga problemet fanns före slitage, formuleringen ändrats eller processen nu går utanför sitt tidigare driftsområde.
Separera två beslut i offerten: att återställa de ursprungliga dimensionerna och ändra bearbetningsdesignen. En sliten skruv kan behöva bytas ut utan att kräva ett annat kompressionsförhållande. Omvänt kanske en dimensionell skruv inte längre passar det foder som införs i anläggningen.

Definiera förändringen innan du jämför förslag
Ge leverantören en skriftlig problembeskrivning: till exempel tryckinstabilitet efter byte av matningsform, snarare än att "behöver en bättre skruv." Inkludera baslinjeritningen och driftposterna. Be den föreslagna designen att identifiera ändrade djup, zonlängder, stigning och eventuella blandningsegenskaper.
Håll den mekaniska passningen separat. Bekräfta arbetslängd, anslutning till drivänden, monteringsgränssnitt och utloppsarrangemang mot den installerade enheten. Mer arbetslängd kan kräva en maskinnivåändring; det är inte ett vanligt drop-in-ersättningsantagande. En högre L/D-beteckning på en offert bör utlösa en dimensionskontroll, inte en förväntan om ökad kapacitet.
Kom sedan överens om jämförelsevillkoren och acceptanskriterierna. Definiera material, produkt, driftpunkter, kvalitetskontroller och produktionsmått före försöket. Om flera designfunktioner ändras tillsammans, utvärderar försöket den fullständiga ersättningen; det kan inte fastställa att kompressionsförhållandet ensamt orsakade resultatet.
DeEJS extruderskruvfat produktsidaär den relevanta utgångspunkten för en ersättningsutredning. Ange den faktiska applikationen och ritningen så att diskussionen gäller den installerade maskinen snarare än en generisk polymerserie.
Vad ska skickas till EJS och hur man validerar ersättningen
En användbar förfrågan låter fabriken koppla bearbetningskravet till en tillverkningsbar ritning. Skicka den ursprungliga specifikationen även om du tycker att det är fel, identifiera sedan vad som ändrades. Håll revisionsnummer synliga så att en gammal ritning inte tyst blir produktionsinstruktionen.
Inkludera följande information:
- Maskintillverkare, modell, skruvtyp och installerade komponentreferenser.
- Flygdiameter, arbetslängd, drivändens mått och pipa/gränssnittsritningar.
- Matnings- och doseringsdjup, zongränser, stigningsprofil och blandningsegenskaper.
- Hartskvalitet, tillsatser, fyllnadsmedel, foderform och beredningsprocedur.
- Matararrangemang, normalt varvtal, effekt, smälttemperatur och tryckavläsningar.
- Defektprover, underhållshistorik och tillgängliga matchande skruv-/pipmått.
- Erforderlig produktkvalitet och driftsvillkor för acceptans.
Jämför stabil produktion, inte bara en framgångsrik startup
Efter installationen, följ maskinleverantörens instruktioner för säker driftsättning. Bekräfta det godkända materialet och inställningarna, låt processen stabiliseras och samla in avläsningar över ett definierat intervall. Registrera produktionen med en överenskommen vägningsmetod istället för att uppskatta den från skruvhastigheten.
För jämförelse, beräkna specifik effekt som uppmätt masseffekt dividerat med rpm. Håll uteffektenheterna synliga, såsom kg/h per rpm. Jämför detta värde endast tillsammans med kvalitet, faktisk smälttemperatur, tryck och drivbelastning. Ett högre antal etablerar ingen förbättring om produkten faller utanför specifikationen eller processen blir instabil.
| Rättegångsrekord | Spela in konsekvent | Varför det är användbart |
|---|---|---|
| Foder | Betyg, parti, blandning och förberedelse | Identifierar ändringar som inte är relaterade till geometri |
| Driftpunkt | Hastighet, temperaturinställning och matningsläge | Gör jämförelsen reproducerbar |
| Produktion | Tidsinställd massproduktion och acceptabel produkt | Separerar total produktion från nyttig produktion |
| Processtillstånd | Faktisk smälttemperatur, tryck och drivlast | Avslöjar avvägningar dolda av enbart produktion |
| Kvalitet | Överenskomna mått, utseende och felkontroller | Avgör om ersättaren uppfyller plikten |
Upprepa jämförelsen vid byte av arbetspunkter och behåll samma mätplatser. Om ett problem kvarstår, skicka tillbaka dokumenten med ritningsrevisionen och providentifierare. KontaktaEJS Industrimed det paketet istället för att begära en ändring av kompressionsförhållandet utan en definierad orsak.
Diskutera din ersättningsskruv
Beskriv den installerade skruven, faktisk matning och bearbetningsproblem. Knappen öppnar ett e-postutkast till EJS; du kan bifoga ritningar och fotografier innan du skickar.
Vanliga frågor
Vad är strängpressningsskruvens kompressionsförhållande?
Det är förhållandet mellan matningssektionens kanalvolym och mätsektionens kanalvolym över ekvivalenta flygningar. För en konventionell skruv med jämförbar stigning och kanalgeometri ger matningsdjup dividerat med mätdjup en användbar approximation. Det är ett geometriskt förhållande, inte ett tryckförhållande eller en garanti för uteffekt.
Hur beräknar jag kompressionsförhållande från rotdiametrar?
Beräkna varje radiell kanaldjup som flygets ytterdiameter minus rotens diameter, dividerat med två. Dela sedan matningsdjup med mätdjup. Använd identifierade matnings- och mätplatser, konsekventa enheter och lämpliga flygdiametrar. Använd inte cylinderns diameter eller anta att en sliten skruv fortfarande stämmer överens med dess ursprungliga ritning.
Är en 3:1-skruv lämplig för varje harts?
Nej. Samma förhållande kan beskriva olika absoluta kanaldjup och övergångsprofiler. Lämpligheten beror också på den specifika sorten, foderformen, tillsatserna, utfodringen och driftsförhållandena. Börja med den fullständiga geometrin och ett definierat produktionskrav snarare än att behandla ett förhållande som en universell hartsrekommendation.
Ökar ett ökat kompressionsförhållande produktionen?
Inte nödvändigtvis. Ändring av matningsdjup och ändring av doseringsdjup påverkar olika delar av skruven, även om båda ökar förhållandet. Matnings-, smältnings- och nedströmsförhållanden måste beaktas tillsammans. Jämför stabil uppmätt effekt med produktkvalitet, faktisk smälttemperatur, tryck och drivbelastning innan du bedömer en ersättning.
Kan slitna skruvar orsaka problem utan att ritningens förhållande ändras?
Ja. Ritningen beskriver den avsedda geometrin, inte det nuvarande tillståndet. Mät skruven och pipan i motsvarande positioner och jämför med de godkända originalmåtten. En etikett med kompressionsförhållande beskriver inte arbetsavståndet, och kopiering av den etiketten löser inte ett omättat slitageproblem.
Kan jag använda samma beräkning för design med dubbla skruvar eller barriärer?
Anta inte att den konventionella enkanaliga djupgenvägen gäller. Identifiera kanalarrangemanget, skruvtyp och beräkningsplatser först. Spärrkanaler, stegade skruvar och sammangripande tvillingskruvar kräver en mer utförlig geometribeskrivning. Fråga konstruktören vilka volymer eller djup som definierar det angivna förhållandet innan du använder det i en ersättningsspecifikation.