- Börja med defekten och driftuppgifterna, inte en utlovad effektökning.
- Separata problem med smältning, blandning, matning och mekaniskt slitage.
- Ange huvudflygning och barriärflygning oberoende av varandra på ritningen.
- Matcha förslaget till installerat fat, matningssystem och tillgänglig arbetslängd.
- Acceptera ersättningen på stabil, specificerad produktion inom det överenskomna driftsintervallet.
Hur konventionella och barriärskruvar hanterar smältning
En konventionell trezonsskruv har matnings-, övergångs- och doseringssektioner. I övergångssektionen delar det fasta materialet och ackumulerande smälta huvudkanalen. En barriärskruv lägger till ett sekundärt flyg som delar upp en del av smältsektionen i fasta ämnen och smältkanaler. Smältan passerar över den underskurna barriären in i smältkanalen när de fasta ämnena fortsätter genom sin egen kanal.Rauwendaals barriär-skruv förklaringbeskriver denna separation och det föränderliga kanalarrangemanget längs barriärsektionen.
Den distinktionen identifierar en designmetod, inte en automatisk prestandarankning. Geometrin måste fortfarande passa materialet som kommer in i maskinen och produktionsbehovet. DeJämförelse av SHS Extrusion Trainingbehandlar skruvdesign som en kompromiss mellan mjukgörande kapacitet och skonsam bearbetning, och beskriver både konventionell arkitektur och barriärarkitektur.
Om den aktuella skruven producerar acceptabel produkt inom hela det nödvändiga driftsområdet, dokumentera den baslinjen innan du ändrar dess arkitektur. Om kvaliteten bara försämras när den begärda hastigheten ökar, registrera var försämringen börjar och vilka processvärden som ändras med den. Att bevis gör en designdiskussion användbar; orden "hög effekt" gör det inte.
DeEJS extruderskruvfat köpguidetäcker den bredare specifikations- och ersättningsprocessen. Den här jämförelsen gäller konventionella enkelskruvskonstruktioner och barriärkonstruktioner, inte valet mellan enkel- och dubbelskruvsmaskiner.
Läs barriäravståndet separat från huvudflygavståndet
Två dimensioner behöver separata namn. Avstånd till huvudflyget är gapet mellan en huvudflygs ytterdiameter och cylinderloppet. Barriär-flygavstånd är gapet ovanför den sekundära flygningen. I ett typiskt underskuret barriärarrangemang har sekundärflänsen en mindre ytterdiameter, vilket ger smältan en passage över den. Dessa är olika funktioner och bör ha olika bildtexter.
För en koncentrisk dimensionell jämförelse är radiellt spel:
Radiellt spel = (pipens håldiameter − relevant flygdiameter) / 2
Denna beräkning beskriver det nominella förhållandet mellan diametrarna. Den etablerar inte det minsta lokala gapet i en excentrisk, skadad eller felinriktad enhet, eller det löpande spelet vid bearbetningstemperatur.
Ett dimensionellt exempel, inte en bearbetningsrekommendation
Antag en pipa på 90,10 mm, en huvudflygdiameter på 90,00 mm och en barriär-flygdiameter på 89,30 mm på den plats som jämförs. Det resulterande radiella utrymmet för huvudflyget är 0,05 mm; det radiella utrymmet för flygspärren är 0,40 mm. Dessa antagna värden förklarar aritmetiken och är inte specificerade toleranser för en EJS-produkt.
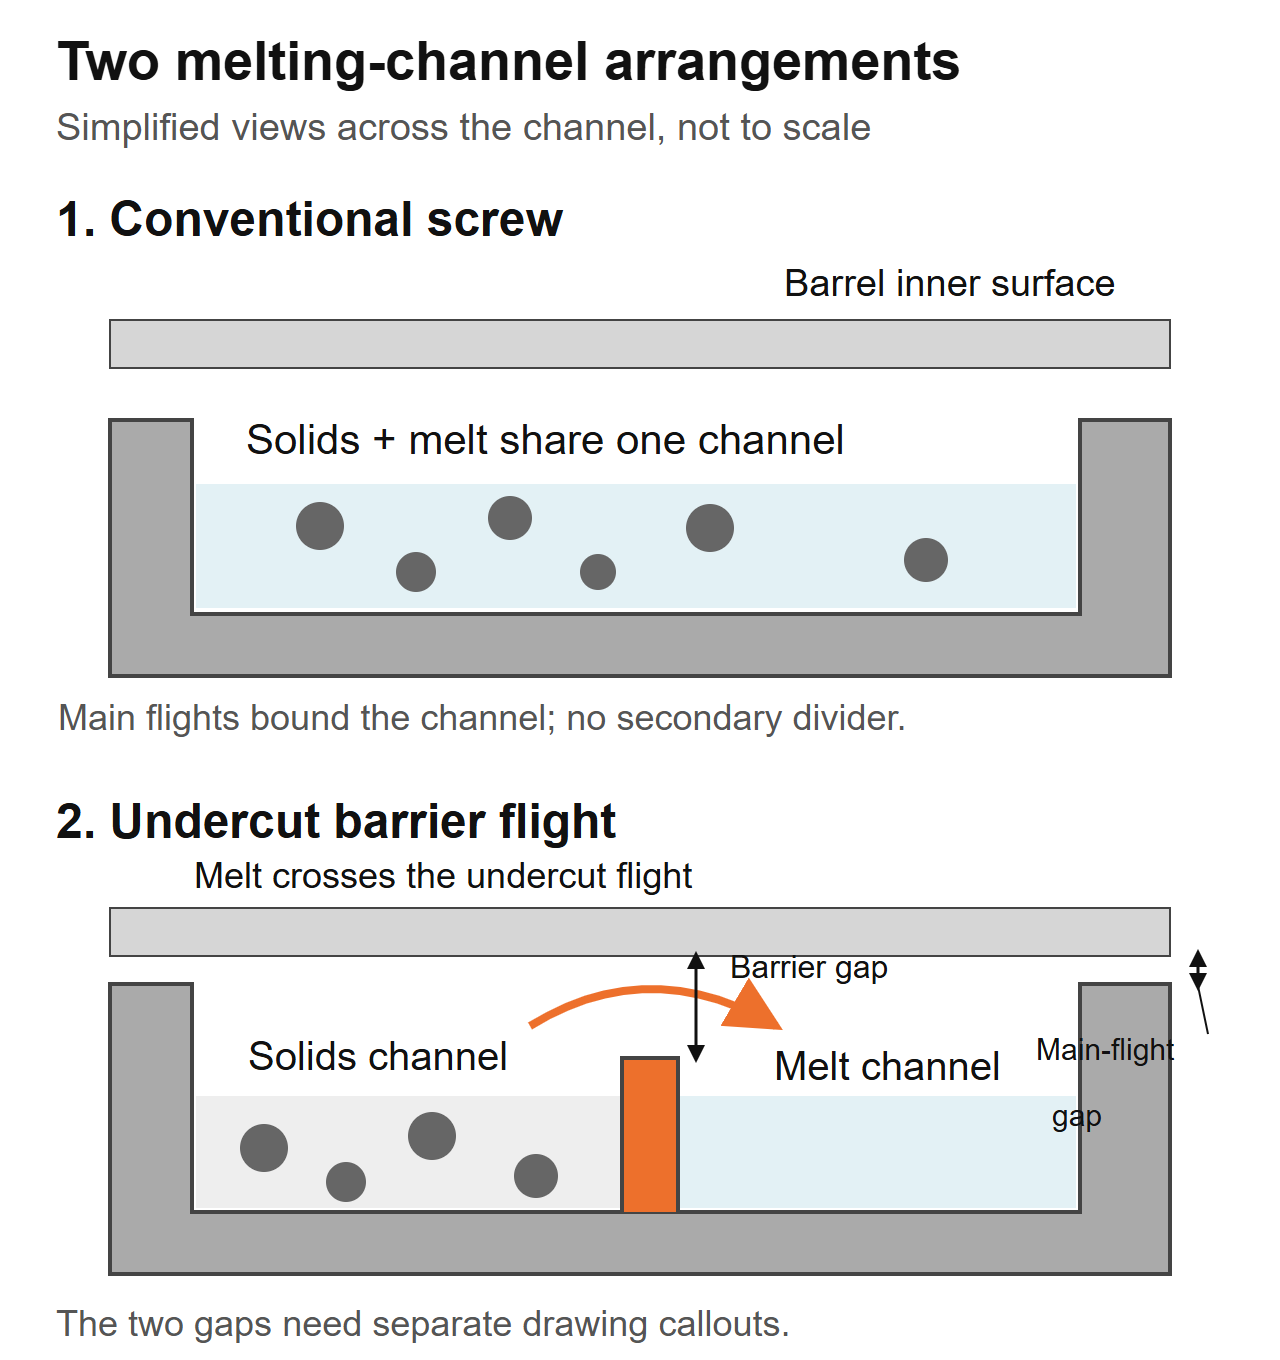 Förenklade vyer över kanaler, inte tillverkningssektioner. Barriär-flygpassagen och huvudflygfrigången är separata ritningsfunktioner; inga dimensioner anges i detta diagram.
Ett citat som endast anger "flygtillstånd" är tvetydigt för denna geometri. Fråga vilken flygning, vilken axiell plats och om värdet är radiellt eller diametralt. Skilj även nominella nykomponentdimensioner från nuvarande slitagevärden. Mät inte en flygning och anta att den beskriver den andra.
Konstruktören måste specificera arbetsavstånden för det faktiska hartset och maskinen. En mindre barriärpassage är inte automatiskt bättre, och en större är inte automatiskt säkrare. Håll den godkända geometrin och inspektionsmetoden tillsammans istället för att anta ett nummer från en annan extruder.
En barriärsektion och en blandningssektion löser olika problem
Smältning och blandning förtjänar separata kontroller. En barriärsektion hanterar övergången mellan fast material och smälta. En nedströmsblandare arbetar på smältenhet eller dispersion enligt dess geometri. En skruv kan innehålla båda, så "spärr- eller blandningsskruv" är ofta ett ofullständigt val.
RauwendaalsCRD barriär-skruv beskrivningdiskuterar uttryckligen att lägga till en nedströmsblandare eftersom barriärsektionen ensam inte tillhandahåller den erforderliga fördelningsblandningen. Det är en anledning att specificera varje funktion, inte att anta att EJS använder den proprietära designen.
DeEJS blandningssektionsguidesärskiljer Maddock, Pineapple och Saxton element. Använd den för att diskutera önskad blandningsåtgärd efter att ha identifierat defekten. Ett välbekant mixernamn behöver fortfarande en ritning och ett driftssammanhang.
Undvik att tilldela en ny skruv enbart utifrån utseendet. "Gel" och "fisköga" är produktbeskrivningar, inte en bekräftad orsak. En främmande partikel eller nedbrutet material bör inte behandlas som vanligt osmälta som en ny smältsektion nödvändigtvis kommer att ta bort.
Be ett förslag för att identifiera smältsektionen och blandningssektionen separat, inklusive deras placering och avsedda funktioner. Om båda ändras utvärderar produktionsförsöket hela skruven. Den kan inte isolera fördelen med barriärflygningen från fördelen med mixern utan en lämplig jämförelse.
Fastställ om linjen faktiskt är smältbegränsad
Börja med den nuvarande godkända installationen och en stabil referenskörning. Använd samma hartskvalitet, beredningsprocedur, blandning, munstycke och siktarrangemang för jämförelsen. Identifiera vilken produktkontroll som begränsar drifthastigheten: synliga defekter, dimensionsvariationer, smälttemperatur, drivlast eller ett nedströmskrav.
Inom maskinleverantörens bruksanvisning och säkra gränser, registrera processen på överenskomna produktionspunkter. Öka inte hastigheten enbart för att provocera fram ett misslyckande. Samla in tidsinställd effekt, faktisk smälttemperatur, tryck, skruvhastighet, drivbelastning och resultat av produktkvalitet under samma provtagningsintervall.
Definiera problemet i termer som designern kan använda
"Unsmältning uppträder när vi kör den här graden vid den här driftpunkten" är ett användbart utgångsmeddelande om proverna och journalerna stöder det. "Vi behöver 30 % mer produktion" är ett mål, inte en förklaring av vad som hindrar den produktionen idag. Håll målet och den diagnostiserade begränsningen i separata fält.
Avvägningarna är verkliga. A2023 optimeringsstudie av Gaspar-Cunha och kollegorjämförde konventionella och Maillefer-barriärkonstruktioner för LDPE och PP. I de modellerade fallen var barriärkonstruktioner i allmänhet fördelaktiga för LDPE, medan båda arkitekturerna var genomförbara för PP. Dessa var numeriska designjämförelser, inte EJS produktionstester eller en rekommendation för varje kvalitet av någon av polymererna.
Använd den distinktionen när du bedömer leverantörsanspråk. Begär resultat under relevanta förhållanden, med hela geometrin identifierad, snarare än att acceptera "barriärskruvar är bättre" som bevis för din linje.
Fabriksfrågan: vad förändrades vid tratten?
I en EJS-ersättningsförfrågan var den installerade specifikationen 90 mm, 30:1 L/D och 3:1 kompressionsförhållande. Linjen hade stigande formtryck och inkonsekvent väggtjocklek. Den första begäran var att kopiera en förmodat sliten skruv. Vi frågade vad som kom in i behållaren nu jämfört med den ursprungliga installationen: anläggningen hade börjat blanda in sin egen kantlist i matningen. Vårpublicerade butiksanteckningarbeskriv varför den förändringen behövde vara en del av ersättningsspecifikationen.
Den frågan hör tidigt hemma i alla konventionella-till-barriär-diskussioner. Registrera om fodret innehåller pellets, flingor eller malt material och hur blandningen når halsen. "Samma polymer" visar inte att fodret är detsamma.
Förvandla flödesbeskrivningen till en användbar specifikation
Samla ett representativt urval och identifiera dess källa. Notera partikelstorleksspridningen, formen, blandningsmetoden och om andelen ändras under körningen. Om du mäter lös bulkdensitet, håll behållaren och påfyllningsmetoden konsekvent. Ett fritt hällt prov och ett komprimerat prov är olika mått.
Ange om den installerade pipan har en slät eller räfflad matningssektion och beskriv eventuell styrd matare eller matningshjälputrustning. Be skruvförslaget att identifiera matningsförhållandet det antar. Anta inte att en design avsedd för ett utfodringsarrangemang är en likvärdig ersättning i en annan.
För en fabriksgenomgång måste ritningen och materialbeskrivningen komma fram tillsammans. En ritning kan fastställa det mekaniska kuvertet, men den kan inte beskriva en matningsändring som inträffade efter att skruven installerades. Omvänt, fotografier av oregelbundet foder skapar inte en lämplig kanalprofil eller barriärpassage.
Separera slitagekrav från smältgeometri också. Fyllmedel, tillsatser och kontamineringshistorik hör hemma i ytbehandlingsdiskussionen. DeEJS materialguideomfattar det beslutet. Att ändra skruvarkitekturen löser inte automatiskt en felaktigt specificerad arbetsyta.
Kan en spärrskruv passa din befintliga extruder?
En föreslagen ombyggnad måste genomgå två granskningar: mekanisk passning och processlämplighet. Att klara den första etablerar inte den andra. Pipan och drivanslutningen kan acceptera en skruv fysiskt medan dess geometri förblir olämplig för matningen eller arbetsområdet.
Jämför ritningar med den installerade enheten, inte bara modellnamnet. Upprätta användbar spännlängd, cylinderhålsprofilen, drivändens anslutning, utloppsändens detaljer och läget för matningsöppningen. Inkludera eventuell ventil eller annan cylinderfunktion som skruven måste matcha. Håll maskintillverkarens dimensionella konventioner synliga.
Anta inte att en större L/D kan levereras som en vanlig drop-in uppgradering. Tillgänglig arbetslängd måste rymma matnings-, barriär- och nedströmssektioner tillsammans. Se denEJS L/D och kompressionsförhållande guideför varför dessa rubrikförhållanden lämnar viktiga profildetaljer ospecificerade.
Inspektera cylindern innan du godkänner ett byte av endast skruv. Dess nuvarande håldimensioner har betydelse för både passformen och diskussionen om frigång. Följ den godkända inspektionsproceduren istället för att tilldela en universell ersättningsgräns. DeEJS livslängdsguideförklarar hur matchande komponentmätningar stödjer det beslutet.
Ange ritningen, inte bara "spärrskruv"
Ritningen ska identifiera de egenskaper som definierar den föreslagna designen. Håll dess revision kopplad till offerten, materialspecifikationen och inspektionskraven. Annars kan en leverantör gå med på ordet "barriär" utan att båda sidor går med på samma geometri.
Be om början och slutet av barriärsektionen, huvudflygnings- och barriärflygdiameterprofilerna, deras ledningar eller stigningar, flygbredder, kanaldjupsprofiler och övergången till nedströmssektionen. Där kanalerna ändras längs längden, identifiera inspektionsstationerna. En enda diameter eller ett enda kompressionsförhållande kan inte ersätta den informationen.
Vad vi behöver för en EJS-ersättningsförfrågan
Vårproduktsida för extruderskruvfatbeskriver skräddarsydda bytesarbeten samt besiktningsrapport och materialintyg som medföljer skruvfat. För en designgranskning skickar du den installerade ritningen och den föreslagna revideringen separat, tillsammans med processkravet. Detta ger diskussionen en definierad komponent och en definierad plikt.
Omfatta:
- Maskinfabrikat, modell, installerade komponentreferenser och mekaniska ritningar.
- Hartskvalitet, tillsatser, fyllmedelsladdning, foderform och beredningsmetod.
- Den befintliga profilen och de föreslagna ändringarna, inklusive eventuell mixer.
- Tidsinställd effekt, varvtal, aktuell smälttemperatur, tryck och avläsningar av drivenheten.
- Defekta prover eller fotografier knutna till de registrerade arbetspunkterna.
- Matchande skruv/pipmått om befintliga komponenter ska återanvändas.
- Produktionssortimentet och produktkontroller som ersättningen ska uppfylla.
Låt inte inspektionsdokumentation bli ett substitut för ett produktionsförsök. En dimensionsrapport kan visa överensstämmelse med den godkända ritningen; det fastställer inte att den valda geometrin löser processproblemet. Försöket behöver sina egna villkor och acceptanskriterier.
DeEJS enkelskruvspipa sidaär en användbar produktreferens när du förbereder informationen om installerade komponenter. Skicka in den faktiska ritningen och skyldigheten för granskning istället för att anta att en generisk barriärkonfiguration är en bekräftad passform.

Bedöm rättegången efter acceptabel produktion, temperatur och energi
Kom överens om acceptansmetoden innan du beställer eller tar i bruk en reviderad design. Använd samma mätplatser och ett definierat konstant produktionsintervall. Registrera uppstarts- och rensningsbeteende separat från steady-state-resultat så att en enkel start inte döljer ett instabilt driftsfönster.
Två användbara beräkningar är:
Specifik effekt = uppmätt masseffekt (kg/h) / skruvhastighet (rpm)
Specifik elektrisk energi = uppmätt elektrisk effekt (kW) / uppmätt masseffekt (kg/h)
Det andra resultatet har enheter av kWh/kg. Ange mätgränsen: endast drivkraft och total linjeeffekt är olika storheter. Motorströmprocent är inte ett direkt mått på elektrisk effekt och bör inte ersättas med den formeln.
Ett aritmetiskt exempel som visar avvägningen
Antag att försök A producerar 180 kg/h vid 60 rpm med 54 kW uppmätt vid en definierad elektrisk gräns. Försök B ger 210 kg/h vid 70 rpm med 70 kW vid samma gräns. Dessa antagna avläsningar är ett räkneexempel, inte ett EJS-projekt eller en prognos för någondera skruvarkitekturen.
Försök B har större masseffekt, men identisk specifik effekt och större specifik elektrisk energi i detta exempel. Produktkvalitet och smälttemperatur behövs fortfarande innan man kallar det en förbättring. Rapportera även hur stor del av den uppmätta produktionen som klarar de överenskomna produktkontrollerna.
Testa relevanta betyg och nödvändiga driftspoäng istället för att bara välja den enklaste demonstrationskörningen. Dokumenthastighet, matningsvillkor, tryck, faktisk smälttemperatur, effektgräns och kvalitet tillsammans. Skicka den posten genomEJS kontaktsidanär man diskuterar en ersättning, så målet är ett användbart driftsområde snarare än ett isolerat topp-outputnummer.
Vanliga frågor
Vad är den största skillnaden mellan en barriär och en konventionell skruv?
En konventionell enkelskruv med tre zoner använder en huvudkanal genom smältsektionen. En barriärskruv introducerar en sekundär flygning för att bilda fasta ämnen och smältkanaler. Jämförelsen behöver fortfarande alla profiler, material och driftsförhållanden; Enbart arkitekturnamnet avgör inte vilken ersättning som uppfyller skyldigheten.
Ersätter en spärrskruv en blandningsdel?
Inte automatiskt. Barriärsektionen sköter smältarrangemanget, medan en bländare adresserar den erforderliga fördelningen eller dispersionen i smältan. En skruv kan innehålla båda. Identifiera defekten och specificera varje sektions avsedda funktion istället för att anta att barriärflygningen tillhandahåller alla former av blandning.
Kommer en barriärskruv att garantera mer effekt eller eliminera alla geler?
Nej. Fastställ den faktiska begränsningen och identifiera defekten först. En förändring av smältdesign fixar inte automatiskt inkonsekvent matning, försämrat material, kontaminering, slitage, drivgränser eller nedströmsbegränsningar. Jämför stabil, acceptabel produktion med temperatur, tryck och effekt under definierade försöksförhållanden.
Är avstånd från flygspärr detsamma som frigång för huvudflyg?
Nej. I ett typiskt underskuret barriärarrangemang har sekundärflänsen en separat diameter och passage ovanför den. Identifiera flygningen, axiell position och radiell eller diametral konvention på ritningen. Beräkningar av nominell diameter fastställer inte varje lokal eller varmgångsspalt i den monterade maskinen.
Kan jag byta ut en konventionell skruv utan att byta ut pipan?
Det kräver en dimensions- och processgenomgång. Kontrollera cylinderhålets profil och skick, mekaniska gränssnitt, arbetslängd, matningsarrangemang och driftsgränser mot den föreslagna skruven. En fysiskt installerbar skruv är inte nödvändigtvis en lämplig processersättning, och en sliten pipa får inte antas stämma överens med dess ursprungliga ritning.
Vilken information ska jag skicka för en ersättningsgranskning?
Skicka maskindetaljer, installerade och föreslagna ritningar, harts- och foderinformation, driftjournaler, identifierade defekter och tillgängliga skruv-/pipmått. Ange erforderligt produktionssortiment och produktkvalitetskontroller. Håll ritningsrevisionen och testvillkoren tydliga så att geometri, mekanisk passning och processacceptans kan granskas separat.