Välj skruv- och cylindermaterial genom att matcha konstruktionsstålet, arbetsytan och tillverkningsprocessen till den faktiska formuleringen och felmekanismen. Ett högre hårdhetstal ensamt kan inte säga om en ersättning kommer att motstå nötning av fyllmedel, kemisk attack eller metallkontakt; specificera skruven och cylindern separat och verifiera sedan att de passar som ett par.
En användbar materialoffert förklarar vilket stål som bär lasten, vilka ytor som får skydd och hur dessa ytor kommer att inspekteras. Den bör också identifiera förutsättningarna bakom rekommendationen. Samma hartsnamn kan beskriva en ofyld produkt, en mineralfylld förening eller en återvunnen blandning med mycket olika krav på maskinen.
Av EJS Industry Technical Team
Innan du jämför citat:
- Identifiera om de gamla delarna visar nötning, korrosion, kontaktskador eller en blandning.
- Separera basstålet från ytbehandlingen och bearbetningslegeringen.
- Ange hela blandningen, inklusive fyllmedelstyp och belastning.
- Kontrollera skruven och cylindern i motsvarande axiella lägen.
- Kom överens om materialidentifiering, skyddade områden och acceptansmätningar innan produktion.
1. Börja med felmekanismen
Nötning från fyllmedel och föroreningar
En sliten flygspets och en förstorad borrning är skäl att utreda nötningsplikt, men materialnamnet på inköpsordern är bara en del av utredningen. Anteckna fyllmedelstyp, dess koncentration, råmaterialkällan och var materialförlusten är störst. Jämför dessa detaljer med formuleringen som användes när originaldelarna specificerades.
En ökad fyllnadsladdning är en anledning att återuppta materialgranskningen. Så är en förändring från ett kontrollerat jungfruligt foder till en återvunnen ström med osäker kontaminering. Håll representativa sammansatta prover och fotografier av de gamla delarna vid sidan av måtten. Dessa register ger leverantören något mer användbart än en begäran om en hårdare skruv.
Korrosion och metallkontakt behöver olika undersökningar
Davis-Standards styrning av matarskruv och fatsärskiljer nötande slitage, korrosivt angrepp och limslitage orsakat av metallkontakt. Den identifierar vissa PVC-föreningar, korrosiva flamskyddsmedel och fluorkolväten som korrosionsproblem, medan inriktning, rakhet, värmelikformighet och felaktiga arbetsytor kan bidra till kontaktskador.
Använd den distinktionen för att välja utredning, snarare än att diagnostisera hela problemet från ett fotografi. Pitting riktar uppmärksamheten mot den kemiska miljön och yttillståndet. Lokal poängsättning kräver en maskin- och uppriktningsgranskning. Gradvis dimensionell förlust över arbetszoner kräver en slitagekarta och formuleringsgenomgång. Flera mekanismer kan förekomma på samma komponent.
| Observerade skador | Bevis att samla in | Riktning för materialgranskningen |
|---|---|---|
| Flygspetsförlust och hålförstoring | Matchade axiella mätningar, formuleringshistorik och driftregister | Se över slitstyrkan och de skyddade ytorna på båda delarna |
| Pitting eller lokal kemisk attack | Sammansatt kemi, temperaturer, avlagringar och ytfotografier | Granska korrosionsbeständighet och skyddstäckning |
| Lokala poäng eller kontaktmärken | Rakhet, stöd, uppriktning och uppvärmningskontroller | Undersök maskinen innan du anger en legeringsuppgradering |
Tabellen är en inspektionsguide, inte en ersättningströskel. Acceptansgränserna bör komma från maskinens godkända ritning och tekniska bedömning. En skadebeskrivning hjälper till att begränsa frågorna; det etablerar inte ett universellt materiellt svar.
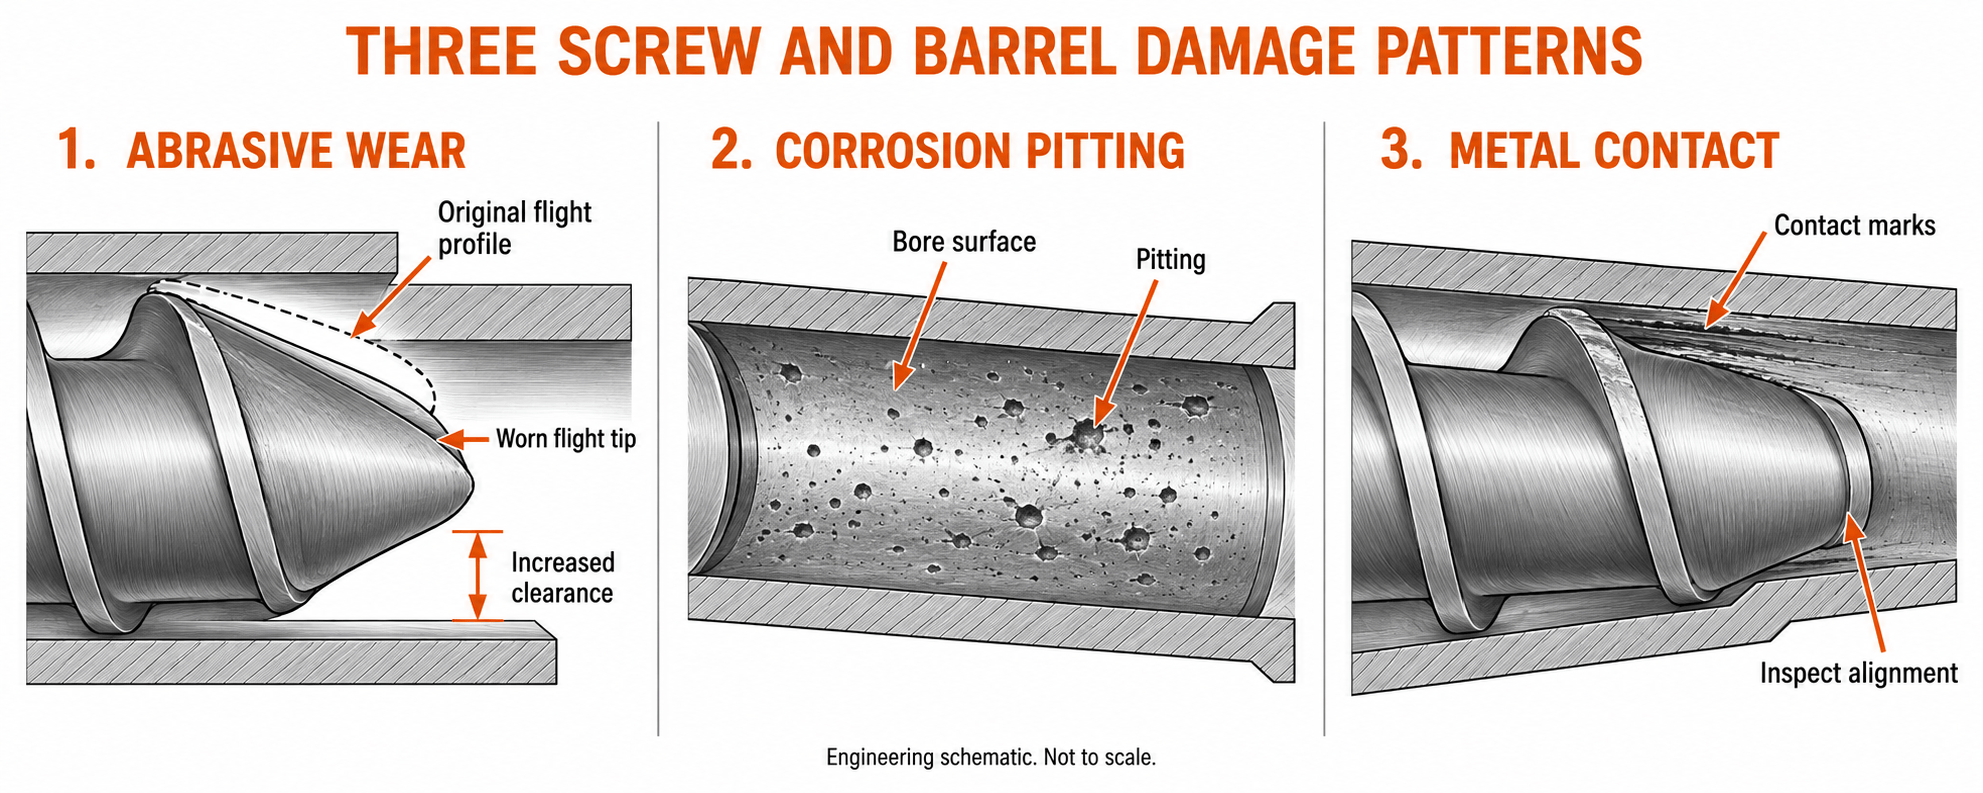
Tekniskt schema över skademönster. Inte i skala; Ytans utseende fastställer inte enbart orsaken.
2. Separera basstål, ytbehandling och bearbetningslegering
Stålet och arbetsytan gör olika jobb
Behandla en skruv- och cylinderspecifikation som en beskrivning av konstruktionen. Skruvens kärna måste bära drivbelastningen. Pipkroppen tillhandahåller strukturen runt hålet och dess gränssnitt. Deras arbetsytor måste också passa blandningen. Att kombinera dessa krav i frasen "slitstarkt stål" döljer informationen som en köpare behöver.
Tre termer förekommer ofta i citat, men de beskriver olika saker. En beteckning som 38CrMoAlA identifierar ett basstål. Nitrering identifierar en ytbehandling. Colmonoy 83 identifierar en hårdbeläggningslegering. En skruv kan därför ha en 38CrMoAlA-bas och Colmonoy 83 på specificerade flygytor utan att dessa beskrivningar motsäger varandra.
EJSbimetallproduktspecifikationlistar konstruktionsstål separat från skruv- och fatlegeringar. Detta är det användbara sättet att läsa en offert: identifiera komponenten, basmaterialet, processen och det skyddade området innan du jämför priset.
Skyddstäckning spelar lika stor roll som legeringsnamnet
Skruvflygland, flygflank, rot och blandningsegenskaper är olika ytor. En hardfaced flygning betyder inte automatiskt att den kompletta smältkontaktytan har samma skydd. På samma sätt beskriver inte trumhålets foder materialet i flänsen, matningsöppningen eller andra särdrag utanför fodret.
Be om en ritning som markerar de skyddade områdena. Om den gamla skruven har rotskador medan ersättningsförslaget bara ändrar flygspetslegeringen behöver förslaget diskuteras på nytt. Det valda skyddet måste nå den yta som brister.
Nitrering kräver också exakt språk. Det förändrar stålets ytnära tillstånd; det är inte en separat gjuten liner. Basmaterialet kan förbli en del av den smältkontaktande konstruktionen. Undvik att anta att en komponent som beskrivs som behandlad har ett oberoende legeringsskikt som täcker varje arbetsyta.
Begär en konstruktionsbeskrivning för varje del i denna ordning: basstål, värmebehandlingsskick, ytprocess, bearbetningslegering i förekommande fall, skyddat område och krav på slutbesiktning. Den sekvensen gör skillnader mellan offerter synliga innan en beställning görs.
3. Vanliga basstål och deras urvalsgränser
Läs betyget i samband med den färdiga delen
Den nuvarandeEJS materialportföljinkluderar 38CrMoAlA, 40Cr, 42CrMo, 34CrAlNi7, 31CrMoV9, SKD11, SKD61, D2 verktygsstål och Hastelloy. Tillgängligheten av en kvalitet gör den inte till standard för varje skruv eller pipa. Den färdiga konstruktionen och applikationen avgör fortfarande dess roll.
För en behandlad skruv, fråga hur det valda stål- och värmebehandlingsförhållandet stödjer den erforderliga ytprocessen. För en fodrad pipa, särskilj kroppsmaterialet från borrningslegeringen. För en verktygsstålkomponent, fråga om det faktiska leveranstillståndet och arbetsytan istället för att anta att kvalitetsnamnet bevisar en viss hårdhet.
| Material namngivet av EJS | Fråga att lösa innan beställning |
|---|---|
| 38CrMoAlA, 34CrAlNi7 eller 31CrMoV9 | Vilket kärntillstånd och ytbehandling specificeras för denna skruv? |
| 40Cr eller 42CrMo | Är detta det strukturella kroppsmaterialet och vad skyddar arbetshålet? |
| SKD11 eller D2 verktygsstål | Vilken exakt grad, behandlingsskick och komponentkonstruktion föreslås? |
| SKD61 | Hur stämmer det valda tillståndet med den faktiska temperaturen och belastningen? |
| Hastelloy | Vilken specifik legeringsbeteckning krävs för den kemiska miljön? |
Undvik lösa internationella betygsersättningar
En korsreferenstabell är användbar för kommunikation, men en ungefärlig motsvarighet är inte tillåtelse att ersätta material. Ange den styrande kvaliteten eller standarden och låt leverantören identifiera det material som faktiskt levereras. Om ett annat betyg föreslås, se över det som ett substitut med sina egna kemiska och mekaniska krav.
Detta är särskilt viktigt när ett citat använder ett brett efternamn. "Verktygsstål" och "nickellegering" beskriver var och en många möjliga material. Även ett välbekant kommersiellt efternamn kan behöva ett specifikt betygssuffix. Ett materialcertifikat ska lösa den identifieringen, inte upprepa samma breda formulering som offerten.
Byggbeslutet omfattar även konkurrerande fastigheter. I sinmetallurgidiskussionENTEK förklarar varför en bärande kärna och en slitstark exteriör kan utformas olika. Det stöder att utvärdera de strukturella kraven och kraven på arbetsytan separat. Den visar inte att en annan tillverkares egenutvecklade konstruktion är en EJS-produkt.
4. Vilken nitrering, krom och bimetallkonstruktion förändras
Jämför processen och området den skyddar
En processjämförelse är användbar endast när offerten säger var processen gäller. Nitrering förändrar ett område nära ytan av stålet. Kromplätering lägger till en insättning. Svetshårdbeläggning ger en fungerande legering till utvalda ytor. Ett bimetalliskt fat kombinerar sin kropp med en legering med arbetshål. Dessa är olika konstruktioner, inte utbytbara namn på en beläggning.
EJS identifierar gasnitrering på sinnitrerad skruvpipa sida. Dessmaterialguidebeskriver PTA-hårdslipning för skruvar, centrifugalgjutning för trumfoder och förkromning som en separat behandling. Läs dessa beskrivningar tillsammans med ritningen för den faktiska beställningen.
| Konstruktion | Vad förändras | Vad specifikationen måste identifiera |
|---|---|---|
| Nitrering | Stålets ytnära tillstånd | Behandlingsområde, hårdhetsmetod och överenskommen falldjupdefinition |
| Kromplätering | Ett avsatt ytskikt | Placering, färdig tjocklek, finish och inspektionskriterier |
| Skruvbeläggning | Tillsatt legering på specificerade skruvytor | Legeringskvalitet, täckning, färdig avsättning och geometri |
| Foder i bimetall | Arbetslegering inuti den strukturella fatkroppen | Krav på hållegering, tillverkningsväg och färdigt foder |
Färdiga mått och lagerdefinitioner måste överensstämma
EJS bimetallproduktsida listar en skruvlegeringstjocklek på1,0 till 1,5 mmför sina Ni60, Colmonoy 56 och Colmonoy 83 alternativ. Det publicerade intervallet är en användbar utgångspunkt, men beställningen bör ange det färdiga kravet för den faktiska komponenten. Ett avsatt lager före bearbetning är inte automatiskt det återstående lagret på den färdiga delen.Källa: EJS bimetallskruvbord.
Samma disciplin gäller för ett nitrerat fall: ange hur djup definieras och mäts. En ythårdhetsavläsning kan inte beskriva den fullständiga hårdhetsprofilen under den. För ett fatfoder, specificera kvalitet och färdigt skick istället för att tilldela en tjocklek till varje legering och fatgeometri.
Köpare som jämför båda konstruktionerna kan användaEJS bimetallisk kontra nitrerad styrningför den bredare avvägningen. Här är urvalsfrågan snävare: vilken process skyddar de ytor som utsätts för denna formulering, och hur kommer det färdiga skyddet att verifieras?
5. Jämför legeringskvaliteter utöver hårdhet
Förvara skruv- och fatlegeringar i separata tabeller
EJS namnger Ni60, Colmonoy 56 och Colmonoy 83 för skruvar och EJS01 till EJS04 för tunnlegeringar. Håll dessa grupper åtskilda när du granskar en offert. En skruvhårdbeläggningskvalitet och en cylinderfoderkvalitet beskriver olika komponenter och tillverkningsförhållanden.Källa: EJS legeringstabeller.
| Skruvlegering | Objekt att jämföra i förslaget |
|---|---|
| Ni60 | Exakt levererad legering, skyddat område och lämplighet för den angivna föreningen |
| Colmonoy 56 | Leverantörsbeteckning, deponerat skick och krav på arbetsyta |
| Colmonoy 83 | Hårdmetallhaltig konstruktion, beläggningsskick och lämplighet för nötning |
| Fatlegering | EJS publicerade relativa slitage/korrosionsklasser |
|---|---|
| EJS01 | Mycket bra/bra |
| EJS02 | Bra/mycket bra |
| EJS03 | Mycket bra / mycket bra |
| EJS04 | Utmärkt / mycket bra |
Dessa betyg återger EJS:s kvalitativa jämförelse, inte standardiserade testresultat. De hjälper till att starta en diskussion; de fastställer inte en uppmätt slitagehastighet, en kemikaliebeständighetsgräns eller en livslängdsmultiplikator.Källa: EJS fattabell och betygsförklaring.
Ett användbart exempel från legeringstillverkaren
Wall Colmonoys tekniska datablad Colmonoy 83 från september 2025 beskriver volframkarbid i en nickel-krom-volframmatris. Det ger överläggshårdhetsintervall påHRC 45 till 55 för -150+53 µm pulverkvalitet, ochHRC 43 till 57 för -180+63 µm pulverkvalitet. Dessa är avsättningsintervall från tillverkare av legeringar för de angivna pulverkvaliteterna, inte acceptansmätningar från en EJS färdig skruv.Källa: Colmonoy 83 tekniska datablad.
Den karbidhaltiga strukturen förklarar varför enbart bulkhårdhet är en ofullständig jämförelse. Fråga om de beståndsdelar som motstår slitage, matrisen, beläggningsskicket och användningen. Två legeringar med liknande bulkhårdhet kan fortfarande kräva olika tekniska bedömningar.
Ange ett test, inte bara ett nummer
ASTM E18täcker Rockwells hårdhetstestning och varnar för att en avläsning på en plats kanske inte representerar hela delen.ASTM E384täcker mikroindragningshårdhet och bedömning av hårdhetsvariationer över små avstånd. Det är distinkta mätfrågor: en bulkavläsning och en profil över en behandlad region ger olika information.
För slipande jämförelser,ASTM G65rapporterar testresultat för torr sand/gummihjul som volymförlust i kubikmillimeter enligt en specificerad procedur. Lägre förlust indikerar större motstånd i det testet. Standarden varnar också för att behandla dess resultat som en exakt förutsägelse för en specifik driftsmiljö.
Om en leverantör tillhandahåller testdata, jämför samma metod, procedur och provtillstånd. Ingen av dessa standarder förvandlar ett legeringsnamn till en garanterad livslängd, och namngivningen av standarden bekräftar inte att en viss försändelse har testats för den.
6. Matcha materialsystemet med den faktiska formuleringen
Ge leverantören blandningen, inte bara hartsfamiljen
Inköpsbeskrivningen "PP-skruvfat" är ofullständig när maskinen bearbetar fylld PP. Ange hartskvalitet, fyllmedelsidentitet och belastning, tillsatser, återvunnen fraktion och förväntade förändringar mellan produkterna. Förklara om ersättningen måste täcka en stabil formulering eller flera uppgifter på samma linje.
Separera formuleringsinformation från driftsinformation. Materialgranskningen behöver också faktiska processtemperaturer, körhastighetsintervall, tryckinformation där tillgänglig och skadehistorik. En nominell hartsfamilj berättar inte för leverantören vilka ytor som har gått sönder eller om maskinen har fått kontaktskador.
| Faktisk plikt | Frågor som ändrar urvalet |
|---|---|
| Rent, ofyllt harts | Fungerar den befintliga konstruktionen acceptabelt och bibehåller ersättningen den godkända specifikationen? |
| Mineralfylld eller glasfylld förening | Vilket fyllmedel och belastning finns, och var är dimensionsförlusten koncentrerad? |
| PVC eller en formulering med potentiellt frätande tillsatser | Vilken kemi, temperatur och avlagringar följer med den observerade skadan? |
| Återvunnet foder | Hur stabil är sammansättningen, kontamineringskontroller och batch-till-batch-förhållanden? |
| Hög temperatur eller kemiskt krävande service | Vilken exakt legering och ytkonstruktion passar den faktiska miljön? |
Matrisen organiserar den information som behövs för en rekommendation. Det undviker medvetet att tilldela en legering till varje hartsfamilj. Davis-Standardsbära vägledningstöder hänsyn till både nötande och frätande belastning, tillsammans med maskinens skick.
Ändringar i råvaran kan ogiltigförklara en gammal rekommendation
Behåll den originalgodkända formuleringen med materialspecifikationen. Om fyllmedelsbelastningen ökar eller den återvunna strömmen ändras, bör den gamla rekommendationen ses över mot de nya förhållandena. Komponenten kan vara korrekt tillverkad enligt den gamla specifikationen och fortfarande vara olämplig för den reviderade driften.
För kemiskt krävande material, tillhandahåll exakt polymer och relevanta tillsatser. ENTEK:smetallurgisk vägledningdiskuterar de separata kraven på allvarlig korrosion och nötning. Tolka inte det som en generell rekommendation för varje fluorpolymer eller som bevis på att någon nickellegering är utbytbar med en annan.
Om ansökan omfattar livsmedelskontakt eller läkemedelskrav, identifiera dessa krav i förfrågan och specificera de dokument som behövs. Ett stålnamn, ytbehandling eller allmän produktbeskrivning fastställer inte certifiering eller överensstämmelse för den färdiga monteringen.
7. Kontrollera paret och maskinen innan du uppgraderar legeringen
Fabriksperspektiv: förvandla en hårdhetsförfrågan till en mätbar specifikation
På vårt nominella 90 mm enkelskruvsbytesprojekt var köparens första begäran om högre hårdhet. Jag började med den kompletta PP-formuleringen, som innehöll 30 viktprocent kalciumkarbonat, och gick sedan igenom den ursprungliga ritningen och de slitna skruv- och cylindermåtten. Den arbetsordningen höll materialdiskussionen knuten till den faktiska maskinen.
Jag mappade skruv- och cylindermåtten till motsvarande axiella positioner. Att mäta en skruvgång vid en position och jämföra den med en borrning någon annanstans skulle inte beskriva den lokala passningen. Mätsektionsavläsningarna visade att ersättningen behövdes för att återställa ritningens frigång samt tillhandahålla de valda arbetsmaterialen.
Vi specificerade skruv och pipa separat. Skruven använde en 38CrMoAlA bas med Colmonoy 83 flight hardfacing; pipan använde en 42CrMo-kropp med ett EJS04-foder. Jag tog med skyddsområdena och besiktningskraven med materialbeskrivningarna. Det gjorde förslaget mer exakt än ett allmänt löfte om högre hårdhet.
För acceptans behandlade jag måtten och materialidentifieringen som separata kontroller. Ett korrekt legeringsnamn skulle inte göra en felaktig diameter acceptabel. Likaså kunde en komponent uppfylla sina dimensioner utan att bevisa att den specificerade arbetslegeringen hade levererats. Båda kraven hörde till beställningen.
Detta projekt förstärkte också en gräns för enpunktsmätningar. Resultatet vid mätsektionsstationen fastställde frigången där. Jag krävde att de andra axiella positionerna och maskingränssnitten skulle kontrolleras separat. Köpare bör använda samma distinktion när de läser en besiktningsrapport: identifiera vad som mättes, var det mättes och vilket ritningskrav det ställer.
Projektmätningar: återställande av det angivna kylutrymmet
Vid den slitna mätsektionsstationen var skruvens utvändiga diameter89,65 mmoch tunnan var90,25 mm. Det beräknade radiella spelet för kallt var:
(90,25 − 89,65) ÷ 2 = 0,30 mm
Den godkända ritningen anges0,10 mmpå den stationen. Under dimensionsgodkännande mättes den nya skruvgången89,95 mmoch motsvarande nya borrning mäts90,15 mm:
(90,15 − 89,95) ÷ 2 = 0,10 mm
| Mätning vid samma axialstation | Slitet par | Nytt par |
|---|---|---|
| Skruvgångens ytterdiameter | 89,65 mm | 89,95 mm |
| Piphålets diameter | 90,25 mm | 90,15 mm |
| Beräknat radiellt kallspel | 0,30 mm | 0,10 mm |
Källa: EJS Industris fyllda-PP-ersättningsprojektmått och godkänt ritningskrav.
Ersättningen återställde den specificerade kylfrigången vid den stationen, vilket minskade den med0,20 mm. Det dimensionella resultatet skiljer sig från ett driftsresultat. Genomströmning, skruvhastighet, smälttemperatur och efterföljande slitagemätningar ger det driftsprotokoll som behövs för att utvärdera utbytet i drift.
Håll kylfrigång och löpbeteende åtskilda
Beräkningen ovan delar diameterskillnaden med två. Den beskriver det nominella radiella spelet för motsvarande cirkulära sektioner; det är inte ett mått på gapet vid varje punkt runt en excentrisk eller skadad enhet. De0,10 mmfiguren tillhör detta projekts ritning, inte en universell inställning för alla 90 mm maskiner.
Kontrollera maskinens inriktning, rakhet, pipstöd och uppvärmning innan du behandlar en legeringsuppgradering som den fullständiga lösningen. Dessa kontroller följer kontaktslitageproblemen som beskrivs avDavis-Standard. En mer slitstark yta kan inte korrigera en installation som tvingar skruven mot hålet.
För fortsatt mätning och reservdelsplaneringEJS livslängdsguideförklarar hur man använder en baslinje och upprepar mätningar. Behåll den slitagehistoriken med formuleringsprotokollet så att nästa materialbeslut har bevis bakom sig.
8. Lägg en verifierbar materialspecifikation på beställningen
Bygg ordern utifrån krav som det mottagande teamet kan kontrollera
Skriv kraven på skruv och pipa på separata rader. Varje komponent bör ha ett identifierbart basmaterial, arbetsytas konstruktion och acceptansgrund. Undvik en order som namnger en legering och lämnar den andra komponenten som endast beskrivs som "matchande fat".
Använd denna sekvens när du förbereder den tekniska förfrågan:
- Identifiera maskinen och bifoga de godkända skruv- och cylinderritningarna, inklusive den revision som användes för beställningen.
- Ange den fullständiga formuleringen och driftplikten, med den gamla delens skada och mätkarta där tillgänglig.
- Specificera basstål och skick för varje komponent, eller begär ett tydligt identifierat förslag för godkännande.
- Identifiera skruvens hårda ytskikt och cylinderfoder separat, med tillverkningsprocessen och skyddade ytor.
- Kom överens om kraven på det färdiga skiktet eller det definierade nitrerade fallets krav, plus hårdhetsmetoden och mätplatserna.
- Lista de slutliga dimensionerna, gränssnitten och inspektionsdokumenten som behövs för att acceptera delarna.
- Behåll de accepterade måtten som installationsbaslinje för senare slitagekontroller.
Den sekvensen gör också citat lättare att jämföra. Om ett förslag ändrar basstålet, ett annat ändrar endast flyghårdbeläggningen och ett tredje ersätter båda arbetsytorna, är det olika tekniska erbjudanden. Lös dessa skillnader innan du jämför totalpriser.
Materialregister och kontaktuppgifter
EJS uppger att till dess levererade skruvtunnor ingår en besiktningsrapport och materialintyg. Använd dessa dokument för att koppla den överenskomna specifikationen med den levererade komponenten: materialidentifieringen och dimensionsrapporten svarar på olika acceptansfrågor.Källa: EJS kvalitetskontrollbeskrivning.
För bredare gränssnitt och inköpskontroller, användextruderskruvfat köparguide. För en materialgenomgång med EJS, skicka maskinritningar, formuleringar och gamla bevis tillsales@ejsscrewbarrel.com, eller ring+86-574-83065911. E.J.S Industry Co., Ltd:s kontorsadress är55 Dongdu Road, Haishu District, Ningbo, Kina. Källa: EJS kontaktsida.
Inkludera ansökan och dokument du behöver i den första förfrågan. En offert kan sedan identifiera den föreslagna konstruktionen och de bevis som behövs för acceptans, snarare än att be dig välja mellan oförklarade hårdhetssiffror.
9. Vanliga frågor
Vad är extruderskruvar och -pipor gjorda av?
Konstruktionen kan kombinera ett konstruktionsstål med en behandlad yta, skruvbeläggning eller fatfoder. Identifiera varje komponents basmaterial och arbetsyta separat. EJS listar stål inklusive 38CrMoAlA och 42CrMo, plus namngivna skruv- och fatlegeringar i sinbimetallspecifikation.
Är 38CrMoAlA bättre än en bimetallisk skruvpipa?
De beskriver olika saker. 38CrMoAlA är ett basstål, medan bimetall beskriver en konstruktion med en fungerande legering. En skruv kan använda en 38CrMoAlA bas och en extra legering på sina flygningar. Jämför kompletta konstruktioner för den faktiska plikten, inte dessa två termer isolerat.
Betyder högre hårdhet alltid bättre slitstyrka?
Nej. Tänk på legeringsstrukturen, det skyddade området, avlagringens skick och slitagemekanismen.ASTM G65utvärderar nötning genom volymförlust under definierade testförhållanden, medanASTM E18adresserar Rockwell hårdhet. Ingen av mätningarna ensamma förutsäger livslängden för en komplett enhet.
Måste skruven och pipan använda samma legering?
Nej. De måste bilda ett passande arbetspar, men skruvbeläggningen och cylinderfodret kan vara olika material. Vårt fyllda PP-projekt använde Colmonoy 83 flight hardfacing med en EJS04 fatfoder. Granska materialkompatibilitet, yttillstånd och den specificerade passformen tillsammans.
Bör byte av fyllmedel eller återvunnet foder utlösa en materialgranskning?
Ja. Tillhandahåll den reviderade formuleringen, fyllmedelsladdning, råvarukontroller och driftsförhållanden. Jämför dessa ändringar med den tull som användes för det ursprungliga urvalet. Spara den gamla delens mätningar och skador så att granskningen kan ta itu med de drabbade ytorna istället för att använda en hårdare legering.
Vilka dokument ska åtfölja en materialspecifikation?
Begär materialidentifiering och överenskomna inspektionsprotokoll för varje del. Beställningen bör också definiera skyddade områden, krav på ytprocesser och mätplatser. EJSproduktsidakonstaterar att inspektionsrapporter och materialintyg åtföljer dess levererade skruvfat. definiera den projektspecifika omfattningen före produktion.