En tandräkning och axeldiameter kan begränsa sökningen. De kan inte definiera det inre hålet i ett ersättningselement, dess arbetspassning, dess axiella läge eller dess förhållande till den parade axeln.
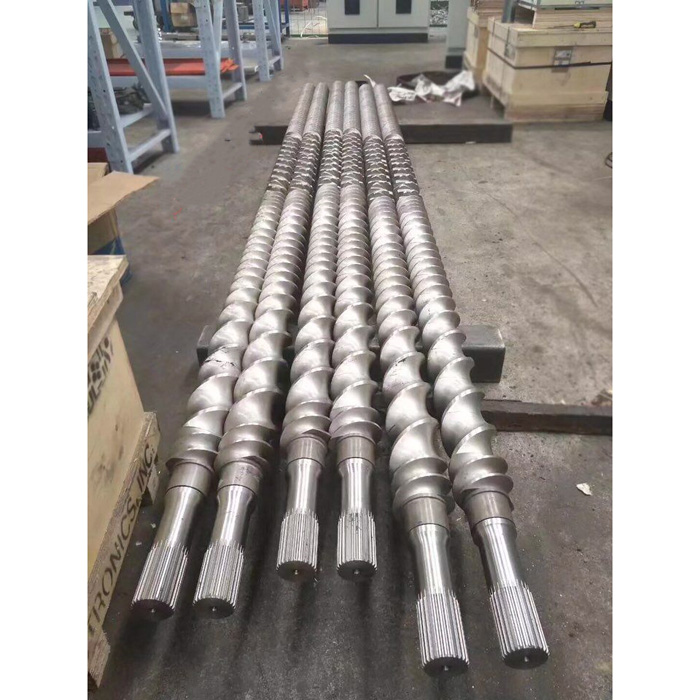
EJS listar för närvarande transport-, blandnings-, knådnings-, övergångs-, profil-, Schubkanten-, elongational-, Igel-, Camelback- och blisterskruvelement. Den variationen beskriver vad ett element gör på processsidan. Borrningen är det som gör att elementet tillhör ett visst axelsystem. EJS ber köpare att skicka ritningar eller prover för offerter på skruvelement eftersom liknande yttre former kan dölja olika interna anslutningar.
Den här guiden täpper till ett gemensamt gap mellan underhåll och inköp. Underhållsteamet ser ett schakt och en stapel med element. Leverantören behöver en kontrollerad definition av varje yta som lokaliserar elementet eller överför last. Det är inte samma informationsnivå.
Börja med att separera fyra gränssnitt
Ordetsplineanvänds ofta för flera funktioner i en mening. Dela monteringen innan du tar mått. Detta förhindrar att en korrekt mätning tilldelas fel anslutning.
| Gränssnitt | Vad det kopplar ihop | Vad måste kontrolleras | Vanligt journalfel |
|---|---|---|---|
| Växellådskoppling | Växellådans utgång till skruvaxel | Anslutningstyp, passningslängd, axiell retention, orientering och axelände | Kallar det elementet spline och skickar bara ett foto från drivsidan |
| Skaft yttre profil | Skruva fast axeln till modulära element | Profilgeometri längs den användbara elementstapeln, övergångar, reliefer och tillstånd efter axiell position | Om man antar att en avläsning nära slutet representerar hela skaftet |
| Element invändigt hål | Varje element till axeln | Matchande profil, elementbredd, hålets skick, införande och installerad orientering | Mäter utvändigt flyg men utelämnar hålet |
| Axiell retention | Element staplas till sin placeringsaxel, spets eller lås | Stapeldatum, användbart ingrepp, ändhårdvara och installerad stapellängd | Att behandla en korrekt spline som ett bevis på att hela stapeln kommer att monteras |
En koppling kan använda en annan geometri än elementstapeln. En axel kan också inkludera marktappar, skuldror, gängor, reliefer eller andra övergångar som inte är en del av spline. Markera varje funktion på en längsgående skiss innan du gör mätarket.
Varför diameter och tandantal inte identifierar spline
Två axlar kan ha samma tandantal och en liknande uppmätt ytterdiameter samtidigt som de skiljer sig åt i tandform, tryckvinkel, stigning eller modul, passningsklass, tandtjocklek, rotform, centreringsmetod, blymodifiering eller egen geometri. Slitage kan få två ursprungligen olika profiler att se närmare ut än de är.
| Information tillhandahålls | Användbar för | Kan fortfarande inte bevisa |
|---|---|---|
| Maskintillverkare och modell | Hitta en trolig maskinfamilj och dokumentuppsättning | Den installerade revisionen, axelmodifiering eller föregående eftermontering |
| Antal tänder | Eliminera profiler med en annan räkning | Tandform, stigning, passform, centrering eller storlek |
| Bromsok diameter | En grov första skärm- och skalkontroll | Nominell större diameter, rotgeometri eller funktionell passform |
| Närbild fotografi | Visar tandantal, synliga skador, orienteringsmärken och tillgänglig åtkomst | Standardbeteckning, toleranser, tandtjocklek eller kontaktmönster |
| Ett löst element | Visar en intern profil och yttre elementform | Oavsett om hålet är slitet, var det satt eller om det representerar varje element |
| "DIN 5480" utan den fullständiga ritningstexten | Pekar på en möjlig standardfamilj | Storlek, passform, tolerans, modifiering och inspektionskrav för denna del |
Publicerade OEM-exempel visar varför det inte finns någon universell dubbelskruvspline. Coperion dokumenterar en utvecklad spline med orienteringsmärken på ett ZSK-system och noterar ett annat tandantal för ZSK 18. Leistritz beskriver både DIN 5480 evolventa splines och en asymmetrisk spline som används i sin egen produktutveckling. Dessa exempel är bevis på maskinspecifik design, inte en avkodningsregel för en okänd axel.
Om ritningen namnger en standard, kopiera hela bildtexten exakt. Förkorta den inte till standardnumret. Om ingen standard nämns, registrera funktionen som en okänd profil tills kvalificerad inspektion fastställer geometrin.
Rangordna bevisen före reverse engineering
Köpare skickar ofta allt de har utan att säga vilken vara som är auktoritativ. Det skapar dolda konflikter. Ordna bevisen och notera varför en lägre rankad källa används.
| Rang | Bevis | Vad den kan fastställa | Kontrollfråga |
|---|---|---|---|
| 1 | Godkänd maskin- eller delritning för den installerade revisionen | Nominell geometri, toleranser, datumsystem, materialanteckningar och inspektionskrav | Stämmer serienumret eller ändringsposten med denna ritningsrevision? |
| 2 | Dokumenterad, oanvänd reservdel som är känd för att passa samma maskin | En fysisk referens för både borrningen och intilliggande lokaliseringsfunktioner | Kan dess artikelnummer och härkomst spåras? |
| 3 | Matchat axel- och elementprov med installationsposition registrerad | Faktiskt parningsförhållande, skademönster och tillgängligt engagemang | Togs de bort från samma station och hölls som ett par? |
| 4 | Begagnad del utan kontrollerad ritning | Befintlig geometri efter slitage, reparation, korrosion och servicedeformation | Vilka ytor är sannolikt fortfarande oanvända referenser? |
| 5 | Fotografier och manuella mätningar | Layout, funktionsidentifiering, ungefärlig skala och synligt skick | Visas skala, siktriktning och mätmetod? |
| 6 | Maskinkod, säljarförteckning eller muntlig beskrivning | En sökledning | Vilka fysiska eller ritande bevis bekräftar det? |
En lägre rankad källa är inte värdelös. Det innebär helt enkelt mer osäkerhet. Till exempel kan ett slitet element vara det enda tillgängliga provet. Det korrekta svaret är att dokumentera slitaget, jämföra mer än ett axiellt läge, inspektera den passande axeln och komma överens om hur den nominella profilen ska rekonstrueras. Fel svar är att kopiera de största och minsta avläsningarna till en ny delritning utan att förklara vad de betyder.

Fixa koordinatsystemet innan du registrerar en dimension
Dubbelskruvskivor misslyckas när en person ser från växellådan och en annan ser från utloppsänden. "Vänster axel" och "medurs" beskriver då olika delar eller riktningar. Sätt en koordinatuppgift överst på varje ritning, fotoblad och inspektionsrapport.
Minsta koordinatangivelse
Visa riktning Matningsriktning Axel A / Axel B Axiella datum Vinkel nollExempelstruktur: "Sedd från växellådan mot urladdningen. Axel A är till vänster om observatören. Axiella nollpunkten är växellådans sida av elementets skuldra. Vinkelnolla är det stämplade referensmärket som visas i foto P-03." Använd maskinbyggarens befintliga namnsystem när ett sådant finns tillgängligt.
Vinkelpositionen kan ha betydelse även när enskilda element glider på axeln. Ett par skruvset måste fortfarande bevara det avsedda förhållandet mellan axel A och axel B, och vissa system använder märken för att kontrollera gängning eller kopplingsposition. Coperions publicerade exempel använder nollpositionsmarkeringar vid båda axeländarna. Det är ett OEM-specifikt exempel, men det illustrerar värdet av att registrera befintliga märken innan de tas bort.
Fotografera varje skaft rakt på, lägg sedan till en sned vy som visar axeln och den första kompletta tanden. Inkludera en skala, deletiketten och en pil för den angivna visningsriktningen. Spegla, rotera eller autokorrigera inte bilderna efter att de har märkts.
Bygg en post som beskriver funktionsprofilen
En fullständig post skiljer identifieringsdimensioner från acceptansdimensioner. Bromsok kan stödja identifiering, men en kvalificerad metrologisk metod behövs för att fastställa en tandprofil, passform eller tolerans. Ritningen bör ange den metod eller mätare som används för varje acceptansfunktion.
| Fält | Varför det spelar roll | Hur man spelar in det säkert |
|---|---|---|
| Profil eller standardbeteckning | Definierar geometrifamiljen och inspektionsgrunden | Kopiera hela ritningstexten, inklusive storlek och passformsdata; skriv "okänt" när det inte är dokumenterat |
| Antal tänder eller lober | Ger en grundläggande identitetskontroll | Räkna kompletta återkommande funktioner och bifoga ett märkt slutvyfoto |
| Major och moll geometri | Lokaliserar spetsar och rötter av parningsprofilerna | Ange om varje värde hör till den externa axeln eller den inre borrningen och namnge mätmetoden |
| Tandtjocklek eller utrymmesdefinition | Styr arbetsrelationen mellan flankerna | Använd ritningens specificerade mått eller mått; ersätt inte en icke-relaterad mätmarköravläsning |
| Profilform och centreringsmetod | Bestämmer vilka ytor som lokaliserar och överför last | Ta från den kontrollerade ritningen eller kvalificerad profilinspektion |
| Användbar inkopplingslängd | Visar hur mycket axelprofil som faktiskt delas med elementhålet | Mät mellan den funktionella start och slut, exklusive avfasningar, reliefer och skadade ingångsområden |
| Inledning, avfasning och avlastning | Påverkar montering och förhindrar att icke-funktionella ytor behandlas som ingrepp | Dimensionera varje övergång separat från arbetsprofilen |
| Axel och axiell position | Placerar elementstapeln i förhållande till maskinen | Referera till ett deklarerat axiellt datum och bevara stapelordningen |
| Retentionsfunktioner | Styr axiell fastspänning eller låsning av stapeln | Anteckna gänga, nyckel, mutter, hylsa eller annan hårdvara från sin egen ritning |
| Material och värmebehandling | Påverkar styrka, slitagerespons och reparationsbeslut | Använd spårbar dokumentation eller testning; identifiera inte betyg från färg eller utseende |
| Tillstånd efter position | Skiljer nominell geometri från lokala serviceskador | Kartavläsningar till axialstation, vinkelläge, schaktidentitet och fotonummer |
Spela in råavläsningar såväl som den slutliga sammanfattningen. Om objektet inspekteras i flera vinkellägen, bevara varje position och mätriktningen. Ett medelvärde kan dölja ett excentriskt, blästrat eller ensidigt kontakttillstånd som förklarar felet.
Behandla ett slitet prov som bevis, inte som huvudstorleken
En använd spline berättar en servicehistoria. Polerade flanker visar kontakt. Rödaktiga eller mörka skräp kan peka på slitage eller korrosion. Valsade kanter och förskjutet material kan göra ett tandmått större vid en punkt trots att arbetsflanken har tappat material. En sprucken rot förändrar ersättningsbeslutet helt.
| Observerat tillstånd | Vad ska man bevara | Vad du ska kontrollera härnäst |
|---|---|---|
| Ljust polish på ena sidan | Vinkelläge, schaktidentitet och elementposition | Paradaxelorientering, kontaktfördelning och håltillstånd |
| Förskjuten metall eller rullad ingångskant | Som hittade bilder innan påklädning eller rengöring | Inledningsskada, monteringshistorik och den oslitna profilen bakom det skadade området |
| Frätande skräp eller korrosionsfläckar | Färgfotografier och rester plats | Relativ rörelse, passform, kontaminering och fuktexponering |
| Lokalt borrslitage i ett element | Elementkod, bredd, processposition och angränsande element | Axeltillstånd vid samma axialstation |
| Upprepad slitage över flera hål | Stapla karta och mått för varje element | Axelbrett slitagemönster, belastning, uppriktning och klämtillstånd |
| Rotindikation eller synlig spricka | Placering, längd, orientering och oförstörande testrapport om tillgänglig | Teknisk förvaring före återanvändning, reparation eller ytterligare laddning |
Rengör endast efter att ha registrerat det aktuella tillståndet. Använd den godkända rengöringsmetoden så att processen inte rundar en kant, tar bort bevis eller skapar nya repor. Inspektera sedan den yttre axeln och inre elementhålet vid samma axialstation. Att mäta ena sidan av anslutningen kan feldiagnostisera källan till löshet.
När provet är det enda tillgängliga beviset, skicka mer än ett element om möjligt: ett från den rapporterade problempositionen och en från en position som tros vara mindre sliten. Ange varför varje prov valdes. En leverantör kan då jämföra skick snarare än att behandla varje funktion på den sämsta delen som nominell.
En del som glider på passar inte automatiskt för vridmoment
Monteringspassning svarar på en fråga: kan de matchande delarna nå sin avsedda position under det angivna tillståndet? Vridmomentkapacitet svarar på en annan fråga. Leistritz identifierar axeltvärsnitt, axelmetallurgi, splinegeometri och axelhärdning som faktorer vid kraftöverföring. Coperions publicerade historia behandlar också axel-till-element-kopplingen som central för överförbart vridmoment.
Detta är anledningen till att ett framgångsrikt provglas inte kan validera en omdesign, materialbyte eller reparerad axel. Den upprättar inte flankkontakt under belastning, utmattningshållfasthet, värmebehandlingstillstånd, rotspänningar, axiell fastspänning eller kapaciteten hos växellådans koppling. Ersättningsritningen och teknisk granskning måste kontrollera dessa föremål.
| Kontrollera | Fråga den svarar | Fråga den besvarar inte |
|---|---|---|
| Montering för hand på ett rent skaft | Kan elementet passera den avsedda profilen och nå position? | Kommer gränssnittet att bära arbetsmoment? |
| Funktionell mätare | Uppfyller den kontrollerade funktionen mätarkravet? | Är axelmaterialet eller värmebehandlingen korrekt? |
| Profilbesiktning | Stämmer uppmätt geometri med ritningen? | Är sprickor, skador under ytan eller servicebelastningar acceptabla? |
| Material och hårdhetsbevis | Matchar den testade artikeln angivna materialegenskaper på den testade platsen? | Är hela axeln fri från geometri- eller utmattningsproblem? |
| Engineering vridmoment granskning | Är hela lastvägen acceptabel för den dokumenterade driften? | Kommer processsidan att leverera den önskade produktkvaliteten? |
Be inte en ersättningsleverantör att bekräfta en universell vridmomentgräns från bilder. Ange maskindrift, originalritningskrav och omfattningen av eventuella ändringar. Om begäran endast är att reproducera ett befintligt element, säg det tydligt och identifiera den kontrollerade gränssnittsritningen.

Stäng definitionen före produktion
Syftet med verifieringen är att göra osäkra bevis till en överenskommen tillverkningsbas. Det bör hända innan råvaran har begåtts eller ett färdigt element förväntas lösa en olöst gränssnittsfråga.
- Förena identitet.Matcha maskintillverkare, modell, serienummer, växellådans identitet, axelns artikelnummer, elementets artikelnummer och ändringshistorik.
- Välj det kontrollerande beviset.Nämn ritningsrevisionen, godkänd reserv- eller reverse-engineering-rapport som kommer att styra produktionen.
- Lös konflikter.Lista alla skillnader mellan ritnings-, prov- och fältavläsningarna. Välj inte tyst det enklaste värdet att tillverka.
- Kom överens om datum och orientering.Bekräfta axel A och axel B, siktriktning, axiell noll, vinkelnoll och installationsriktning.
- Överens om besiktning.Identifiera vilka funktioner som behöver en dimensionsrapport, profilmätning, funktionsmätare eller materialbevis.
- Verifiera det första tillverkade gränssnittet.Använd överenskommen ritning och besiktningsplan. När fysisk provmontering krävs, definiera rent skick, matchningsreferens och acceptansmetod före försöket.
- Frys den godkända revisionen.Returnera den slutliga ritningen och inspektionsprotokollet till underhållsfilen så att nästa beställning inte startar om från ett oidentifierat slitet prov.
EJS nuvarandeanpassad tillverkningsguide för dubbelskruvargör samma skillnad för större reservdelar: ett begagnat prov kan visa layout och gränssnitt, men slitna ytor bör inte automatiskt bli den nya nominella geometrin. Dedubbla skruvelement guidekan sedan användas för att registrera det yttre elementets funktion och sekvens när hålets gränssnitt är kontrollerat.
Bygg ett offertförslagspaket som en tillverkare kan agera på
Den kortaste användbara anbudsförfrågan är inte den med minst filer. Det är den som separerar bekräftade fakta, uppmätt tillstånd och öppna frågor. Använd ett index så att ritningen, provet och fotografierna inte kan blandas med en annan maskin.
| Anbudsförfrågan avsnitt | Obligatoriskt innehåll | Status att deklarera |
|---|---|---|
| Maskinidentitet | Tillverkare, modell, serienummer, växellådans identitet och installerad modifiering | Bekräftad från namnskylt eller dokument / endast rapporterad |
| Ersättningsomfång | Endast axel, elementhål, specifika element, komplett stapel, koppling eller inspektion | Krävs / valfritt / under granskning |
| Ritningspaket | Artikelnummer, revisioner, enheter, datum, spline-uttryck och retentionsdetaljer | Kontroll / endast referens / föråldrad |
| Provindex | Prov-ID, axel A eller B, axiell position, borttagningsdatum och skick | Oanvänd / använd / sliten / reparerad / härkomst okänt |
| Fotoindex | Slutvyer, profilvyer, skadade närbilder, vågar, vypilar och deletiketter | Som hittats / efter rengöring / efter reparation |
| Mätrapport | Råvärden, platser, metoder, instrument eller mätare och miljötillstånd där det är relevant | Endast identifiering / acceptansmätning |
| Materialrekord | Specificerad kvalitet, värmebehandling, hårdhet eller testrapporter vid behov | Dokumenterad / testad / okänd |
| Processkontext | Material bearbetat, driftuppgift, observerat symptom och felläge | Normaltjänstgöring / ändrad tjänstgöring / felutredning |
| Öppna frågor | Varje olöst konflikt eller saknat acceptansvärde | Måste stängas före offert / före produktion / före leverans |
För en offert för ersättningselement, inkludera även elementfunktion, ytterdiameter, bredd, stigning eller skivvinkel, handenhet, material- eller behandlingsbehov, kvantitet och installerad sekvens. EJS nuvarandeskruvelementsidalistar elementfamiljerna som det levererar och ber kunder att tillhandahålla ritningar eller prover.
Skicka EJS ditt axel- och elementbevis
Beskriv ersättningsomfånget nedan, bifoga sedan de kontrollerade ritningarna, provindex, märkta fotografier och mätrapport på EJS förfrågningssida. Markera alla värden som kommer från ett slitet prov.
Vanliga frågor
Är tandantal och axeldiameter tillräckligt för att beställa ett skruvelement?
Nej. De är användbara ledtrådar för identifiering, men de definierar inte tandens form, stigning eller modul, passform, centreringsmetod, tandtjocklek, ingreppslängd, axiell placering eller orientering. Tillhandahåll den kontrollerade ritningen eller ordna kvalificerad mätning av axeln och passande hål.
Kan jag identifiera en DIN 5480 spline från ett fotografi?
Nej. Ett fotografi kan visa en trolig evolvent form och tandantal, men det kan inte fastställa den fullständiga standardbeteckningen, storleken, passformen, toleransen eller modifieringen. Kopiera hela bildtexten från ritningen eller verifiera profilen med en överenskommen inspektionsmetod.
Ska axel- och elementhålet mätas tillsammans?
Ja. De bildar en fungerande anslutning. Inspektera den yttre axeln och det inre hålet i samma axiella position, samtidigt som axel A eller B, visningsriktning, elementkod och installationsstation bifogas varje avläsning.
Kan ett slitet element användas för att definiera ett nytt splinehål?
Den kan stödja reverse engineering, men den bör inte behandlas automatiskt som huvudstorleken. Registrera polering, nötning, förskjuten metall, korrosion och lokalt slitage, jämför matchande axel och mindre slitna referenser och kom överens om hur nominell geometri kommer att rekonstrueras.
Vad betyder spline engagemang längd?
Det är den axiella längden över vilken de funktionella passande profilerna faktiskt griper in. Uteslut avfasningar, införingar, reliefer, skadade ingångskanter och andra icke fungerande övergångar såvida inte den styrande ritningen definierar dem annorlunda.
Varför spelar nollpositions- eller orienteringsmärket någon roll?
Det ger inspektions- och monteringsteamen en vinkelreferens. Det hjälper till att bevara förhållandet mellan parade axlar, elementpositioner och kopplingsdetaljer. Anteckna märket från angiven visningsriktning och följ maskinbyggarens monteringsanvisningar.
Vad ska jag skicka till EJS för en offert med dubbla skruvsplines?
Skicka maskinens och växellådans identitet, utbytesomfattning, kontrollerade ritningar och revisioner, axel A/B-orientering, elementsekvens, märkta prover, råmätrapport, fotoindex, materialkrav och varje olöst konflikt. Markera tydligt vilka mått som kom från slitna delar.
OEM-exempel i den här artikeln förklarar varför splinesystem är maskinspecifika. De är inte EJS produktspecifikationer och får inte appliceras på en annan extruder utan dess kontrollerande dokumentation.