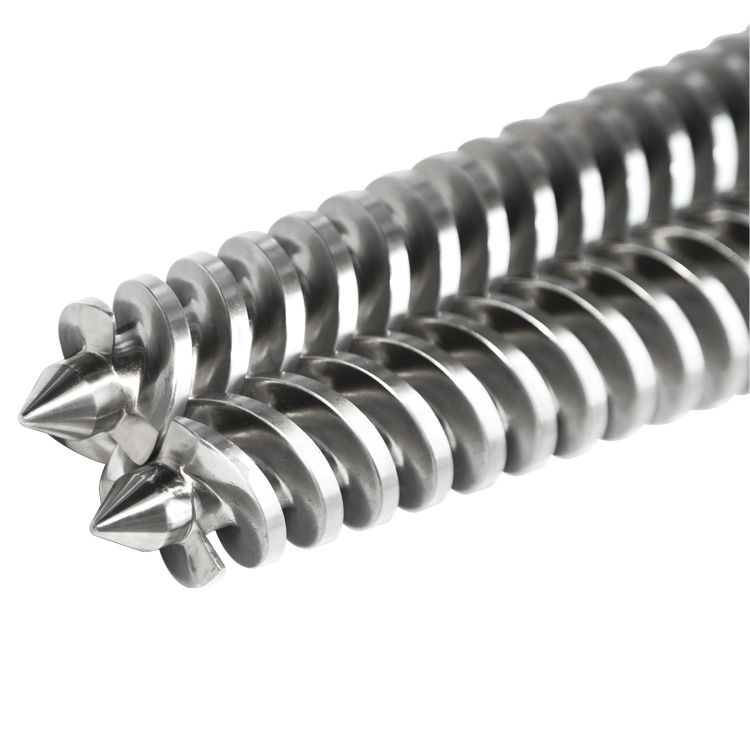
En konisk dubbelskruvshylsa kombinerar två avsmalnande, ingripande skruvar med matchande avsmalnande hål. Geometri identifierar systemet; harts, fyllmedel, legering och slitskiktsdjup avgör hur länge det håller den geometrin.

Den definitionen låter enkel tills en köpare måste byta ut en installerad uppsättning. Ett fotografi kan visa en avsmalning men dölja spline. En namnskylt kan ge en modell men inte ritningsrevisionen. En gammal skruv kan bevara drivanslutningen medan dess arbetsdiameter redan har slitits bort. En ersättningsgranskning måste avgöra vilka bevis som fortfarande beskriver originaldelen.
Vad beskriver konisk?
Konisk beskriver bearbetningsparets geometri. Varje skruv blir större mot drivänden, och de två matchande cylinderhålen gör detsamma. Detta skiljer sig från en parallell dubbelskruvsats, där den nominella diametern och axelavståndet förblir konstanta genom arbetssektionen.
Avsmalningen förändras mer än den yttre siluetten. Flygdiametrarna, rotdiametrarna, borrhålshylsan och skruv-till-skruv-förhållandet varierar alla längs axeln. En ersättningsritning behöver därför axiella placeringar. En diameter skriven utan dess avstånd från en definierad referensyta är ofullständig.
Konisk identifierar inte en universell process. Milacrons nuvarande koniska sortiment är inriktat på PVC- och CPVC-rör- och profilarbeten. KraussMaffei listar koniska maskiner inom sitt motroterande PVC-sortiment. EJS publicerar även koniska hårdvarusidor förPVC-rör, plastprofilochpanel eller tavlautrustning. Den applikationsetiketten hjälper till att starta granskningen, men den fastställer inte den faktiska skruvprofilen eller materialspecifikationen i din maskin.
Hur man identifierar konisk hårdvara utan att gissa
Börja med observationer som ett fotografi eller befintlig post kan stödja. Håll varje observation åtskild från slutsatsen. Detta förhindrar att en försäljningsetikett, modellkod eller gammal köpbeskrivning blir starkare bevis än vad det är.
| Bevis du har | Vad den kan stödja | Vad det inte kan lösa |
|---|---|---|
| Hela sidan av båda skruvarna | Synlig avsmalning, övergripande arrangemang, tydliga vänster och höger skillnader | Original oanvända diametrar, invändiga cylindermått, splinepassning |
| Foton på båda skruvändarna | Spetsform, drivändform, relativ orientering | Tandform, ingreppslängd, koncentricitet eller toleranser |
| Maskinens namnskylt | Tillverkare, modell, serienummer och ibland storleksfamilj | Huruvida processenheten eller växellådan modifierades senare |
| Gammal inköpsorder | Tidigare leverantörsterminologi och beställd beskrivning | Om den levererade delen matchade den nuvarande installerade delen |
| Godkänd maskin- eller delritning | Referensgeometri, dimensioner, gränssnitt och revision | Aktuellt slitage eller odokumenterade fältförändringar |
| Borttagna, rengjorda delar | Fysiska gränssnitt, synligt slitmönster och mätbara överlevande egenskaper | Mått som slits, repareras eller deformeras har raderats |
Fotografera paret innan du separerar posten
Tilldela enkla ID:n som skruv A och skruv B innan du skapar närbilder. Markera drivänden och utloppsänden i fotosetet. Ange visningsriktningen när du spelar in "vänster", "höger", "medurs" eller "moturs". Dessa ord är tvetydiga utan en synvinkel.
Ett användbart fotoset inkluderar hela paret tillsammans, varje drivanslutning, varje utloppsspets, matningsöppningen, cylinderportar, värmare eller kylanslutningar, utloppsflänsen och växellådans monteringsände. Placera ett id-kort i ramen med maskinmodell och fotoorientering. En linjal i ett foto ger skala, men den ersätter inte kalibrerad dimensionsinspektion.
Varför skruvarna och pipan bildar ett matchat system
De två skruvarna fungerar inte som isolerade axlar. Deras flygningar upptar ett delat, föränderligt kuvert inuti de avsmalnande hålen. Vid varje axiell station spelar fyra relationer roll: varje skruvs geometri, förhållandet mellan skruvarna, förhållandet mellan varje skruv och dess hål, och förhållandet mellan hela processenheten och växellådan.

Det är därför en leverantör bör se över skruvarna, cylindern och drivgränssnitten tillsammans även när köparen planerar att byta ut endast en komponent. Granskningen betyder inte automatiskt att varje komponent måste bytas ut. Det betyder att omfattningsbeslutet bör ta hänsyn till de delar som styr passform och interaktion.
Anteckna paret som ett par. Behåll A- och B-identiteter genom mätning, ritningsgranskning, packning och installation. Om en befintlig ritning märker skruvarna annorlunda, bevara ritningens etiketter och lägg till dina fältetiketter som korsreferenser istället för att tyst byta namn på dem.
Vilka material och behandlingar listar EJS?
Den nuvarandeEJS dubbel konisk skruvpipa sidalistar åtta materialfamiljer för denna produkt: 38CrMoAlA, 34CrAlNi7, 31CrMoV9, 40Cr, 42CrMo, D2, SKD61 och SKD11. Den listar också tre byggvägar: helkroppsnitrering; bimetalllegering på extruderingssektionen följt av helkroppsnitrering; och SKD61 eller SKD11 foder.
Den listan är inte en valfri metallmeny. Basstålet bär lasten och ger den bearbetbara kroppen. Arbetsytan hanterar polymeren, fyllmedlet och korrosiva biprodukter. En materialförfrågan bör därför identifiera båda delarna av konstruktionen: basstål plus nitrering, hårdbeläggning eller hålfoder.
| EJS-listad rutt | Vad finns på arbetsytan | Information som behövs innan urval |
|---|---|---|
| Helkroppsnitrerad | Ett hölje med diffus nitrid i valt stål | Harts, fyllmedel, omslipning, stabilisatorpaket, processtemperatur och befintlig slitagehistorik |
| Bimetallskruv plus nitrering | PTA-svetsad legering på skruvens arbetsområde, med nitrering på kvarvarande kropp | Oavsett om nötning, korrosion eller båda driver felet |
| Bimetallisk pipa | Centrifugerat gjuten legeringsfoder på borrytan | Sammansatt kemi, fyllnadsladdning, hålgeometri och tillgänglig väggsektion |
| SKD61 eller SKD11 foder | Ett verktygsstålfoder i pipan | Ritning, fatvägg, passningsmetod, processplikt och reparationshistorik |
Slitskiktsdjup är en del av specifikationen
EJS publicerar olika arbetsdjup för nitrerad och bimetallisk konstruktion. Siffrorna nedan är konstruktionsdata, inte en livslängdsgaranti. De visar hur mycket härdat eller legerat material som finns tillgängligt innan det mjukare stödstålet exponeras.
| Konstruktion | Skruvbearbetande lager | Fat arbetslager | Praktisk läsning |
|---|---|---|---|
| Nitrerad | 0,4-0,7 mm diffust hölje | 0,4-0,7 mm diffust hölje | Lämplig för renare, mindre nötande belastning när nitridhöljet inte skärs bort av fyllmedel |
| Bimetallisk | 1,0-1,5 mm PTA hårdbeläggning | 2,0-3,0 mm centrifugalgjuten foder | Mer slitmaterial finns tillgängligt för slipande, frätande, fyllda eller återvunna foder |
EJS skruvhårdbeläggningslegeringar
EJS materialguide anger att nedanstående skruvlegeringar gäller enkla, parallella tvillingskruvar och koniska tvillingskruvar. Hårdhetssiffran rankar inte nötningsbeständigheten i sig själv. Colmonoy 83 innehåller volframkarbid och har EJS högsta antislitagebetyg även om dess matrishårdhet är lägre än Ni60.
| Skruvlegering | Publicerad komposition | Antislitage | Anti-korrosion | Hårdhet |
|---|---|---|---|---|
| Ni60 | Ni + Cr + Fe + Si | Mycket bra | Excellent | HRC 56-62 |
| Colmonoy 56 | Ni + Cr + Si + Fe | Mycket bra | Excellent | HRC 53-58 |
| Colmonoy 83 | Ni + WC + Cr + C | Excellent | Excellent | HRC 50-55 |
EJS tunngjutlegeringar
EJS använder en separat legeringsfamilj för piphålet. Detta är viktigt i en RFQ: att fråga efter "Colmonoy" utan att säga skruv eller pipa blandar två olika konstruktionssystem. Den aktuella EJS materialguiden publicerar ett 2,0-3,0 mm tunna legeringsskikt och följande kvalitetsdata.
| Fatlegering | Publicerad komposition | Antislitage | Anti-korrosion | Hårdhet | Max. temperatur |
|---|---|---|---|---|---|
| EJS01 | Fe + Ni + Cr + B | Mycket bra | Bra | HRC 58-62 | 400 grader C eller lägre |
| EJS02 | Ni + Cr + Co + B | Bra | Mycket bra | HRC 50-58 | 450 grader C eller lägre |
| EJS03 | Ni + Cr + Co + V + B | Mycket bra | Mycket bra | HRC 55-60 | 450 grader C eller lägre |
| EJS04 | Ni + WC + Cr + B | Excellent | Mycket bra | HRC 55-60 | 600 grader C eller lägre |
För PVC, välj inte enbart hårdhet. Kalciumkarbonat ökar nötningsbelastningen, medan PVC-nedbrytningskemi kan lägga till korrosion. EJS02 och EJS03 har starkare korrosionsklasser; EJS04 har den högsta slitstyrkan. Skruv- och cylinderkvaliteterna bör väljas tillsammans från den faktiska formuleringen, fyllmedelsladdning och processtemperatur.
Hur länge håller en konisk dubbelskruvcylinder?
EJS publicerar en livsjämförelse. DessBimetallic Barrel Screw sidaanger att bimetallkonstruktion kostar cirka 1,5 till 2 gånger så mycket som nitrering och ökar livslängden med cirka 2 till 3 gånger. Det är användbar inköpsdata, men det är inte ett universellt resultat för varje konisk extruder.
Den nyare EJSlivslängdsguideförklarar gränsen. På rent, ofyllt harts är ingen yta utsatt för allvarlig attack, så livslängden kan vara liten. På mineralfylld PVC, förorenad omslipning eller annan slipande eller korrosiv förening har det tjockare och korrekt matchade bimetallskiktet mer material att förlora innan stödstålet exponeras. I den uppgiften har den publicerade jämförelsen 2 till 3 gånger en fysisk orsak bakom sig.
| Livsförare | Varför det ändrar slitage | Vad köparen ska anteckna |
|---|---|---|
| Förening | Glasfiber, kalciumkarbonat, talk och förorenad slipning sliter på arbetsytan; Nedbruten PVC kan lägga till kemiska angrepp | Harts, fyllmedelstyp, laddning, stabilisatorpaket och omslipningsprocent |
| Material passerat | Slitage följer genomströmning och körtimmar, inte kalendern | Maskintimmar, produktionshastighet och totalt bearbetat material |
| Skiktdjup och legering matchar | Ett tjockare lager hjälper bara när dess legering tar itu med den faktiska nötningen eller korrosionen | Betyg, lagerdjup, hårdhet och materialcertifikat |
| Uppriktning och frigång | Sidokontakt på grund av felinriktning eller felaktigt parat spel kan förstöra en bra legering tidigt | Baslinjespel, växellådans skick och slitageplats |
| Processdisciplin | Kronisk ökning, överhettning, dålig filtrering och skadliga rengöringsmetoder påskyndar förlusten | Temperatur, tryck, drivbelastning, praxis för skärmbyte och felhistorik |
Förvandla livslängden till en slitagehastighet
Mät en ny uppsättning före installation, upprepa sedan samma mätningar vid fasta axiella stationer under en planerad avstängning. Beräkna radiellt spel vid varje station som (pipans inre diameter minus skruvens ytterdiameter) dividerat med två. Subtrahera baslinjeavståndet från det aktuella spelet, dividera med förflutna körtimmar och multiplicera sedan med 1 000. Resultatet är slitage i millimeter per 1 000 drifttimmar för den blandningen på den maskinen.
För koniska skruvar, registrera varje mätning med dess axiella station. Diametern ändras längs konan, så en avläsning utan plats kan inte jämföras tillförlitligt vid nästa avstängning. Spår uteffekt, drivström, smälttemperatur och tryckhöjd vid samma referensförhållanden. En uppsättning kan visa ett produktionsstraff innan en bekväm avläsning ser alarmerande ut.
Vad en konisk storlekskod säger dig
En kod som 65/132 anger vanligtvis den mindre främre diametern och den större bakre diametern i millimeter. Aktuell Milacron-dokumentation anger till exempel dess koniska skruvdata som främre och bakre diametrar. EJS publicerar en bredare lista över vanliga par på sinkategorisida med koniska dubbelskruvar.
Koden är användbar för att hitta en storleksfamilj. Det är inte en utbytesstandard. Den definierar inte helt skruvlängden, konningshastigheten, axiell profil, drivspline, spets, rotation, cylinderportar, flänsmönster, temperaturkontrollanslutningar eller växellådans gränssnitt. Även samma nominella par kan tillhöra olika maskinplattformar eller revisioner.
Om din huvudfråga är hur 55/110, 65/132, 80/156 och relaterade koder läses, hantera det som en separat storlekskodkontroll. På den här sidan är det viktiga att koden inte kan rekonstruera saknad geometri.
Bygg en konisk referenspost från en datum
Välj en stabil referensyta och använd den för axiella placeringar. Monteringsytan på växellådans sida av cylindern är ofta lätt att identifiera, men den godkända ritningen bör styra det slutliga datumschemat. Undvik en kedja av korta mätningar från funktion till funktion. Varje länk lägger till ytterligare en möjlighet för ackumulerade fel.
| Rekordgrupp | Vad man ska fånga | Varför det ändrar ersättaren |
|---|---|---|
| Maskinidentitet | Märke, modell, serienummer, linjeutgång, växellådans platta och ändringshistorik | Separerar familjer av liknande storlek och avslöjar möjliga fältförändringar |
| Referensschema | Namngiven referensyta, axiell riktning, visningsriktning, etiketter med skruv A och skruv B | Håller varje dimension och fotografi i samma koordinatsystem |
| Drive-anslutningar | Spline- eller kopplingsform, tandantal, större och mindre diametrar, ingreppslängd, skuldror och hållaregenskaper | Styr om skruvarna ansluter till den befintliga enheten |
| Skruvkroppar | Total längd, arbetslängd, diametrar vid definierade stationer, flygdetaljer, spetsform och handenhet | Definierar det avsmalnande arbetskuvertet och den parade interaktionen |
| fatkropp | Total längd, hålets geometri, monteringsytor, matningsöppning, ventilations- och sensorportar | Kontroller passar med skruvarna och resten av processenheten |
| Verktygsanslutningar | Värmararrangemang, kylkanaler eller beslag, sensorplaceringar och gängstandarder | Förhindrar att en mekaniskt passande pipa saknar ledningsanslutningar |
| Urladdningsgränssnitt | Flänsdiameter, pilot, bultmönster, tätningsyta och adapterdetaljer | Styr anslutning till huvudet eller nedströms verktyg |
| Servicevillkor | Harts eller torrblandning, fyllmedel och tillsatser, produkt, driftsymptom och slitageplatser | Ger sammanhang för geometrigranskning och materialval |
Skapa en axiell stationskarta
Ge huvudfunktioner stationsnamn på ett markerat fotografi eller skiss. En enkel registrering kan kalla frekvensomriktarens monteringsyta Station 0, och sedan identifiera matningsöppningen, ventilen, cylinderstödet, utloppsytan och skruvspetsen som senare stationer. Vid varje station, registrera avståndet från Station 0 och den funktion som mäts. Anta inte att läsaren kommer att sluta sig till vilken yta på en fläns eller port du använde.
För en konisk skruv är en diameter utan axialstation ett särskilt svagt bevis. Två tekniker kan mäta samma del exakt på olika positioner och rapportera olika värden. Båda avläsningarna kan vara korrekta, men ingen av dem är användbar förrän platsen är känd.
Vad ett slitet prov kan och inte kan bevara
Ett borttaget prov är värdefullt eftersom det bevarar gränssnitt som kan saknas i en katalog. Den bär också på maskinens historia. Slitage, tidigare hårdbeläggning, polering, korrosion, böjda spetsar eller reparerade splines kan flytta provet bort från den ursprungliga designen.
| Provskick | Risk om den kopieras direkt | Bevis att lägga till |
|---|---|---|
| Flygvapen är synligt slitet | Den kopierade diametern kan återge slitage som ny geometri | Originalritning, oanvända referenszoner, matchande pipinspektion och slitagekarta |
| Endast en skruv är tillgänglig | Den saknade handen, parrelationen och orienteringen förblir osäkra | Foton på det installerade paret, växellådans data, den andra skruvens ritning eller tidigare register |
| Tunnan har reparerats | Det aktuella hålet eller monteringsytan kanske inte matchar den ursprungliga versionen | Reparationsprotokoll, aktuell inspektionsrapport och gränssnittsmätningar på maskinsidan |
| Drivändan har nötning eller splineskada | En omvänd konstruerad anslutning kan upprepa en skadad passform | Besiktning av växellådans axel eller koppling och en godkänd specifikation för passningsdel |
| Spetsen är trasig eller deformerad | Spetslängd och form kan inte återställas på ett tillförlitligt sätt från det området | Tidigare ritning, medföljande skruv, oskadade referensdetaljer eller maskintillverkares data |
DeEJS dubbel konisk skruvpipa sidaanger att EJS kan arbeta utifrån anslutningsmått och kan ordna mätning på plats efter att borttagna delar rengjorts när ingen ritning finns. Behandla mätning som ett rekonstruktionsprojekt, inte ett löfte att kopiera varje sliten yta. Den resulterande tillverkningsritningen behöver fortfarande granskas och godkännas innan produktion.
Separera tre typer av bevis
- Originaldesignbevis:godkända ritningar, maskindokumentation och revisionskontrollerade deljournaler.
- Aktuellt gränssnittsbevis:växellådan, monteringsytorna, portarna, adaptrarna och andra delar som ersättningen måste uppfylla nu.
- Tillståndsbevis:bära kartor, fotografier, operationssymtom, reparationer och mätningar av den borttagna uppsättningen.
Slå inte samman dessa till ett omärkt kalkylblad. En uppmätt sliten diameter är inte en original nominell diameter. En katalogdimension är inte ett bevis på att en modifierad maskin fortfarande har kataloggränssnittet.
Förbered en konisk ersättningsförfrågan
Skicka tillräckligt med information för att identifiera plattformen, förstå befintliga gränssnitt och separera originalgeometri från nuvarande slitage. EJS kan sedan bekräfta vad som kan citeras från den tillgängliga bevisningen och vilka detaljer som fortfarande behöver mätas.
Checklista för minsta anslutning
- Maskin och växellåda namnskyltar
- Godkänd ritning med revidering
- Helskruv par foto
- Båda drive-end-bilderna
- Båda bilderna med urladdningstips
- Fatmatnings- och ventilationsplatser
- Monterings- och urladdningsytor
- Markerad axialstationsskiss
- Måttrapport med datum
- Bärkarta och reparationshistorik
- Material- och tillsatsbeskrivning
- Måldelens omfattning och destination
Vanliga frågor
Hur vet jag om mina dubbelskruvar är koniska?
Se hela arbetslängden. Ett koniskt par har mindre diametrar mot utloppsänden och större diametrar mot drivänden, med matchande avsmalnande cylinderhål. Bekräfta identifieringen med maskinmodellen, ritningen och ändvyerna eftersom ett partiellt foto kan dölja avsmalningen.
Roterar alla koniska dubbelskruvextrudrar motroterande?
Anta inte rotation från enbart den koniska etiketten. KraussMaffei listar för närvarande koniska maskiner inom sitt motroterande PVC-sortiment, medan Milacrons koniska serie även inriktar sig på PVC- och CPVC-bearbetning. Kontrollera maskinens manual, växellådans data och registrerad visningsriktning innan du anger rotation.
Räcker en 65/132-kod för att beställa en ersättning?
Nej. Koden identifierar vanligtvis de mindre och större nominella skruvdiametrarna, men den definierar inte längd, avsmalning, drivanslutning, flygprofil, rotation, cylinderportar eller maskingränssnitt. Använd den för att identifiera storleksfamiljen och bekräfta sedan den godkända geometrin.
Vilka material listar EJS för koniska dubbelskruvar?
EJS listar 38CrMoAlA, 34CrAlNi7, 31CrMoV9, 40Cr, 42CrMo, D2, SKD61 och SKD11 för konisk hårdvara. Publicerade ytvägar inkluderar helkroppsnitrering, bimetalllegering på skruvbearbetningssektionen följt av nitrering, centrifugalgjutna cylinderlegeringar och SKD61 eller SKD11 foder.
Hur mycket längre håller en EJS bimetallisk skruv än en nitrerad?
EJS Bimetallic Barrel Screw-sidan publicerar en allmän jämförelse av cirka 2 till 3 gånger livslängden till cirka 1,5 till 2 gånger kostnaden för nitrering. Den faktiska livslängden på en konisk extruder beror fortfarande på blandningen, fyllmedelsbelastning, genomströmning, inriktning, processkontroll och om den valda legeringen matchar slitmekanismen.
Kan en konisk skruv bytas ut av sig själv?
Det beslutet kräver inspektion av medföljande skruv, cylinder och drivgränssnitt. En enskild komponent kan vara den efterfrågade omfattningen, men dess ritning och skick måste fortfarande ses över mot de delar den kommer att köras med.
Kan EJS göra en konisk dubbelskruvpipa utan originalritning?
EJS uppger att man kan arbeta från anslutningsmått och kan ordna mätstöd för borttagna, rengjorda delar när ritningar inte finns tillgängliga. Provtillståndet, platsen och tillgängliga maskinposter avgör vad som kan rekonstrueras. En tillverkningsritning behöver fortfarande godkännas.
Varför ska en diametermätning inkludera en axiell placering?
Skruvdiametern ändras längs en konisk arbetssektion. Två korrekta mätningar vid olika positioner kan ge olika värden. Bind varje diameter till en definierad referenspunkt och axiell station så att leverantören vet exakt var den gäller.