"Används för profilextrudering" är inte en ersättningsspecifikation. Applikationen talar om för en leverantör vad processen ska göra, medan maskinjournalerna och ritningarna talar om för leverantören vad delarna ska vara.
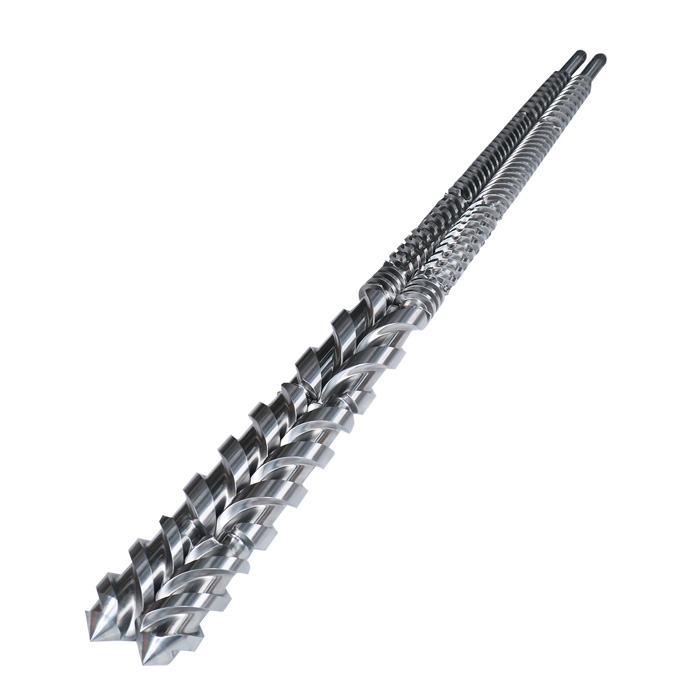
EJS organiserar för närvarande sina tvillingskruvprodukter efter både geometri och tillämpning. Sajten har separata sidor förplastblandning, pelletisering, masterbatch segmentsystem, plastprofiler, paneler och brädor, ochskumextrudering.
Den produktstrukturen innehåller en praktisk lektion. Det färdiga produktnamnet hjälper till att definiera processuppgiften, men det avslöjar inte skruvaxlarna, rotationsförhållandet, centrumavståndet, drivanslutningen, elementsekvensen eller cylinderportarna. Dessa detaljer kommer fortfarande från den installerade maskinen.
Börja med en applikationskarta och verifiera sedan maskinen
| Applikationsfamilj | Processjobb | Hårdvarumönster påträffas ofta | Ersättningsbevis som betyder något |
|---|---|---|---|
| Sammansättning | Mata, smält, fördela eller dispergera ingredienser, ventilera och bygg sedan upp utloppstrycket | Parallell, ofta samroterande; löstagbara element och pipsektioner är vanliga | Elementsekvens, axelanslutning, trumsektionskarta, matnings- och ventilationsplatser |
| Masterbatch | Kombinera bärarharts med pigment, fyllmedel eller funktionella tillsatser innan pelletisering | Segmenterad parallell processdel är vanlig | Masterbatch-typ, belastning, tilläggspunkter, elementkarta och slitage efter axiell position |
| Pelletisering | Förbered en homogen smälta för skärutrustning för tråd, vattenring eller undervattensskärning | Ofta en samroterande blandningsprocess följt av ett pelletiseringssystem | Formulering, process-sektionslayout, utloppsgränssnitt och observerade slitagezoner |
| PVC-rör och profil | Plastisera en torr blandning och tillför formen för en formad kontinuerlig produkt | Motroterande koniska eller parallella dubbelskruvsystem är vanliga | Exakt maskinkonfiguration, matchat skruvpar, cylinderlopp, drivändar och gränssnitt på formsidan |
| Panel och tavla | Förbered material för en bred formningsform, inklusive WPC och skumskivor där sådana finns | Maskinspecifikt koniskt eller parallellt system | Recept, skruvgeometri, pipanslutningar, arbetslängd och nedströmsadapter |
| Skumextrudering | Bearbeta en skummande formulering till plåt, kartong, rör eller profil | En- och dubbelskruvmaskiner finns båda; produktnamnet identifierar inte processdelen | Maskintyp, polymer och formulering, injektions- eller ventilationsöppningar, temperaturer och kompletta ritningar |
För en grundläggande förklaring av parallell hårdvara har EJS redan en liveguide tillhur en parallell dubbelskruvspipa fungerar. Avsnitten nedan tar upp nästa inköpsfråga: vilken applikationsinformation ändrar detaljspecifikationen?
Sammansättning och pelletisering beror på process-sektionssekvensen
EJS blandningssida identifierar matning, smältning, blandning, ventilering och lokal tryckutveckling som processfunktioner. Thermo Fisher Scientifics sammansättningsanteckning presenterar en jämförbar sekvens: matning, plastifiering, transport, blandning, ventilering och extrudering. Dess exempel visar också att segmenterade skruvar kan kombinera transport, blandning, extrudering och speciella fördelningsblandningselement.
Detta innebär att skruven inte är tillräckligt beskriven av diameter och längd. Två axlar med samma yttermått kan bära olika elementsekvenser och utföra olika processjobb. Före borttagning, numrera varje element från en fast utgångspunkt på drivsidan. Registrera vänster och höger axlar, elementorientering, bredd och axiell position. Fotografera varje övergång innan du glider av elementen från skaftet.
Vad formuleringen ändrar
EJS:s pelletiseringssida namnger fyllda plaster, armeringsfibrer, värmekänsliga tillsatser och skjuvkänsliga tillsatser bland de applikationer den diskuterar. Dessa beskrivningar bör ställa frågor, inte automatiska materialval. Skicka polymeren, varje betydande fyllmedel eller tillsats, dess laddning, normala temperaturområde, skruvhastighet och läget för eventuellt återkommande slitage eller uppbyggnad.
En hög fyllnadsbelastning kan förändra slitaget. Ett värmekänsligt recept kan begränsa hur mycket mekanisk och termisk exponering processen ska få. Ersättningsleverantören behöver själva formuleringskontexten för att granska elementgeometri och arbetsytor. "Allmänna plastpellets" är för brett.
Vad pelletizernamnet inte säger dig
Skäraren kan vara sträng, vattenring eller under vatten, men det nedströms valet definierar inte i sig skruvarna. För byte av skruv och cylinder, dokumentera processsektionens layout och anslutningen vid dess utloppsände. Notera också om linjen innehåller råvaror eller bara smälter om en etablerad formulering innan den skärs.
Masterbatch kräver en post-för-position-post
EJS uppger att man producerarsegment med tvillingskruv för masterbatch-extruders. Dessskruvelementsidalistar transportelement, blandningselement, knådningsblock, övergångselement och flera specialprofiler. Samma sida associerar dessa delar med färg-, additiv- och filler-masterbatch.
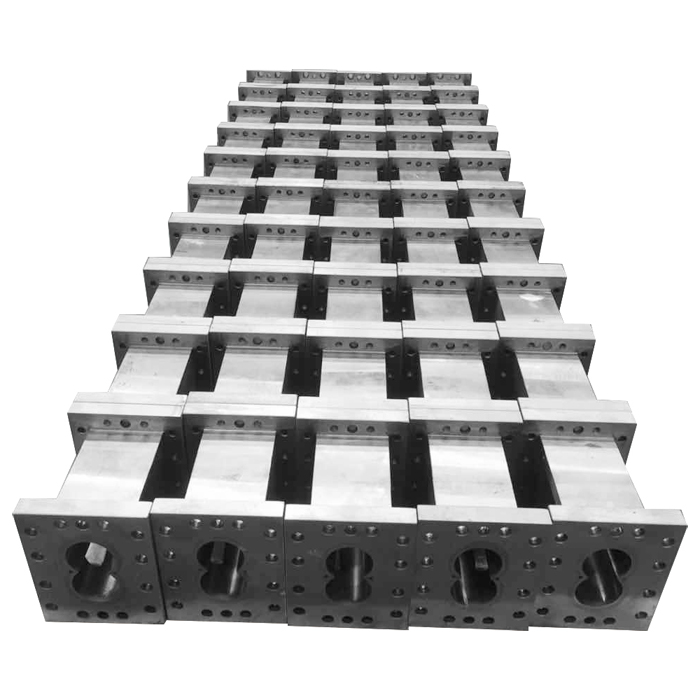
Skicka inte en lös låda med element utan monteringsprotokoll. En masterbatch-linje kan tillsätta bärarhartset, pigmentet, fyllmedlet eller vätskan vid olika positioner. Att flytta ett element eller en cylindersektion kan ändra vilken funktion som sitter bredvid en matningsöppning eller ventil. Offertpaketet bör innehålla:
- En axel-för-axel-elementkarta mätt från en deklarerad referensyta.
- En tunnsektionskarta som visar matningsportar, sidomatningsöppningar, vätskeportar, ventiler och stängda sektioner.
- Typ av masterbatch och bärarharts, pigment, fyllmedel eller tillsatsinformation som är relevant för slitage och korrosionsgranskning.
- Fotografier och mått som lokaliserar slitage efter elementnummer och trumsektionsnummer.
- Axelsplines eller drivprofil och anslutning på hålsidan för varje beställd komponent.
EJS separatsegment fat sidaber köpare att identifiera sektionen som front, middle eller tail eftersom anslutningarna skiljer sig åt. En numrerad positionskarta är mer exakt och bör åtfölja den etiketten.
PVC-rör, profil och panel använder en annan ersättningslogik
Nuvarande EJS webbplatsarkitektur placerar sina profil- och panelprodukter med tvillingskruvar under kategorin koniska dubbelskruvar. EJS listar panel-, kort- och WPC-panelextrudering på panelproduktsidan. Dess profilsida täcker profil- och PVC-rörutrustning, även om sidtiteln är smalare än brödtexten.
Denna platsbevis bör inte förvandlas till påståendet att alla profil-, rör- eller panelextruderare är koniska. KraussMaffeis nuvarande motroterande produktsortiment omfattar både koniska och parallella serier för PVC-bearbetning och listar rör, profiler, plåtar, filmer, kompaktprodukter och skumprodukter. Den säkra slutsatsen är smalare: formade PVC-produkter räcker inte för att bestämma konisk kontra parallell geometri.

Långa matchade skruvar och en integrerad tvåhålspipa förändrar också hur jobbet mäts. Leverantören behöver både skruvprofiler, det koniska eller parallella mittlinjearrangemanget, totala längder och arbetslängder, cylinderloppsgeometri, matningsöppning, ventilations-, värme- och kylfunktioner, anslutningar till drivänden och flänsen på matrissidan.
Formuleringen spelar fortfarande roll. Ange om linjen kör opplastad PVC, modifierad PVC, WPC, en skumformulering eller annan deklarerad förening. Inkludera fyllmedel och tillsatsinformation som påverkar slitage eller korrosionsgranskning. Ersätt inte detta med en färdig produktetikett som "fönsterprofil" eller "dräneringsrör".
"Fuam extruder" är en applikation, inte en maskinspecifikation
EJS:s skumproduktsida listar PE-skumplåt, EPE, XPE, skumskiva, PS-skumplåt, PP-skum, skumprofil och PE- eller PP-skumrör och profilapplikationer. På samma sida uppmanas uttryckligen köpare att klargöra om de använder en enkelskruv eller dubbelskruv skumextruder.
Det klargörandet bör komma först. Om maskinen är dubbelskruvad, kontrollera om den är parallell eller konisk och om den samroterar eller motroterar. Registrera varje insprutning, ventilation, kylning och temperaturkontrollanslutning på cylindern. Skicka polymer- och skumformuleringsdetaljerna som leverantören får granska, tillsammans med normala driftstemperaturer och platsen för slitage, korrosion eller avlagringar.
En leverantör kan inte härleda dessa egenskaper från enbart "skumplåt". Olika maskiner kan tillverka liknande produktkategorier samtidigt som de använder olika skruvgeometri och cylinderanslutningar. Foton hjälper till att identifiera monteringen, men en kontrollerad ritning eller mätrapport behövs fortfarande för produktionen.
Bygg ett ansökningsunderlag i fyra lager
En användbar ersättningsbegäran separerar fakta som ofta blandas ihop. Bygg filen i denna ordning:
- Maskinidentitet.Anteckna maskintillverkare, komplett modell, serienummer, växellådans platta, skruvaxlar, rotationsförhållande och drivreferens.
- Hårdvarudefinition.Tillhandahåll den godkända ritningen eller kontrollerade mått för skruvar, axelanslutningar, cylinderhål, sektioner, portar, flänsar, värmare och kylfunktioner.
- Processdefinition.Ange om linjen sammansätter, gör masterbatch, pelletiserar, formar PVC, producerar kartong eller kör en skumformulering. Inkludera elementet eller cylindersekvensen när systemet är modulärt.
- Servicebevis.Tillhandahåll det faktiska hartset, relevant information om fyllmedel och tillsatser, driftfönster, produktionsförändringar, slitagekarta, underhållsmätningar och felfotografier.
Det här formatet förhindrar ett vanligt fel: att använda en applikationsbeskrivning för att fylla en saknad maskindimension. Det förhindrar också det omvända felet genom att kopiera den gamla geometrin utan att berätta för leverantören att ett nytt fyllmedel eller en ny formulering ändrade slitaget.
| Om du bara tillhandahåller detta | Leverantören kan fortfarande inte bekräfta | Lägg till detta bevis |
|---|---|---|
| "Masterbatch extruder" | Elementsekvens, portar, axelanslutning och axiell slitageplats | Monteringskartor, ritningar, markerade delar och formuleringsdetaljer |
| Maskinmodell | Seriespecifika revisioner eller tidigare modifieringar | Namnskyltar, aktuella monteringsfoton och uppmätta gränssnitt |
| Gammalt skruvpar | Original oanvänt vapen, flank, spline och hålförhållande | Baslinjeposter, oanvänt prov eller överenskommen slitagekorrigering |
| Nominell diameter | Centrumavstånd, rotation, skruvhand, arbetslängd och drivpassning | Komplett geometri och anslutningsritning |
| "Hög glasfiber" eller "hög CaCO3" | Faktisk belastning, bärarharts, tillsatser och var skada uppstår | Specifik formuleringskontext och positionsbaserad inspektionsdata |
| Foto av färdig produkt | Oavsett om maskinen är enkel, parallell dubbel eller konisk tvillingskruv | Identifiering av maskin och växellåda samt foton av processsnitt |
Skicka en applikationsbaserad dubbelskruvfat RFQ
EJS kan använda paketet för att identifiera saknad information innan ersättningsritningen godkänns. Håll geometri, process och slitage samlade under en maskinreferens.
- Maskin, växellåda och serieplattor
- Parallell eller konisk skruvgeometri
- Sam- eller motrotationsreferens
- Originalritning eller markerat prov
- Element- och fatsektionskartor
- Matnings-, ventilerings-, port- och flänslägen
- Harts, fyllmedel och tillsatsdetaljer
- Normala driftsförhållanden
- Slitagemått efter position
- Nödvändiga inspektionshandlingar
Vanliga frågor
Kan den färdiga produkten identifiera den dubbelskruvshylsa jag behöver?
Nej. Produkten begränsar applikationen, men liknande produkter kan tillverkas på olika maskinkonfigurationer. Bekräfta maskinen, skruvgeometrin, rotationen, drivanslutningen och cylindergränssnitten.
Är blandning och pelletisering samma applikation?
De kan kopplas ihop, men de beskriver olika delar av jobbet. Compounding förbereder och blandar formuleringen. Pelletisering beskriver hur den bearbetade smältan skärs till pellets nedströms.
Varför behöver en masterbatch RFQ en elementsekvens?
Sekvensen identifierar var transport-, blandnings-, knådnings- och övergångsfunktioner sitter i förhållande till matningspunkter, ventiler och fatsektioner. Diameter och längd bevarar inte den processlayouten.
Är alla PVC-profiler och rörsträngsprutare koniska dubbelskruvmaskiner?
Nej. Motroterande PVC-extrudrar finns i både koniska och parallella konfigurationer. En ersättning måste följa den installerade växellådan och cylindergeometrin.
Kräver en skumprodukt en dubbelskruvextruder?
Inte nödvändigtvis. EJS:s skumproduktsida diskuterar både enkelskruv och dubbelskruv skumextruder. Identifiera den installerade maskinen innan du specificerar reservdelar.
Vilken ansökningsdata är mest användbar för materialgranskning?
Tillhandahåll hartset, fyllmedlet eller förstärkningen och dess belastning, relevanta tillsatser, normala driftstemperaturer, skruvhastighet och den uppmätta platsen och formen av slitage eller korrosion.
Kontrollerade källor
- EJS plastblandning med tvillingskruvochEJS pelletsrör med dubbelskruv, kontrollerad 31 augusti 2026.
- EJS segment med tvillingskruv, EJS skruvelementochEJS segment fat, kontrollerad 31 augusti 2026.
- EJS plastprofil extruder dubbelskruv cylinderochEJS plastpanel extruder dubbelskruv cylinder, kontrollerad 31 augusti 2026.
- EJS skumextruder med dubbelskruv, kontrollerad 31 augusti 2026.
- Thermo Fisher Scientific, relevanta processparametrar för dubbelskruvkompoundering, tillgänglig 31 augusti 2026.
- KraussMaffei motroterande dubbelskruvsextruderdokumentation, kontrollerad 31 augusti 2026.