En modulär processdel kan låta dig byta ut ett cylinderhus eller en liten grupp skruvelement. En skruv eller pipa i ett stycke har en annan reparationsgräns. Innan du begär någondera, identifiera arkitekturen, kartlägga den skadade stationen och inspektera varje yta som passar ihop med den föreslagna nya delen.
Orden "segmenterad" och "ett stycke" beskriver konstruktion, inte rotationsriktning eller produktkvalitet. En parallell dubbelskruvextruder kan segmenteras eller använda längre kontinuerliga delar. Samroterande system använder ofta modulära processsektioner, men maskinritningen, reservdelsmanualen och fysisk montering avgör svaret för en specifik linje.
Den skillnaden är viktig eftersom inköp börjar på en annan nivå. På ett segmenterat system kan RFQ avse ett skruvelement, ett matchat elementpar, en axel, ett trumhus, en liner eller flera anslutna stationer. På ett kontinuerligt system kan den praktiska enheten vara en komplett skruv, ett matchat skruvpar eller hela cylinderkroppen.
Identifiera det installerade systemet innan du namnger reservdelen
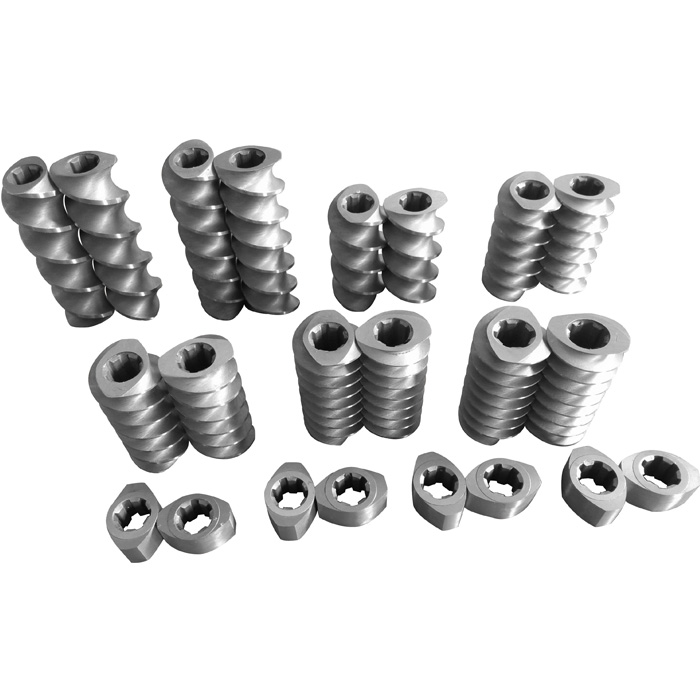
Den nuvarandeEJS segment skruvpipa sidabeskriver denna produkt som en speciell typ av parallell dubbelskruvspipa. Den separataEJS skruvelementsidavisar transportelement, blandningselement, knådblock, övergångselement och flera speciella elementformer. De lösa elementen har formade mitthål som passar deras skaft.
| Inspektionssignal | Segmenterad processdel | En del eller kontinuerlig del | Bevis att behålla |
|---|---|---|---|
| Skruvkonstruktion | Separata element monteras i en sekvens på varje axel. | Arbetsprofilen är en del av en lång skruvkropp. | Fotografier på båda axeln, elementkarta, vyer från drivänden och ritning. |
| Fatkonstruktion | Flera hus eller sektioner har synliga fogar och upprepade anslutningsegenskaper. | En lång cylinderkropp löper mellan dess huvudändgränssnitt. | Helhetsbild, varje skarv, fläns, port och värmare eller kylanslutning. |
| Underhållsrekord | Delposter kan använda ett stationsnummer, fatposition och elementposition. | Register identifierar vanligtvis hela skruven eller cylindern plus axiellt slitageplatser. | Originalartikelnummer, serienummer, ritningsrevision och monterad position. |
| Ersättningsfråga | Kan detta element eller hölje ändras medan dess passande delar förblir användbara? | Behöver hela delen bytas ut, eller kan tillverkaren bedöma en godkänd reparation? | Mätningar från den skadade zonen och oanvända referenszoner. |
Maskinskydd och värmare kan dölja pipfogar. Polymeravlagringar kan också dölja elementgränser. Använd maskinmanualen och monteringsritningen innan du väljer ett externt foto. Om ritningen saknas, registrera demonteringen i ordning och behåll en fast referensriktning.
"Parallell" och "compounding" identifierar inte arkitekturen
Flera vanliga etiketter är för breda för ett ersättningsbeslut. EJS segmenterade sidor placerar modulära delar i masterbatch-service. Den nuvarandeEJS Twin Parallel Screw Barrel sidalistar också sammansatt extrudering vid sidan av panel, profil, plåt, rör, skiva och skumextrudering. Enbart applikation kan därför inte berätta för en köpare om den installerade skruven och cylindern är segmenterade.
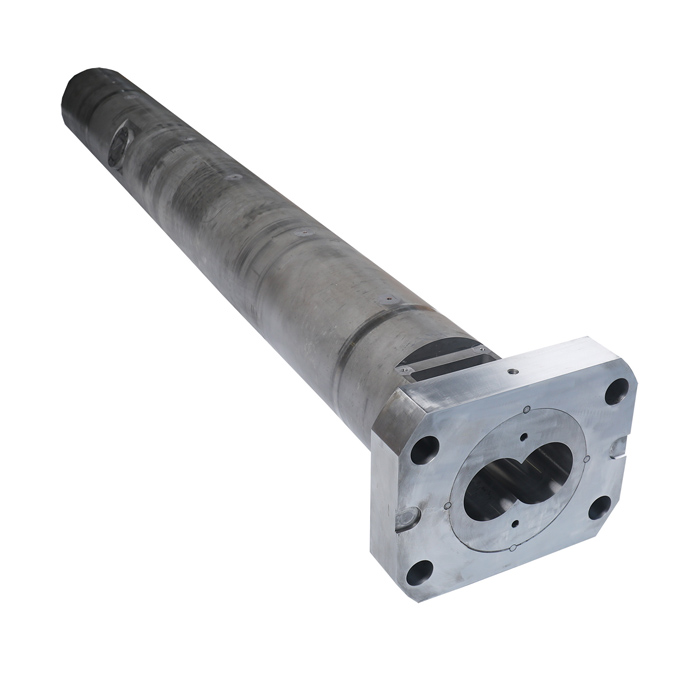
Nominell diameter avgör inte heller frågan. EJS publicerar en håldiameter på 12 till 350 på sina segment med tvillingskruv, segmentskruv och segmentpipa. Dess Twin Parallel Screw Barrel-sida publicerar 25 till 220. Dessa är sidspecifika produktserier, inte en regel som skiljer modulär från kontinuerlig konstruktion med en diameter.
DeEJS parallell dubbelskruvstyrninggör den bredare punkten: parallell hänvisar till konstant avstånd mellan de två skruvaxlarna. Det betyder inte samroterande, motroterande, segmenterat eller i ett stycke.
Ställ in ersättningsgränsen runt alla passande delar
En mindre utbytbar enhet kan minska mängden ny metall i en beställning. Den lägger också till gränssnitt som fortfarande måste vara korrekta. Ett löst skruvelement arbetar mot det parade elementet, passar ett skaft och löper inuti två piplober. Ett cylinderhus förenar husen före och efter det samtidigt som det bär hålen, anslutningarna och eventuella processöppningar som är tilldelade den stationen.
| Föreslagen ersättare | Inspektera med den | Anledning att vidga omfattningen |
|---|---|---|
| Ett skruvelement | Matchande element på den andra axeln, båda grannarna, axelspline, retentionsdelar och piphål vid samma station. | Sprucken spline, lös passform, upprepat slitage, skador på parprofiler eller hålslitage påverkar det nya elementet. |
| Ett matchat elementpar | Båda axlarna, intilliggande elementytor, tids- eller fasregistrering och motsvarande cylinderhus. | Skador passerar stationsgränsen eller axelanslutningen håller inte längre elementen korrekt. |
| Ett fathus | Främre och bakre anslutningsytor, intilliggande hus, båda hål, centrumavstånd, fästmönster, portar och lokala skruvelement. | Felinriktning, ansiktsskada, skarvläckage eller slitage i intilliggande hus förhindrar en ren isolerad förändring. |
| En tunna liner | Linerhållare, fodersäte, hålets geometri, kvarvarande vägg eller hållarens skick och skruvytorna. | Hållaren eller sätet är skadat, eller så överensstämmer inte ersättningsfodrets konstruktion. |
| En kontinuerlig skruv | Den andra skruven, piphål, drivanslutning, utloppsände och ingreppsskiva. | Skruvarna är ett matchat par eller slitage på den återstående skruven skulle äventyra det nya parets geometri. |
| En kontinuerlig tunna | Både skruvar, alla maskingränssnitt, inlopp, utlopp, fläns, register, portar, värme- och kyllayout. | Lokala skador kan inte separeras i ett utbytbart hölje enligt befintlig design. |
Coperions nuvarande STS-dokumentation beskriver en modulär processdel gjord av flera fat med skruvelement konfigurerade för nödvändiga processzoner. Ett Coperion-utbildningshäfte anger också att individuella skruvelement är monterade på axlar och att modulära pipor är sammanfogade med flänsar eller hålls fast av dragstänger. Dessa beskrivningar förklarar arkitekturen. De tillhandahåller inte ersättningsmått för en annan tillverkares maskin.
Position är en del av cylindersegmentspecifikationen
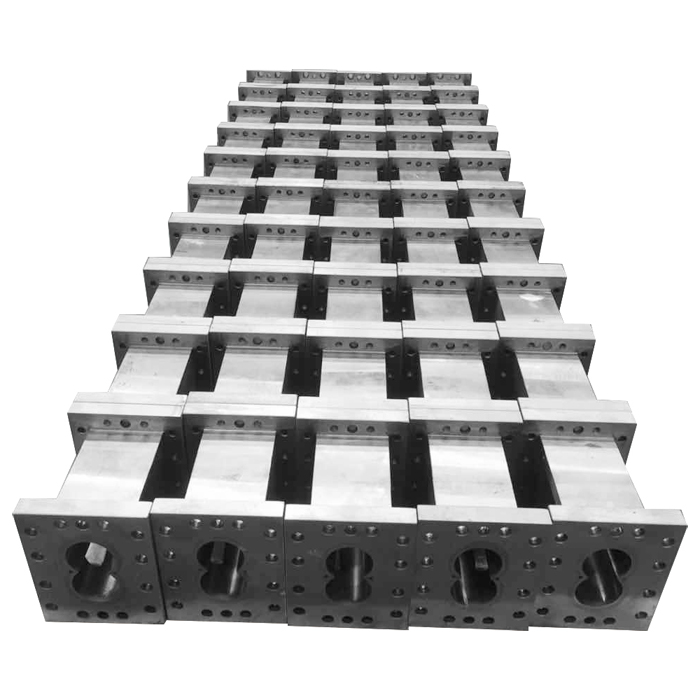
EJSsegment fat sidauppmanar köpare att ange om ett segment sitter framtill, mitten eller bakdelen eftersom anslutningarna skiljer sig åt. Den korta instruktionen har en stor praktisk konsekvens: ett löst hölje på en pall identifieras inte helt av hålets diameter och längd.
Tilldela en utgångspunkt före demontering, såsom växellådans sida eller början av det första processhuset. Numrera varje fatsektion från det datumet. Gör samma sak för båda skruvaxlarna. Om teamet använder "front" för att betyda utmatningsänden medan ritningen använder den för matningsänden, lägg till en matningsriktningspil på försättsbladet och varje fotouppsättning.
| Stationsfält | Vad som ska spelas in | Misslyckande förhindras |
|---|---|---|
| Axial identitet | Stationsnummer, datum, avstånd från datum och matningsriktning. | En del som ser korrekt ut är installerad eller offererad för fel plats. |
| Fatfunktion | Stängd, matning, sidmatning, ventilering, vätsketillsats eller annan öppning som visas på själva maskinen. | Det nya huset saknar den erforderliga porten eller placerar den på fel sida. |
| Anslutningsytor | Fram- och baksida fotografier, register, spår, pluggar, hål, gängor och tätningsdetaljer. | Segmentet passar en granne men inte den andra. |
| Skruvstation | Vänster och höger axelpositioner, parade element, orientering och båda angränsande element. | Fatrekordet förlorar arbetsgeometrin som löpte inuti den. |
| Termiska anslutningar | Värmare, kylkanaler och externa anslutningspositioner finns på det installerade huset. | Ett mekaniskt liknande hölje kan inte anslutas till maskinens temperaturkontrollhårdvara. |
| Materialrekord | Basmaterial, foder eller arbetsyta, värmebehandling, certifikat och ritningsrevision. | En dimensionellt korrekt del beställs med fel slitage eller korrosionssystem. |
Individuell trumtemperaturkontroll är en del av den modulära designen på Coperions STS-maskiner. Överför inte dess kanallayout till en annan maskin. Registrera det faktiska EJS-ersättningsmålet och citera dess anslutningar från originalritningen eller uppmätta provet.
Matcha material och behandling till komponenten, inte arkitekturens namn
Den nuvarande EJS-segmentets fatsida listar 38CrMoAlA (1.8509), Steel 45, W6Mo5Cr4V2, 40CrNiMoA, 40Cr och HYM4. Den listar helkroppsnitrering, ett helstycke bimetallisk hårdmetallfoder och tvådelat bimetalliskt hårdmetallfoder. Sidan med EJS segment med skruvcylinder visar samma materialuppsättning och namnger helkroppsnitrering och bimetallisk legeringsbeläggning.
Den nuvarande EJS Twin Parallel Screw Barrel-sidan listar en annan grupp: 38CrMoAlA, 34CrAlNi7, 31CrMoV9, 40Cr, 42CrMo, D2 och SKD61. Dess publicerade vägar inkluderar helkroppsnitrering, en bimetallisk hårdmetallfoder för parallella tvillingpipor, bimetallisk legeringsbeläggning för parallella tvillingskruvar och SKD61-foder.
Dessa är alternativ för EJS produktsida. De är inte en universell ranking och bevisar inte att varje listad rutt är tillgänglig för alla storlekar eller geometrier. Lägg det begärda basmaterialet, arbetsytan, täckt längd, hårdhetsmetod och inspektionsbevis på den delspecifika offerten.
| Fråga | Segmenterat system | System i ett stycke |
|---|---|---|
| Kan materialet variera beroende på plats? | Separata artikelnummer gör en positionsspecifik specifikation möjlig, men tekniken måste godkänna materialparningen och gränssnitten. | Ritningen ska definiera hur arbetsytan förändras längs en sammanhängande kropp, om den förändras alls. |
| Kan webbplatslistan välja betyg? | Nej. Skicka formulering, fyllmedel eller fiber, temperatur, slitagekarta och aktuell konstruktion. | Nej. Samma processbevis krävs, plus hela den berörda längden. |
| Vad behöver skriftlig bekräftelse? | Hus eller elementposition, material, behandling eller foder, mått och dokument för varje beställd artikel. | Komplett komponentmaterial, behandlingszoner, ytmått och inspektionsrapportfält. |
Omvandla inte en isolerad station med hög slitage till en utlovad livslängd. Den användbara jämförelsen är uppmätt slitage vid samma axiella position över tiden. Om flera grannstationer visar samma mönster kan kikaren behöva inkludera mer än det första synligt skadade segmentet.
Inspektera systemet innan du bestämmer att lokalt utbyte är tillräckligt
Det synliga felet är starten på inspektionen. Det är inte den slutliga ersättningsgränsen. Ett slitet piphus kan sitta bredvid en skadad anslutningsyta. Ett flisat element kan dela last med en lös spline. Kontaktmärken på ena sidan av ett hål kan peka på inriktning eller axelstödsproblem utanför den lösa delen.
- Håll monteringsordningen.Markera båda axlarna och varje cylinderhus innan du rengör eller separerar dem. Fotografera sekvensen med en pil i matningsriktningen.
- Mät den misstänkta stationen.Registrera båda tunnloberna vid angivna djup och vinklar. Mät de parade skruvprofilerna och jämför med oanvända referensplatser eller godkända ritningsvärden.
- Inspektera gränssnitten.Kontrollera elementhål, axelsplines, hållardelar, cylinderytor, register, hål och eventuella tätningsegenskaper som överför position eller last.
- Kolla båda grannarna.Ett nytt hus eller element måste möta delarna före och efter det. Registrera ansiktskondition, förskjutningar, slitningar, sprickor och polymerspår vid varje fog.
- Anslut slitage till processdata.Lägg till polymer, fyllmedel, hastighet, vridmoment eller belastningstrend, temperaturer, effekt, tryck och stationens processfunktion.
- Godkänn omfattningen på en ritning.Ange varje nytt föremål och varje bibehållen parningsföremål. Lägg kritiska uppmätta mått och nödvändiga dokument på beställningen.

LivetEJS tvillingskruvpipa problem guideförklarar hur du ansluter slitage, splines och vridmoment innan du köper delar. DeEJS kvalitetskontrollguideomfattar ritningsgodkännande, uppmätta besiktningsprotokoll och materialintyg. Använd dessa poster oavsett om ordern innehåller ett segment eller ett helt fat.
Bygg separata skruv- och fatskivor och länka dem sedan efter station
En segmenterad processdel har två relaterade materialförteckningar. Den ena beskriver tunnhusen och deras anslutningar. Den andra beskriver elementsekvensen på varje axel. Att kombinera dem till en enda vag linje som "byt ut sektion 6" döljer vilken metall som beställs.
Ge varje fathus ett ID som B06. Ge de två elementen som körs inuti den stationen separata vänster- och höger-ID:n, såsom L06-1 och R06-1. Om flera elementbredder passar in i ett cylinderhus, lägg till deras startpositioner från samma datum. Bifoga fotografier som visar ID-korten bredvid de faktiska delarna.
EJS anger att segmentskruvlängd är nödvändig för kalkylering. Registrera varje elements faktiska bredd eller längd istället för att uppskatta det från trummans hölje. För specialtillverkning, denEJS anpassad tillverkningsguide för tunna dubbla skruvarvisar hur förfrågningspaketet blir en godkänd produktions- och kontrollpost.
Förbered en ersättningsförfrågan i segment eller i ett stycke
Namnge arkitekturen och de exakta delar du vill granska. Bifoga monteringsprotokollet även när det föreslagna köpet endast är ett element eller fathus. EJS kan sedan kontrollera den begärda artikeln mot dess axel, parade komponent och angränsande gränssnitt.
Vanliga frågor
Hur kan jag se om min dubbelskruvshylsa är segmenterad eller i ett stycke?
Kontrollera monteringsritningen och reservdelshandboken först. Ett segmenterat system har separata skruvelement på axlar och flera cylinderhus sammanfogade i sekvens. En del i ett stycke har en kontinuerlig skruv eller cylinderkropp. Externa värmare och skydd kan dölja pipskarvar, så bestäm inte från ett maskinfoto.
Kan jag byta ut endast ett fatsegment?
Eventuellt, om maskinen använder utbytbara cylinderhus och de intilliggande husen, förblir anslutningsytor, hål, centrumavstånd, fästelement, portar och skruvelement lämpliga. Bekräfta ersättningsgränsen från mått och en godkänd ritning snarare än från enbart det synliga slitaget.
Kan jag byta endast ett skruvelement?
Först efter att ha kontrollerat matchningselementet på den andra axeln, båda angränsande element, axelns spline, hållardelar och cylinderloppet vid den axiella stationen. Sprickor, lös splinepassning, skador på parad profil eller större slitage kan kräva ett större utbyte.
Varför måste EJS veta om ett pipsegment är framtill, mitten eller svansen?
Den aktuella EJS-segmentpipans sida anger att anslutningarna skiljer sig åt genom front-, mitt- eller tailposition. Skicka ett stationsnummer kopplat till ett fast datum, matningsriktning och fotografier av båda anslutningsytorna så att positionen är entydig.
Använder en blandningsextruder alltid segmenterade dubbla skruvar och fat?
Nej. EJS listar segmenterade produkter för masterbatch-service, men dess långa sida med Twin Parallel Screw Barrel innehåller också sammansatt extrudering. Bekräfta arkitekturen från maskinritningen, individuella artikelnummer och fysiska skarvar.
Vilka material och behandlingar listar EJS för segmentfat?
Den nuvarande EJS-segmentets fatsida listar 38CrMoAlA (1.8509), Steel 45, W6Mo5Cr4V2, 40CrNiMoA, 40Cr och HYM4. Den listar helkroppsnitrering, ett helstycke bimetallisk hårdmetallfoder och tvådelat bimetalliskt hårdmetallfoder. EJS måste bekräfta det sista alternativet för den exakta delen och processen.
Vad ska jag skicka för en offert för segmenterad dubbelskruvbyte?
Skicka maskinens namnskylt, modell- och serienummer, monterings- och detaljritningar, trumstationskarta, både skruvelementsekvenser, matningsriktning, föreslagen utbytesomfattning, mätningar av alla passande gränssnitt, foton på intilliggande delar, materialregister, processbelastning och observerat slitage. Ange ritningsrevision och enheter.