En kod som 92/32, 90/22, CM80 eller 40KK är en användbar söknyckel. Det är inte en tillverkningsritning. Använd den för att hitta rätt maskinfamilj, verifiera sedan de dimensioner och gränssnitt som avgör om ersättningen passar.
Den nuvarande EJS-webbplatsen listar arbete med parallella tvåskruvar under koder som ser väldigt olika ut. Vissa är referenser med vanlig diameter, vissa kombinerar bokstäver och siffror, och vissa använder ett snedstreck. Den blandade listan är värdefull eftersom den återspeglar de identifierare som köpare faktiskt tar med till en ersättningsförfrågan. Det exponerar också den centrala risken: koder som ser liknande ut följer inte nödvändigtvis en namnregel.
Den här guiden uppfinner inte en universell dekoder. Den visar vad den publicerade EJS-kodlistan kan fastställa, vad den inte kan fastställa och vilka bevis som täpper till gapet innan stål skärs.
Börja med den aktuella EJS-kodinventeringen
DeEJS parallell dubbelskruvspipa kategorinämner för närvarande följande exempel:40 KK, Ø45, CM58, 67/22, 68/25, CM80, 114/32, 92/28, 92/32, 90/16, 90/22, 75/32, 81/17ochØ250. DeEJS extruderfat sidager samma namngivna uppsättning och presenterar också ett intervall i diameterstil somØ45/2 till Ø250/2.
Kategorisidan upprepas114/32. Tabellen nedan tar bara bort den dubbletten för att göra uppslagslistan läsbar. Den ändrar eller omtolkar inte någon teknisk beteckning.
| Publicerad format | EJS exempel | Säker användning vid förfrågningsstadiet | Dra inte slutsatser utan bevis |
|---|---|---|---|
| Diameter-stil | Ø45, Ø250, och fatsidans notationØ45/2 till Ø250/2 | Använd som ett första filter för den nominella produktstorleken och dubbelhålskontext. | Exakt hålgeometri, centrumavstånd, skruvens ytterdiameter, arbetsspel eller total längd. |
| Bokstav-nummer familj | 40 KK, CM58, CM80 | Bevara bokstäverna och siffrorna som en identifierare. Matcha den till tillverkaren, modellen och dokumenten. | Att enbart siffran motsvarar en uppmätt diameter, eller att två märken använder bokstäverna på samma sätt. |
| Slash-stil familj | 67/22, 68/25, 75/32, 81/17, 90/16, 90/22, 92/28, 92/32, 114/32 | Använd hela paret för att hitta den troliga serie- och bearbetningsenhetsposten. | Att det första talet alltid är en exakt diameter och det andra alltid är ett universellt förhållande. |

Varför en universell avkodningsregel kommer att misslyckas
En köpare ser ofta en kod som t.ex90/32och läser den första siffran som skruvdiameter och den andra som L/D. Den läsningen kan vara korrekt inuti en dokumenterad maskinserie. Det är inte säkert som en generell regel för varje kod på en blandad ersättningslista.
Aktuell OEM-litteratur illustrerar varför källan är viktig. KraussMaffei beskriver sin motroterande KMD-portfölj med 36D, 32D och 26D processlängdsserier. Dess profil-extruderingssida ger ett exempel på en konfiguration av en parallell 90 mm enhet med 32 L/D. En officiell KraussMaffei-broschyr använder den fullständigare beteckningenKMD 90-32/P. Battenfeld-cincinnati, däremot, användertwinEXefternamn och ett officiellt fall beskriver entwinEX 93-34parallell dubbelskruvextruder.
Dessa exempel visar att ett nummerpar blir meningsfullt endast när det är kopplat till dess tillverkare och serie. Skiljetecken ändras också mellan poster: en källa kan använda ett snedstreck, en annan ett bindestreck och en annan kan skriva ut förhållandet med bokstaven D. En ersättningsförfrågan bör bevara den ursprungliga formen och lägga till källdokumentet, inte normalisera koden från minnet.
EJS uppger att dess parallella ersättningshårdvara betjänar KraussMaffei, battenfeld-cincinnati och Theysohn extruders. EJS presenteras här som en oberoende ersättningstillverkare, inte som tillverkare av originalutrustning eller en auktoriserad filial av dessa märken. Exakt kompatibilitet förblir en delspecifik teknisk kontroll.
Närbildande koder är en varning, inte ett bevis på utbytbarhet
EJS-listan innehåller två par som gör risken synlig:90/16och90/22, plus92/28och92/32. Om det första numret räckte för att beställa en del skulle det andra numret inte ha någon anledning att existera. Behåll hela koden och behandla varje par som ett separat register tills ritningar bevisar motsatsen.
| Jämförelse | Vad webbplatsen fastställer | Vad måste kontrolleras innan du citerar |
|---|---|---|
| 90/16mot90/22 | EJS listar dem separat. | OEM, komplett modell, processlängd, skruvgeometri, trumzonindelning, drivände och flänsgränssnitt. |
| 92/28mot92/32 | EJS listar båda som exempel på parallella dubbelskruvar. | Om suffixet anger processlängd i den exakta källan, plus varje tillverkad dimension. |
| CM58motCM80 | Båda visas som bokstavs-nummeridentifierare. | Maskinfamiljen bakom CM, nominell storlekskonvention, generation, serieserie och ritningsrevision. |
| Ø45motØ45/2 | Båda formulären visas på alla EJS-sidor. | Oavsett om journalen beskriver skruvstorlek, varje cylinderhål, tvåhålsenheten eller en kataloggrupp. |
Konvertera inte skiljetecken under det första utbytet. Ett foto avKMD 90-32/Pska inte skrivas in i en RFQ som endast90/32. De saknade KMD och P kan bära det sammanhang som förhindrar att fel arkivritning väljs.
Läs publicerade storleksintervall som sidomfattning, inte ett dellöfte
Det nuvarande EJSTwin Parallel Screw Barrel produktsidapublicerar en tillgänglig håldiameter på 25 till 220. Parallellkategorin namnger ocksåØ250, medan extrudercylindersidan skriver sitt parallella dubbelcylinderområde somØ45/2 till Ø250/2.
Dessa uttalanden sitter på sidor med olika omfattning och notation. Den noggranna läsningen är att inte välja det största utbudet och lova varje konstruktion inom det. Den noggranna läsningen är att säga att EJS publicerar erfarenhet av parallella tvillingskruvar över ett brett storleksspann, medan tillverkningsbarheten av en skruv, en pipa eller en komplett sammansättning måste bekräftas mot dess ritning, material, behandling och längd.
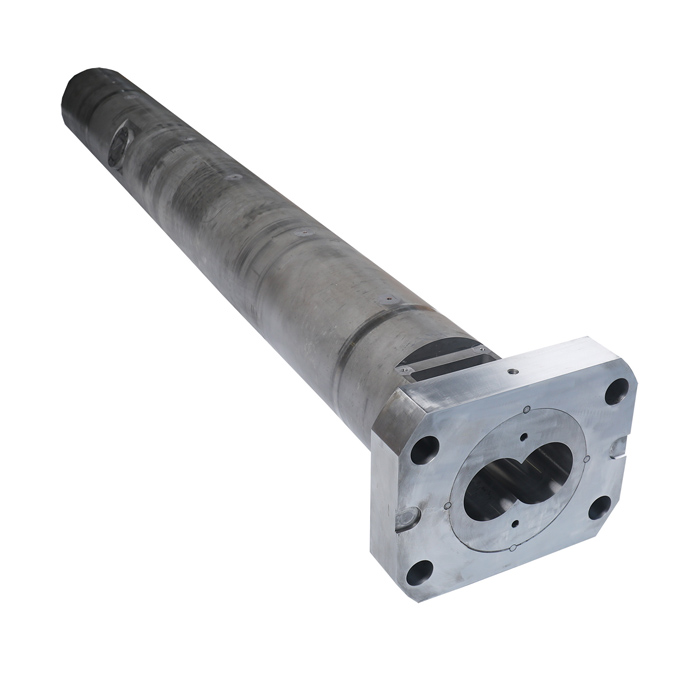
Omfattning förändras också med vad köparen ersätter. Ett skruvpar, bar pipa, fodrad pipa, matarhals och flänsenhet kan dela en maskinkod men kräver olika tillverkningsingångar. EJS anger på sin sida med extrudercylindrar att man kan producera matarhalsar och flänsar som en sammansättning och utföra ett läckagetest på den enheten. Detta är endast relevant när offerten tydligt innehåller dessa komponenter och det test som krävs.
Konvertera koden till en verifiering på ritningsnivå
En användbar identifieringsprocess har två grindar. Gate ett hittar den troliga maskinfamiljen. Port två bekräftar själva delen. Släpp inte produktionen efter grind ett.
| Verifieringsfält | Bästa beviset | Varför koden inte kan ersätta den |
|---|---|---|
| Maskinidentitet | Namnskylt foto, fullständig modell, serienummer, år och original manualsida. | En kod kan överleva över generationer eller kopieras till en ofullständig underhållspost. |
| Skruvpar | Total- och arbetslängd, ytterdiameter, centrumavstånd, spiral- och sektionsgeometri, rotation, tidsmärken och drivändar. | Koden återger inte arbetsprofilen eller växellådans anslutning. |
| Tunnhål | Både håldiametrar, centrumavstånd, rakhet, slitkarta och mätpositioner. | En nominell storlek är inte den färdiga hålets geometri eller det tillåtna arbetsspelet. |
| Fatgränssnitt | Flänskontur, register, bultmönster, inlopp, utlopp, ventil, sensor, värme- och kyllägen. | Maskiner med relaterade bearbetningsstorlekar kan använda olika höljen och anslutningslayouter. |
| Materialsystem | Basstål, värmebehandling, arbetsytor, hårdhetskrav och certifikat. | Material och behandling är inköpsval, inte tillförlitligt kodade i storleksnamnet. |
| Processplikt | Polymer, formulering, fyllmedel, omslipning, utmatning, skruvhastighet, vridmoment, temperatur och slitagehistorik. | Samma maskinfamilj kan köra uppgifter med olika nötnings-, korrosions- och termiska belastningar. |
| Godtagande | Godkänd ritning, lista över kritiska dimensioner, besiktningsmetod, rapportformat och dokumentkrav. | En matchande etikett bevisar inte att den levererade delen stämmer överens med inköpsspecifikationen. |
Om en originalritning inte är tillgänglig, förvandla inte en sliten skruv eller pipa till en obestridd mästare. Markera de slitna zonerna, mät i flera axiella positioner och identifiera ytor som fortfarande sannolikt representerar den ursprungliga geometrin. EJSanpassad skruvfat tillverkningsguideger ett fylligare arbetsflöde för fältmätning. Ett prov hjälper, men maskinidentiteten och matchningsdelen spelar fortfarande roll.

Material och slitageskydd sitter utanför storlekskoden
Den nuvarande EJS Twin Parallel Screw Barrel-sidan listar 38CrMoAlA, 34CrAlNi7, 31CrMoV9, 40Cr, 42CrMo, D2 och SKD61 bland dess populära materialalternativ. Den listar helkroppsnitrering, en bimetallisk hårdmetallfoder för parallella tvillingpipor, bimetallisk legeringsbeläggning för parallella tvillingskruvar och SKD61-foder som behandlings- eller fodervägar.
Den listan är inte ett löfte om att varje betyg och behandling kan kombineras med varje kod. Det är inte heller en tjänstelivsrankning. Offerten ska koppla den valda konstruktionen till den faktiska polymeren, fyllmedlet, återvunnet innehåll, driftstemperatur, korrosionshistorik, slitageläge och passande komponent.
| Webbplatslistad rutt | Vad ska specificeras i anbudsförfrågan | Vad man inte ska skriva |
|---|---|---|
| Helkroppsnitrering | Benämnt basstål, erforderligt nitrerat hölje, hårdhetsmetod, ritytor och inspektionsbevis. | "Nitrerad för lång livslängd" utan mätbara acceptanskrav. |
| Cylinderfoder av bimetallisk hårdmetall | Liner- eller legeringsbeteckning, täckt hållängd, lagerkrav, bindning eller integritetskontroll och matchande skruvyta. | En tillverkad livslängdsmultiplikator eller ett påstående om att varje bimetallisk legering presterar likadant. |
| Bimetallbeläggning på skruvar | Beläggnings- eller hårdbeläggningsbeteckning, täckta flygzoner, lagerkrav, ytmått och passande fattillstånd. | Ett materialval baserat enbart på storlekskoden. |
| SKD61 foder | Fodrat område, konstruktionsdetalj, värmebehandling, hårdhetskrav och ritningsgränssnitt. | Ett antagande att betygsnamnet definierar hela konstruktionen. |
Samma försiktighet gäller för siffror som finns på äldre webbplatstabeller. Om en EJS-katalog, produkttabell och aktuell teknisk offert skiljer sig åt, ska beställningen använda det värde som bekräftats för den specifika delen och skrivet på den godkända ritningen eller offerten. En artikel med storlekskod bör inte förvandla en allmän materialtabell till en delspecifik garanti.
Bygg ett ersättningsidentifikationspaket i sex drag
- Fotografera maskinens identitet.Fånga hela namnskylten i fokus. Lägg till separata närbilder om modell, serienummer eller elektriska data inte kan läsas i en ram.
- Kopiera koden exakt.Behåll bokstäver, nollor, snedstreck, bindestreck och suffix. Skriv var koden kom ifrån: namnskylt, manual, ritning, inköpsprotokoll eller märke på delen.
- Samla in originaldokumenten.Skicka bearbetningsenhetsritning, skruvritning, fatritning, stycklista eller originalartikelnummer. Inkludera revisionen och enheterna på varje blad.
- Anteckna båda parningssidorna.För skruvar, fånga båda drivändarna och utloppsändarna. För fat, inlopp, utlopp, fläns, register, bultmönster, portar och värme- eller kylanslutningar.
- Mät med referenspunkter.Ange instrument, datum och mätposition. För dubbla hål, registrera både hål och centrumavstånd vid flera axiella stationer, inte en bekväm avläsning.
- Lägg till processplikten.Ange polymer och sammansättning, fyllmedel eller fibrer, återvunnet innehåll, effekt, skruvhastighet, vridmoment eller belastningstrend, temperaturer, observerat slitage och det problem som ersättningen förväntas lösa.
Innan leverans, inspektera mot den godkända ritningen snarare än mot modellkoden. EJS uppger att skräddarsydda parallella dubbelskruvar kontrolleras minst fem gånger mot ritningar under tillverkningen och att en slutbesiktningsrapport lämnas. På dess produktsida står det också att besiktningsrapport och materialintyg är försedda med medföljande skruvfat. Lägg exakt de dokument och kritiska mätfält du behöver på offerten och inköpsordern så att den slutliga rapporten är användbar. LivetEJS skruvpipa kvalitetskontrollguideförklarar hur man omvandlar dessa dokument till en acceptanspost.
Förbered en kodbaserad ersättningsförfrågan
Använd koden för att starta förfrågan och bifoga sedan beviset som gör att den kan tillverkas. Skicka inte bara en diameter eller en beskuren etikett. Slutliga mått, material, behandlingar och kontrollpunkter ska bekräftas i godkänd offert och ritning.
Vanliga frågor
Vad betyder 92/32 på en parallell dubbelskruvextruder?
Tilldela inte en universell betydelse bara från koden. I vissa dokumenterade maskinfamiljer kan ett nummerpar referera till nominell skruvstorlek och processlängd, men konventionen måste verifieras från den exakta OEM-modellen, manualen eller ritningen. Skicka 92/32 med tillverkaren, fullständig modell, serienummer och bearbetningsenhetsdokument.
Är 92/28 och 92/32 dubbelskruvar utbytbara?
Ingen utbytbarhet bör antas. EJS listar 92/28 och 92/32 separat. Kontrollera den fullständiga maskinbeteckningen, processlängden, skruvgeometrin, trumzonindelning, drivanslutning, fläns, portar, håldimensioner och centrumavstånd innan du behandlar endera som en ersättning.
Betyder CM80 att cylinderloppet är exakt 80 mm?
Inte bara från koden. Behandla CM80 som en komplett familjeidentifierare tills dess innebörd bekräftas från de ursprungliga maskindokumenten. Mät både hål och centrumavstånd och inkludera maskintillverkare, modell och serienummer i förfrågan.
Räcker en parallell dubbelskruvstorlekskod för att tillverka en ersättning?
Nej. Koden kan hjälpa till att hitta en maskinfamilj eller arkiverad post. Tillverkning kräver fortfarande en godkänd specifikation som täcker skruv- och cylindergeometri, drivändar, hålets centrumavstånd, fläns och register, bultmönster, portar, material, behandling och inspektionskrav.
Vilka parallella tvillingskruvfatkoder listar EJS?
De aktuella EJS-sidorna listar 40KK, Ø45, CM58, 67/22, 68/25, CM80, 114/32, 92/28, 92/32, 90/16, 90/22, 75/32, 81/17 och Ø250. Sidan med extrudercylindrar ger också ett dubbelcylindrigt område i diameterstil på Ø45/2 till Ø250/2. Varje förfrågan behöver fortfarande exakt maskin- och detaljdata.
Vilka material och behandlingar listar EJS för parallella dubbelskruvar?
Den aktuella EJS-produktsidan listar 38CrMoAlA, 34CrAlNi7, 31CrMoV9, 40Cr, 42CrMo, D2 och SKD61 bland dess materialalternativ. Den listar helkroppsnitrering, en bimetallisk hårdmetallfoder för parallella dubbla fat, bimetallisk legeringsbeläggning för parallella dubbla skruvar och SKD61-foder. Slutligt urval måste bekräftas för processen och delen.
Vad ska jag skicka om originalritningen saknas?
Skicka en läsbar maskinnamnskylt, den exakta koden och dess källa, fullständigt modell- och serienummer, fotografier av varje gränssnitt, kalibrerade mätningar kopplade till angivna datum, båda hålmått, centrumavstånd, ett markerat slitet prov om tillgängligt, materialregister, processdrift och slitagehistorik. Ett slitet prov ska inte behandlas som en outsliten mästare.