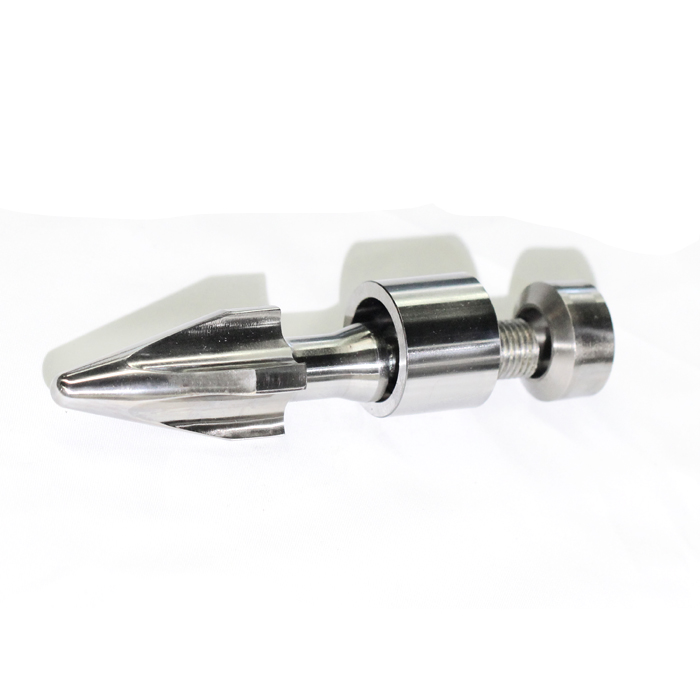
Välj en formsprutad skruvspetsenhet genom dess ventildesign, passande dimensioner och hartsförhållanden. En checkring är en komponent i en ringtypsenhet, inte ett universellt namn för varje skruvspetsdesign. Innan du beställer en ersättning, identifiera hela enheten och inspektera dess passande delar. Variation av kudde eller skottvikt är en anledning att undersöka ventilen och processen tillsammans, inte bevis på att ringen ensam behöver bytas ut.
1. Hur fungerar en formsprutningskontrollring?
I en typisk glidringsenhet håller spetsen eller hållaren kontrollringen på skruvhuvudet. Ett baksäte ger den passande ytan för stängning. Under återhämtningen är ringen borta från det sätet så att smältan kan röra sig genom ventilen och samlas före skruven. Under injektionen går ringen och baksätet ihop för att motverka tillbakaflöde.
Komponentnamnen kan vara förvirrande. En leverantör kan använda "skruvspets" för den spetsiga hållaren eller för den kompletta backventilen. Be om en delvy med artikelnummer innan du jämför offerter. En ring, en spets och en komplett montering är olika beställningsartiklar.
För en ventil av ringtyp, inspektera två separata förhållanden: ringens passande kontakt med baksätet och dess passning i cylinderloppet. Ingendera kan utvärderas enbart utifrån ringens ytterdiameter.John Bozzellis förklaring om backventilerbeskriver dessa två tätningsförhållanden.
Typisk glidringsventil: öppning är inte detsamma som tätning
Schematiskt längdsnitt. Skruvfast referens; munstycket/formens riktning är åt höger.
A. ÅTERHÄLLNING: RING ÖPPEN
Kontrollringen är borta från baksätet. Det öppna gapet tillåter smältan att passera genom ventilen.
Vänster till höger: baksäte → öppen spalt → kontrollring → spets/hållare.
B. INJEKTION: RINGSÄTT
Kontrollringen är i kontakt med baksätet. Ventilen motverkar återflöde.
Vänster till höger: baksäte → säteskontakt med kontrollring → spets/hållare.
Diagramnyckel: mörkgrå = baksäte; orange = kryssring; ljusgrå = spets / hållare. De övre och nedre grå linjerna representerar pipan.
Kontrollera båda: ring-till-säte-kontakt och ring-to-pipe-passning.
Röjningar och passager är överdrivna. Faktiska profiler och rörelse måste följa godkänd design.
Endast illustration; inte en EJS tillverkningsritning, flödessimulering eller dimensionsspecifikation.
EJSskruvspets montering produktsidalistar backventiler, kulkontroller och låsringar. Detta intervall är anledningen till att en ersättningsförfrågan bör identifiera ventilmekanismen snarare än att begära en generisk kontrollring. För den omgivande mjukningsenheten, seformsprutning skruv-och-cylinder guide.

2. Glid- och låsringventiler: vad förändras?
Ventilnamn beskriver olika aspekter av en design. Glidning kontra låsning gäller ringens rotationsförhållande med skruven. Tredelad kontra fyradelad beskriver hur komponenter är uppdelade. Kulkontroll identifierar ett annat stängningselement. Dessa etiketter är inte utbytbara kategorier.
| Designbeskrivning | Vad den identifierar | Vad köparen ska fastställa |
|---|---|---|
| Glidringsventil | En ring som inte är låst för att rotera med skruven | Ringrörelse, sätesgeometri, flödespassager och fatpassning |
| Lås- eller kronring | Förreglingsfunktioner som gör att ringen roterar med skruven | Matchande ingreppsegenskaper, axiell frihet och tillhörande slitytor |
| Tredelad ringmontering | Typiskt hållare, ring och baksäte | Exakt vilka delar som ingår och vilka ytor som hör till respektive del |
| Fyrdelad ringmontering | Ett separat utbytbart främre slitage/hållarelement utöver övriga komponenter | Komponentidentitet och passningsmått, inte bara extradelen |
| Ball-check montering | En inre kula stängs mot sitt säte | Själva huset, flödesvägen, sätet och anslutningsdesignen |
Concors ventilbeskrivningarillustrera skillnaden mellan dessa strukturer, inklusive det separata frontelementet i fyrdelad design. Extradelen kan förändra hur en sliten yta byts ut. Det visar inte i sig själv bättre avstängning eller längre livslängd.
"Låsning" betyder inte heller att ventilen mekaniskt låser stängd under insprutning. Den beskriver ringens ingrepp med hållaren. Undersök förslutning och tätning separat från rotation. En upprepad order bör följa den godkända designen; att ändra mekanismen kräver en översyn av kompatibilitet och bearbetning.
3. Välj för hartset och formningsuppgiften
Börja med den faktiska hartskvaliteten och tillämpningen, inte en universell rangordning av ventiltyper. Registrera polymer, armering eller fyllmedel, tillsatser, omslipning och önskad produktkvalitet. En förändring av formuleringen är en anledning att se över den befintliga specifikationen även om maskinen inte har ändrats.
Beskriv sedan vad ventilen måste göra. Hur mycket material måste passera genom det under återhämtningen? Hur konsekvent måste stängningen vara? Kräver applikationen frekventa färgbyten eller noggrann kontroll av materialets uppehåll och nedbrytning? Dessa frågor gör en designjämförelse mer användbar än etiketten "allmänt ändamål".
Det finns konkurrerande krav. Den öppna flödesvägen måste passa harts- och återvinningskraven, medan stängningsarrangemanget måste ge repeterbar leverans. Ett kortare resavstånd är inte en komplett designspecifikation. Inte heller bevisar en större passage att material kommer att passera genom varje del av ventilen utan begränsning eller retention.
Molders Services skruvspetsvalsdiskussionbehandlar intern geometri, flödesbegränsning och konstruktionsmaterial som separata överväganden. Dess diskussion visar också varför "fritt flöde" är en designbeskrivning snarare än ett löfte om noll tryckförlust.
För en föreslagen ändring, begär komponentritningen och en förklaring av relevanta flödes- och stängningsegenskaper. Kom överens om en jämförelse med samma kriterier för harts, mögel och produktacceptans. Registrera processförhållanden snarare än att jämföra enstaka påståenden om återhämtningshastighet eller kuddkonsistens.
En ersättning avsedd att återställa en etablerad design och en omdesign avsedd att ändra dess beteende är olika beställningar. Ange vilken du behöver. Annars kan en materialuppgradering komma med en oavsiktlig förändring av ventilgeometrin.
4. När ska du inspektera eller byta ut kontrollringen?
Inspektera när produktionsposter visar en repeterbarhetsförändring, men behåll processkontexten. Kudde är en skruvpositionsmätning, inte en direkt mätning av läckt smälta. Registrera om maskinen rapporterar minsta kudde eller positionen i slutet av håll, och jämför samma definition varje gång.
LS Mtrons vägledning för formberedningtar hänsyn till backventils- och trumslitage tillsammans med inställningar för tillbakasugning, mätningsförhållanden och andra processkontroller när dynan byter. Det reducerar inte det symtomet till en misslyckad komponent.
| Observation | Användbara register att samla in | Vad den inte etablerar av sig själv |
|---|---|---|
| Kudden varierar mellan cyklerna | Kuddedefinition, skottstorlek, återhämtning, dekompression och överföringsrekord | Att ringen OD är sliten över sin gräns |
| Delvikten varierar | Konsekvent definierad vägningsmetod, kavitetsidentitet, harts och processhistorik | Att byta ut ventilen kommer att lösa varje källa till variation |
| Trycket bygger på olika sätt | Jämförbara tryck- och skruvlägesspår, med enheter och mätplats | Oavsett om problemet är tidpunkt för stängning, tätning eller annan processförändring |
| Återhämtnings- eller färgbytesbeteende ändras | Skruvhastighet, mottryck, hartsbyte och tidigare komponentspecifikation | Att en annan ventiltyp automatiskt krävs |
I en2026 analys av skottmassa repeterbarhet, visar Umberto Catignani hur maskininställningar och testförhållanden kan leda till felaktiga slutsatser om slitna frontkomponenter. Den praktiska lärdomen är att kontrollera och dokumentera jämförelsen innan man tolkar den.
Separera två frågor: stänger ventilen konsekvent och bibehåller den den erforderliga tätningen efter stängning? Kvalificerad personal bör använda maskinens och ventilleverantörens tillämpliga test- och underhållsprocedurer. Improvisera inte ett test med blockerade munstycken eller demontera het, trycksatt hårdvara för att undersöka ett produktionssymptom.
5. Vad måste matcha innan du beställer en ersättning?
Maskinfabrikatet och skruvdiametern hjälper till att identifiera en del, men de definierar inte varje gränssnitt. Ersättningen måste passa skruven, fungera med dess passande ventilkomponenter och passa motsvarande cylinderområde. Inkludera det ursprungliga komponentnumret och ritningsrevisionen när det är möjligt.
Använd den här checklistan för att organisera dimensionsgranskningen. Den identifierar ritningskrav, inte universella toleranser.
| Särdrag | Definition behövs |
|---|---|
| Anslutning till skruven | Trådspecifikation, stigning, hand, ingrepp och lokalisering av axel eller pilot |
| Installerat kuvert | Totala och installerade längder, nosgeometri och förhållande till cylinderhuvudet |
| Ringens geometri | OD, ID, axiell längd och relevanta kontaktprofiler |
| Baksäte och fästytor | Parningsprofiler, lokaliseringsfunktioner och komponentidentiteter |
| Axiell rörelse | Designad ringresa och ytorna som bestämmer den |
| Fatförhållande | Borrningsmätningar vid identifierade positioner, inklusive området som används av ventilen |

Särskilj diametralt och radiellt spelrum
Som illustration, antag en kall cylinder-ID på 40,00 mm och en ring-OD på 39,90 mm vid en definierad mätposition. Diameterskillnaden är 0,10 mm. Om ringen är centrerad är den radiella spalten på varje sida 0,05 mm. Att kalla båda värdena för "clearance" utan definition skapar en tvetydighetsfaktor av två.
Dessa antagna dimensioner är inte EJS-toleranser eller ersättningsgränser. Beräkningen säger ingenting om säteskontakt, excentricitet eller varmdriftspassform. Använd ritningens definition, mättemperatur och acceptanskriterier.
Diametralt spel och radiellt spel är olika
Endast illustrerande aritmetik: kalla dimensioner mätt vid en definierad position.
Skissnyckel: yttre gräns = piphål; orange gräns = ring utanför. Gapet är överdrivet, inte skalenligt.
ANTAGNA MÅTT
Fat ID = 40,00 mm
Ring OD = 39,90 mm
Diametralt spel
40,00 − 39,90 = 0,10 mm
Centrerat radiellt spel
0,10 / 2 = 0,05 mm
Ett centrerat radiellt värde är halva diametralskillnaden. Den beskriver inte excentrisk kontakt, varmkörning, sätesförsegling eller tillåtet slitage.
Dessa värden är inte EJS produktdimensioner, tillverkningstoleranser eller ersättningsgränser.
Använd den faktiska ritningen, mätmetod, temperatur och acceptanskriterier.
Håll slitna mått åtskilda från nominella mått på nya delar. Att återskapa en sliten ring kan återskapa problemet. Likaså bör en ny ring inte förväntas korrigera ett skadat säte eller en out-of-limit cylinderborrning. Bestäm om du ska byta ut en komponent eller monteringen utifrån de passande delarnas skick och kompatibilitet.
6. Specificera material och inspektionsprotokoll per komponent
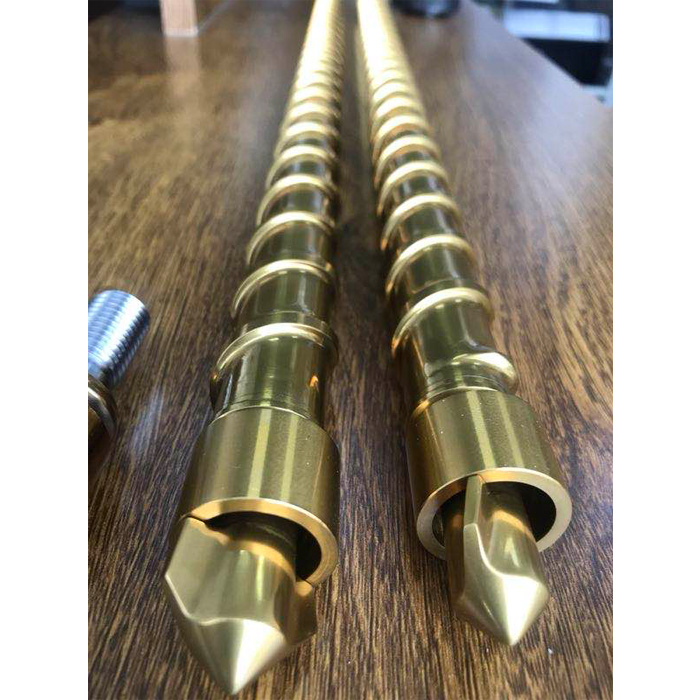
Ett monteringsnamn definierar inte dess metallurgi. Identifiera hållaren/kroppen, kontrollera ringen och sätena som separata artiklar, och specificera sedan materialet och behandlingen som krävs för varje. En enkel fras som "härdad skruvspets" kan lämna ringen eller ett oberoende utbytbart säte odefinierat.
EJSproduktspecifikationlistar material inklusive 38CrMoAlA, 34CrAlNi7, 31CrMoV9, D2, SKD61, SS304, SS316 och Hastelloy 276. Den listar också nitrering, härdning och kromplätering. Bekräfta kombinationen för den faktiska komponenten och driften; detta är inte ett påstående att varje listad behandling gäller för varje legering.
Använd hartset och det observerade tillståndet för att rama in materialöversikten. Beskriv slipmedel, korrosiv exponering, ytskador och materialavlagringar där det är relevant. Välj inte en klass bara för att dess namn låter mer slitstarkt. Geometri, behandling och parningsyta förblir en del av specifikationen. DeEJS materialguideger bredare bakgrund utan att ersätta komponentritningen.
För godkännande, kom överens om vad varje dokument ska bevisa:
- Materialdokumentationen bör identifiera den specificerade kvaliteten och spårbar komponent eller batch.
- Dimensionell inspektion bör referera till korrekt ritningsrevision och kritiska egenskaper.
- Behandlingsregister bör identifiera tillämplig process och överenskomna inspektionskrav.
- Komponentmarkeringar eller reservdelslistan bör bevara förhållandet mellan delarna som passar varandra.
Av EJS produktinformation framgår att besiktningsrapporter och materialintyg tillhandahålls. Definiera den erforderliga omfattningen i beställningen istället för att anta att ett certifikat verifierar alla dimensioner, ytförhållanden och monteringsprestanda.
7. EJS fabriksperspektiv: definiera den fullständiga ersättningen
För en EJS-förfrågan rekommenderar vi att du skickar monteringsdefinitionen innan du väljer en isolerad ersättningsring. Ett foto kan hjälpa till att identifiera hårdvaran. Ritningen, komponentidentiteterna och driftsinformationen definierar vad som behöver levereras.
Börja med det ursprungliga artikelnumret och eventuella tillgängliga monterings- eller komponentritningar. Märk skruv-, spets-, ring- och sätesregistreringen så att mätningar från olika sammansättningar inte kan förväxlas. Om de gamla delarna redan har separerats, behåll sina identiteter istället för att gruppera ringar som ser likadana ut.
Vårt rekommenderade förfrågningspaket är:
- Identifiering av maskinfabrikat, modell och injektionsenhet, plus originaldels- eller monteringsnummer.
- Monterings- och komponentritningar med revisionsinformation, gängdetaljer och matchande skruvförband.
- Identifierade fotografier och ett gammalt mätregister, som tydligt skiljer slitna avläsningar från nominella mått.
- Hartskvalitet, fyllmedel/tillsatsinformation, omslipning och relevanta ändringar i applikationen.
- Målet: ett upprepat utbyte, en materialgranskning eller en föreslagen designändring.
- För ett driftsproblem, jämförbara dyna, vikt, återhämtning och tryck, tillsammans med processförhållandena.
- Erforderlig mått-, material- och behandlingsdokumentation samt överenskomna underlag för eventuell produktionsjämförelse.
Om ritningen saknas, markera vad som är känt och vad som fortfarande behöver definieras. Maskinidentifiering och fotografier är en utgångspunkt, inte en ersättning för varje inre dimension. Förvandla inte mätningar från ett oförklarat slitet prov till en ny delspecifikation utan granskning.
Skicka igenom paketetEJS kontaktsida, identifierarskruvspets monteringeller individuella parningskomponenter krävs. Detta håller förfrågan fokuserad på den faktiska ersättningen snarare än en generisk begäran om en ventil med samma diameter.
8. Vanliga frågor
Är kontrollringen den kompletta backventilen?
Vanligtvis inte när man hänvisar till en design av ringtyp. Ringen fungerar med en hållare och ett passande säte; leverantörer använder ibland bredare namn för monteringen. Bekräfta artikelnumren och medföljande delar. Ball-check-designer använder ett annat stängningselement, så en ordning som endast beskrivs som "check ring" kan vara tvetydig.
Kan jag byta ut enbart kontrollringen för formsprutning?
Möjligen, om den nya ringen är kompatibel och de matchande delarna förblir acceptabla. Kontrollera även hållaren, sätet och motsvarande cylinderlopp. En korrekt ny ring återställer inte en skadad parningsyta. Komponentritningen och inspektionsresultaten bör avgöra omfattningen av utbytet.
Tätar en låsring alltid bättre?
Nej. Förreglingsfunktioner definierar hur ringen roterar med skruven, inte ett garanterat tätningsresultat. Stängningsbeteende, sätesskick, fatpassning och bearbetningsförhållanden spelar fortfarande roll. Jämför de faktiska designerna snarare än att sluta prestanda från ordet "låsning".
Är en montering i fyra delar alltid bättre än en sammansättning i tre delar?
Nej. Ett separat främre slitageelement ändrar komponent- och underhållsalternativen. Det etablerar inte en universell förbättring av flöde, stängning eller hållbarhet. Utvärdera den specifika designen, hartset, parningsgränssnitten och ersättningsmålet.
Vad ska jag anteckna när jag kontrollerar en kontrollring i formsprutning?
Anteckna monteringsidentitet, ritningsrevision, mätpositioner och förhållanden. För produktionsobservationer, använd en konsekvent kudddefinition och viktmetod och bevara de tillhörande processinställningarna. Håll dimensionell inspektion och processupprepbarhetsbevis åtskilda så att det ena inte står för det andra.