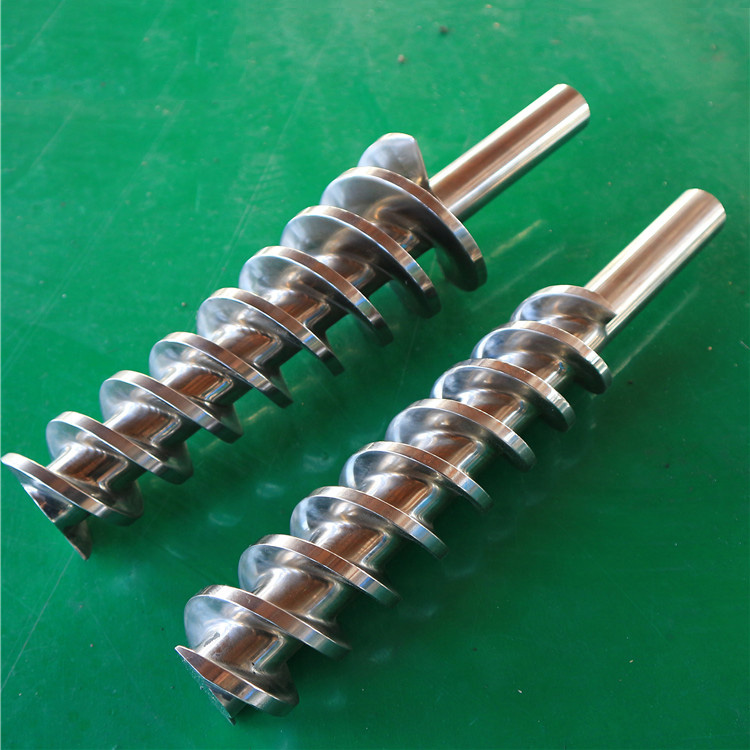
Kallmatade och varmmatade gummiskruvar skiljer sig åt eftersom de får blandning under olika förhållanden. En varmmatningsskruv hanterar gummi som värms uppströms; en kallmatningsskruv måste också fungera och värma inkommande lager. Det ändrar arbetslängden, kanalgeometrin, blandningskraven och temperaturkontrollarrangemanget. För en ersättning, följ den installerade maskinens matningssystem och ritning innan du väljer materialuppgradering. Att bara matcha skruvdiametern visar inte att en skruv-och-pipsats kommer att passa eller fungera korrekt.
1. Vad förändras mellan kallfoder och varmfoder?
Distinktionen börjar innan massan når skruven. Varmmatningsgummi har redan värmts upp och bearbetats i en uppströmsdrift. Kallmatningsmaterial går in nära rumstemperatur, så mer av uppvärmnings- och homogeniseringsuppgiften sker inuti gummiextrudern. Inget av namnen beskriver en universell fattemperatur eller en viss färdig produkt.Schmidt och Schöppners gummi-extruderingsstudieförklarar denna skillnad mellan de två foderkoncepten.
| Köpfråga | Varmmatningsskruv och pipa | Kallmatningsskruv och pipa |
|---|---|---|
| Vad kommer in i foderöppningen? | Förening beredd och värmd uppströms | Omgivningstemperatur, färdigblandad mäld |
| Vad måste skruven åstadkomma? | Förmedla, homogenisera och bygg tryck från det beredda fodret | Ta i fonden, arbeta och värm den, homogenisera den och bygg tryck |
| Vilken längd står på EJS relevanta produktsida? | L/D på 4:1 till 6:1 | L/D listad som 15D till 20D |
| Vad måste en ersättning bevara? | Själva matnings-, skruv-, pipan och anslutningsgeometrin | Dessa gränssnitt, plus de installerade blandnings- och temperaturkontrollarrangemangen |
| Vad ska identifiera den beställda delen? | En godkänd ritning knuten till maskinen | En godkänd ritning knuten till maskinen, inklusive eventuell stiftkonfiguration |
L/D-posterna ovan kommer från EJSvarmmatning av gummiskruv-och-pipa sidaochkallmatningsproduktsida. De beskriver alternativen som publiceras på dessa sidor, inte obligatoriska branschintervall eller utbytbara standardstorlekar.
Kallmatning innebär inte heller att man matar ett oblandat recept och förväntar sig att skruven ska ersätta varje uppströms blandningsoperation. Beskriv det levererade beståndet: dess sammansättning, fysiska form och tillstånd vid foderöppningen. Ett ark av färdigblandat gummi, en oregelbunden remsa och en uppvärmd matningsström är olika specifikationer även när de delar samma polymernamn.
För bredare bakgrund om produktfamiljer, segummi skruv-och-pipa köparens guide. Den smalare uppgiften här är att definiera hårdvaran som hör till din maskin.
2. Läs skruvdesignen bortom dess L/D-förhållande
Gummiextruderingsskruvdesign kräver mer detaljer än en diameter och ett förhållande. Två skruvar kan dela ett L/D-värde samtidigt som de skiljer sig i stigning, kanaldjup, kärndiameter, flygarrangemang och mixningsegenskaper. Spela in profilen längs arbetssektionen istället för att reducera den till en enda etikett som "kallmatningsskruv".
Arbetslängd och total längd är olika dimensioner
Använd ritningens definierade arbetslängd vid beräkning av L/D. Anteckna den totala längden separat, tillsammans med drivskaft, axlar och spetsdetaljer. En leverantör behöver både bearbetningsgeometrin och funktionerna som lokaliserar och driver delen.
Endast för illustration, antag en konstant skruvdiameter på 60 mm och definiera L som arbetslängden. Vid L/D = 5 är L 300 mm. Vid L/D = 18 är L 1 080 mm. Dessa är aritmetiska exempel, inte EJS-modelldimensioner. De visar hur mycket information ett förhållande kan dölja; de bevisar inte att vare sig skruven passar en viss pipa eller ger en specificerad effekt.
Matningsförhållandet ändrar skruvens uppgift
Begreppsjämförelse. Ange den faktiska arbetsprofilen och maskingränssnitt.
HET MATNING
Förvärmd blandning
Förmedla + homogenisera + bygg tryck.
Uppströmsberedning är en del av foderförhållandet.
KALL MATNING
Omgivande, färdigblandat lager
Ta in + arbeta och värm + homogenisera.
Leverera sedan blandningen mot nedströmsmotstånd.
Arbetslängd är inte totallängd
Endast belysande aritmetik. Antag en konstant diameter D = 60 mm och definiera L som arbetslängden.
L/D = 5
L = 5 × 60 = 300 mm
Det orangea segmentet representerar arbetslängden.
L/D = 18
L = 18 × 60 = 1 080 mm
Det orangea segmentet representerar arbetslängden.
Den grå drivskaftssymbolen är separat och ingår inte i arbetslängden.
Förenklad illustration, inte en produktritning. Dessa förhållanden bevisar inte passform, effekt eller utbytbarhet.
Beskriv kanalerna och den matchande pipan
Ange de axiella positionerna där profilen ändras. Inkludera flygstigning, kärndiameter, kanaldjup och relevant flyginformation på ritningen. Om den gamla extruderskruven är sliten, särskilj uppmätta återstående mått från de avsedda måtten för nya delar. Att kopiera slitage till en ersättningsritning bevarar fel baslinje.
EJS listar också separatstift-typ gummi skruv-och-pipa produkter. Anta inte att varje kallmatningsdesign använder samma arrangemang. TROESTER'ssortiment av gummiextruderade produkterinkluderar likaså släta och stiftliknande mönster. Där stift är installerade behöver cylinderpositionerna och motsvarande skruvgeometri en matchad definition. Att ta bort dem eller byta ut en vanlig skruv kräver en designgranskning, inte en ändring av beställningsbeskrivningen.

3. Temperaturkontroll hör hemma i detaljspecifikationen
Frasen "extrudering med kall matning" identifierar det inkommande lagertillståndet. Det betyder inte att blandningen förblir kall. Mekaniskt arbete introducerar värme, medan temperaturkontrollsystemet lägger till eller tar bort värme genom hårdvaran. Behandla matningstemperaturen, regulatorns börvärden och uppmätta blandningstemperatur som separata poster.
Den skillnaden spelar roll när man jämför en gammal extruderingsskruv med en föreslagen ersättning. En styrenhetsdisplay beskriver en kontrollerad plats eller krets. Den fastställer inte i sig temperaturen i hela gummit vid tömning. Undvik att acceptera ett prestandaanspråk baserat endast på identiska kontrollerinställningar.
TROESTER identifierar vattenvärme/kyla enheter i sinGS gummikabel extruder dokumentation. EJS:s produktbeskrivning av stifttyp diskuterar även varmvattencirkulation. Dessa exempel visar varför temperaturkontrollanslutningar hör hemma i specifikationen; de betyder inte att varje skruv och pipa har identiska inre passager eller vattenkrav.
| Objekt att spela in | Information som behövs för en ersättningsgranskning |
|---|---|
| Lager vid foderöppningen | Fysisk form och uppmätt inloppstillstånd, inklusive uppströms uppvärmning |
| Fattemperaturkontroll | Zongränser, kretsidentifiering, anslutningspositioner och de godkända driftkraven |
| Skruvtemperaturkontroll, om sådan finns | Internt passagearrangemang, gränssnitt för anslutning/vridkoppling och originalritning |
| Sammansättningens temperatur | Mätplats, metod och stabilt körtillstånd |
| Termisk begränsning | Substansens specificerade bearbetningsgränser och stödjande leverantörs- eller laboratorieinformation |
Termisk enhetlighet och materiallikformighet är olika frågor. DePaderborn forskningutvärderar dem separat och diskuterar lokal uppvärmning och svedning. Dess resultat stöder kontroll av mer än en medeltemperatur; de tillhandahåller inte en universell driftgräns för EPDM, NBR eller alla SBR-formuleringar.
För den beställda hårdvaran, bevara den godkända kyllayouten om inte en dokumenterad omdesign ändrar den. Dra inte slutledning om en intern passage från ett externt fotografi. Temperaturinställningar och säkra driftsgränser bör komma från den faktiska sammansättningen och maskinproceduren, inte en jämförelseartikel.
4. Är kallfoder alltid snabbare eller mer energieffektivt?
En foderetikett är inte en prestandagaranti. Bedöm ett skruv-och-pip-förslag mot kvalificerad produktion från själva blandningen och verktyget. En högre produktion är användbar endast om materialet håller sig inom dess bearbetningsgränser och produkten uppfyller samma dimensions-, yt- och andra acceptanskrav.
Börja med den del av processen som jämförs. Ett varmmatningsarrangemang inkluderar förberedelse uppströms om extrudern. En kallmatningsjämförelse som endast räknar huvuddriften är inte direkt jämförbar med en varmmatningstotal som även räknar en uppvärmningskvarn, eller vice versa. På samma sätt är frekvensomriktarens märkplåtseffekt en kapacitetsklassning, inte ett mått på energi som används per acceptabelt kilogram.
Använd en vanlig jämförelsepost:
- Samma substansidentifiering, foderform och beredningshistorik.
- Samma produkt, formarrangemang och överenskomna kvalitetskriterier.
- En stabil driftperiod, med skruvhastighet, tryck och temperaturrekord.
- Uppmätt energi för en explicit identifierad uppsättning utrustning.
- Godkänd produktmassa, med avvisad produktion registrerad separat.
En praktisk energiåtgärd äruppmätt energi inom den överenskomna gränsen (kWh) dividerat med accepterad produktmassa (kg). Ange om gränsen inkluderar uppströmsvärmning, extrudern och temperaturkontrollhjälpmedel. Jämför lika med gillar; Lägg inte till eller ta inte bort utrustning i tysthet mellan de två posterna. Detta är en jämförelsemetod, inte ett EJS energibesparande påstående.
För ersättningsköpare, fastställa först om uppgiften är att återställa en beprövad specifikation eller ändra dess bearbetningsbeteende. Att återställa sliten geometri och designa om en skruv är olika projekt. Den andra behöver en överenskommen provbas och acceptansgränser, inte ett löfte kopplat till orden "kallt foder".
5. Välj för sammansättningen och den installerade linjen
När du anger en extruder för gummi, börja med matningsvillkoret och den nödvändiga bearbetningsuppgiften. När du beställer dess skruv och cylinder, lägg till den installerade maskinens mekaniska begränsningar. En applikation som slang-, profil- eller däckkomponentproduktion är användbar bakgrund, men identifierar inte den nödvändiga hårdvaran unikt.
EJS:s produktsidor för varmmatning och kallmatning visar båda applikationer för gummiprodukter. Den överlappningen är en anledning till att skicka den faktiska sammansättningen och maskininformationen snarare än att välja en skruv från enbart det färdiga produktnamnet.
| Din situation | Startbeslut | Bevis att skicka |
|---|---|---|
| Byte av delar i ett beprövat varmmatningsarrangemang | Behåll det dokumenterade flödeskonceptet och gränssnitten om inte en teknisk granskning godkänner en ändring | Originalritning, uppströms matningsskick, slitageprotokoll och utbytesobjektiv |
| Byte av en kallmatningsskruv och -pipa | Identifiera den installerade kanalen, blandnings- och temperaturkontrollkonfigurationen | Arbetsprofil, fatdragning, foderuppställning och sammansättningsjournal |
| Beställer för en pinne-typ pipa | Definiera skruven och cylindern som matchande komponenter | Stiftlayout, motsvarande skruvegenskaper, sektionsidentitet och godkända spelrum |
| Ändra blandningen eller fyllmedelsladdningen | Öppna granskningen av geometri och arbetsyta igen | Gammal och ny formuleringsinformation, bearbetningsgränser och observerat slitage |
| Funderar på att byta foderkoncept | Granska hela uppsättningen av berörda gränssnitt och bearbetningskrav | Maskinkapacitetsinformation och ett godkänt designförslag, inte bara en längre skruv |
Materialvalet följer denna definition av jobbet. Ange basmaterialet och arbetsytan för skruven och cylindern separat, med relevant sammansättning och slitmekanism i sikte. En hårdare yta korrigerar inte en felaktig matningsöppning eller kylanslutning. Deskruv-och-pipmaterial guideförklarar den separata materialgranskningen.
Håll osäkerheten i förfrågan specifik: en oidentifierad tråd, en saknad ritningsrevision eller en okänd kylpassage kan undersökas. "Lämplig för gummi" är för bred för att lösa någon av dessa frågor.
6. Kan varmmatnings- och kallmatningsuppsättningar bytas?
Behandla inte lika skruvdiametrar som godkännande för att byta ut uppsättningarna. Arbetslängden är bara en kompatibilitetskontroll. Drivanslutningen, cylindermonteringen, matningsöppningen och temperaturkontrolllayouten måste också överensstämma med den installerade maskinen. Om projektet ändrar foderkonceptet sträcker sig granskningen utöver de delar som köps in.
Följande checklista är ett sätt att organisera granskningen. Det är inte en ersättning för maskintillverkarens ritningar eller en godkänd installationsprocedur.
| Gränssnitt eller funktion | Vad ska definieras | Varför rekordet är viktigt |
|---|---|---|
| Körände | Skaftdimensioner, spline eller kilspår, skuldror, ingrepp och rotationskonvention | Definierar hur delen lokaliserar och tar emot vridmoment |
| Fatmontering | Pilot/register, fläns, bultmönster, datum och axiell position | Relaterar utbytet till maskinstrukturen |
| Arbetssektion | Diameterdefinition, arbetslängd, profilövergångar och relevanta spelrum | Definierar bearbetningsparet snarare än en yttre dimension |
| Inmatningsöppning | Öppningsform, position och förhållande till valfri matarvals | Bevarar det installerade foderarrangemanget |
| Temperaturkontrollanslutningar | Portar, kretsidentitet och skruvkoppling där det finns | Förhindrar att en antagen extern matchning döljer en intern skillnad |
| Pinnar, där monterade | Placering, orientering, installerad geometri och motsvarande skruvegenskaper | Spelar in ett matchat arrangemang, inte bara ett antal hål |
| Utsläppsände | Spets, passande yta, fläns eller andra originalanslutningsdetaljer | Definierar anslutningen till nedströmsenheten |
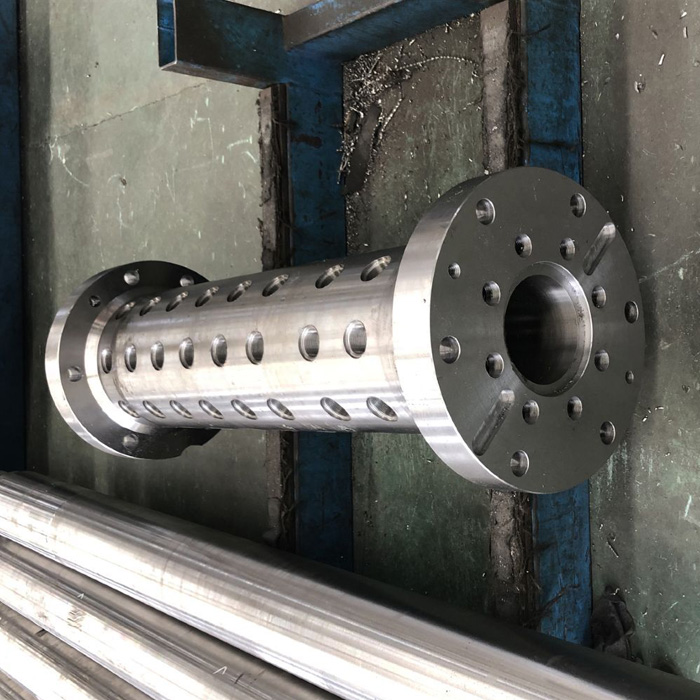
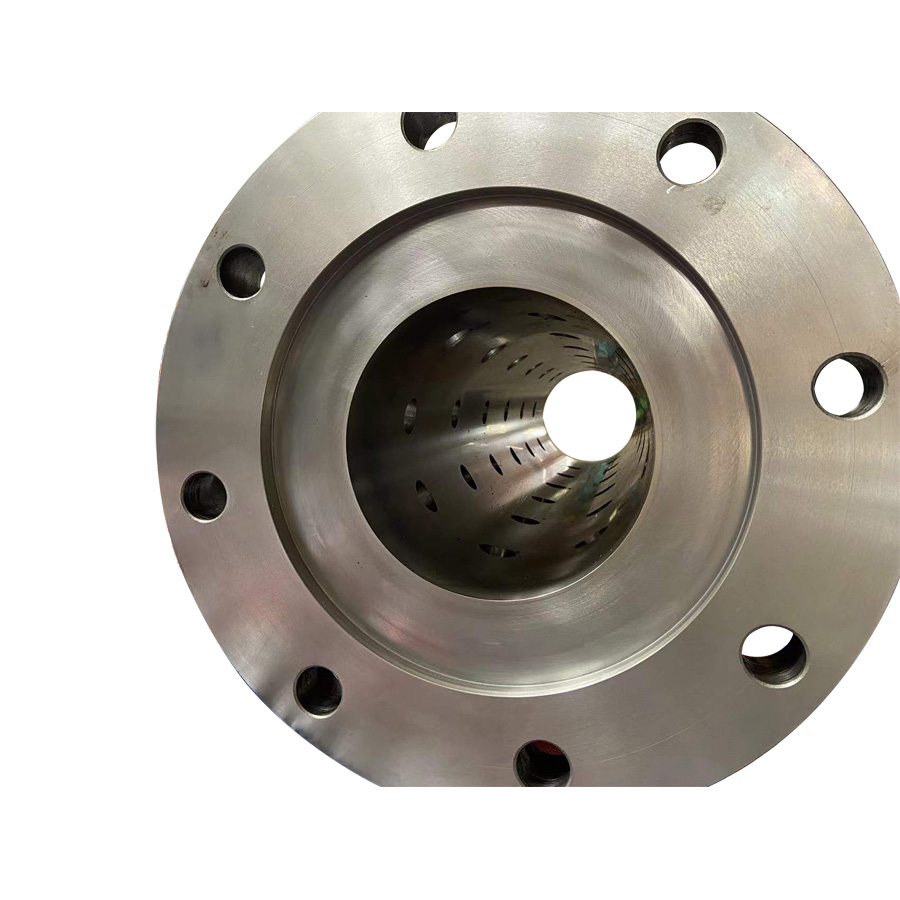
För ett stiftrör, registrera varje sektion och dess orientering innan du sätter ihop specifikationspaketet. Ett fotografi kan hjälpa till att identifiera arrangemanget, men det kan inte bekräfta installerat stiftintrång, motsvarande skruvhölje eller driftsavstånd. Be om dessa definitioner separat. Den ursprungliga godkända geometrin bör styra en upprepad ordning; ett synligt slitet prov bör inte ersätta det i tysthet.
7. EJS fabriksperspektiv: definiera paret före materialuppgraderingen
För en ersättningsförfrågan rekommenderar vi att du identifierar originalmatningskonceptet och matchar gränssnitt innan du begär en annan stål- eller ytbehandling. Ett fotografi hjälper till att beskriva delen och ett produktnamn hjälper till att dirigera förfrågan. Varken ersätter en dimensionerad definition av skruven och dess passande cylinder.
Vår rekommendation är att lägga konstruktionsritningen och de gamla delarnas skick i separata register. Ritningen definierar den avsedda ersättningen. Mått och fotografier visar vad som har hänt med den gamla uppsättningen. Om dessa register inte överensstämmer, identifiera platsen och ritningsrevisionen istället för att be fabriken att återskapa en oförklarlig dimension.
EJSgummi skruv-och-pipa produktinformationbeskriver anpassning till kundritningar och tillhandahållande av besiktningsrapporter och materialcertifikat. För den specifika beställningen, kom överens om vilka dimensioner och materialkrav som dessa poster måste visa.
Förbered förfrågan i denna ordning:
- Identifiera maskinen och det faktiska arrangemanget för varmmatning eller kallmatning. Inkludera originalartikelnumren och tillgängliga ritningsrevisioner.
- Bifoga skruv- och fatritningar tillsammans. Definiera arbetslängden separat från totallängden och visa anslutningarna för drivning, montering, matning och utlopp.
- Lägg till stiftarrangemanget och temperaturkontrolldetaljer där det är tillämpligt. Markera okända egenskaper istället för att gissa deras mått.
- Beskriv blandning, foderform, fyllnadsinformation och bearbetningsgränser. Ange om formuleringen har ändrats sedan originaldelarna valdes.
- Bifoga den gamla delens skickpost. Märk mätpositioner och särskilj slitna avläsningar från nominella konstruktionsvärden.
- Definiera målet och acceptansgrunden: upprepat utbyte eller omdesign, erforderlig dimensionell inspektion, materialdokumentation och en prövning bedömd under överenskomna förhållanden.
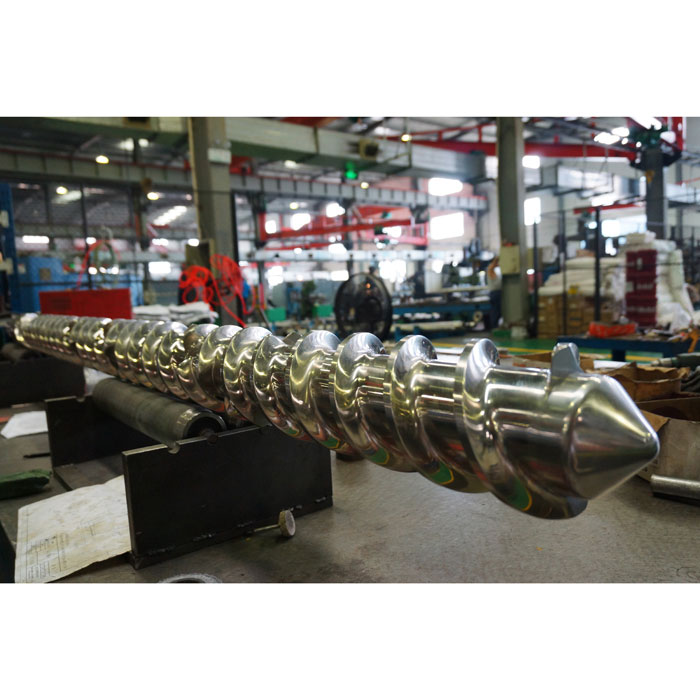
Skicka det paketet med din förfrågan för enEJS kallmatningsgummiskruv och -pipaellervarmmatningsenhet. Det ger tillverkaren en definierad del och driftsuppgift att granska, snarare än en begäran om att välja mellan två generiska etiketter.
8. Vanliga frågor
Betyder kallmatning att gummit förblir kallt under extrudering?
Nej. Den beskriver beståndet som kommer in i maskinen. Skruven fungerar och värmer blandningen, medan temperaturkontrollutrustning hanterar värmeöverföringen. Registrera inloppskonditionen, styrenhetens inställningar och uppmätta blandningstemperatur separat. Substansens godkända bearbetningsgränser gäller fortfarande.
Kräver varje kallmatad gummiskruv en stiftpipa?
Nej. Släta och stift-typ gummi-extrudering konfigurationer finns båda. Identifiera den installerade designen innan du beställer. Om stift är närvarande måste deras positioner och installerade geometri matcha motsvarande skruvegenskaper; en generisk kallfoderbeskrivning är inte tillräckligt för att fastställa den passformen.
Är ett längre L/D-förhållande alltid bättre för gummibearbetning?
Nr L/D beskriver längd i förhållande till diameter, inte övergripande lämplighet. Den nödvändiga uppgiften, kanalprofilen, temperaturkontroll och maskingränssnitt spelar också roll. De olika L/D-posterna på EJS:s varmmatnings- och kallmatningssidor beskriver dessa produktalternativ, inte en instruktion för att förlänga en befintlig skruv.
Kan en kallmatningsskruv ersätta en varmmatningsskruv med samma diameter?
Enbart lika diameter är otillräckligt. Kontrollera den fullständiga skruv- och cylinderdefinitionen, driv- och monteringsgränssnitt, matningsarrangemang och temperaturkontrollanslutningar. Varje föreslagen ändring av foderkoncept kräver en teknisk granskning av det berörda systemet innan en ersättning eller ombyggnad kan godkännas.
Vad ska en ersättningsförfrågan innehålla om originalritningen saknas?
Skicka maskinidentifiering, delmärkning, märkta fotografier, tillgängliga mått, matnings- och kylningsdetaljer och sammansättningsinformationen. Separera bekräftade mätningar från okända egenskaper och slitna ytor. Tillverkaren kan sedan identifiera vilken ytterligare definition som behövs; provet bör inte automatiskt bli den nominella ritningen av ny del.