En maskinmodell identifierar kuvertet. Ditt PVC-recept identifierar mycket av plikten inuti det. Den här guiden visar hur man omvandlar formulerings-, produkt- och slitageposter till en konisk dubbelskruvscylinderspecifikation som en tillverkare faktiskt kan granska.
Varför PVC-receptet är en del av hårdvaruspecifikationen
PVC når extrudern som en formulering, inte som enbart harts. Ett aktuellt KraussMaffei PVC-bearbetande vitpapper separerar tillsatserna i processhjälpmedel, såsom smörjmedel och stabilisatorer, och mineralfyllmedel. Den förklarar också att antalet flygningar, stigning och blandningsspår påverkar uppehållstid, friktion och homogenitet. Det är därför två anläggningar med samma nominella extruderstorlek kan behöva olika skruvdetaljer.
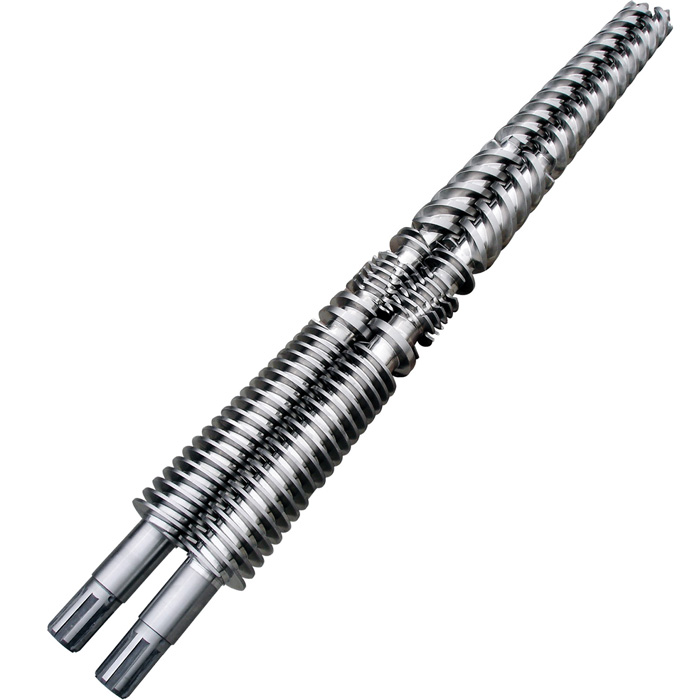
DeEJS konisk dubbelskruvpipa sidagör samma praktiska poäng på ett annat sätt. Den erbjuder flera skruvdesigner för olika CaCO3-nivåer och betonar vikten av spelet mellan de två skruvarna och mellan skruvarna och cylindern. Den användbara slutsatsen är enkel: storlek, formulering och godkännande hör hemma i en teknisk granskning.
En ersättning kopierad endast från en gammal inköpsorder kan återge en diameter och längd utan att den aktuella tullen saknas. Detta händer när anläggningen har ökat fyllmedel, infört omslipning, flyttat från rör till profil, bytt form eller höjt utmatningsmålet sedan originalsatsen levererades.
Översätt receptet till hårdvarubelastning
Den säkraste anbudsförfrågan döljer inte ett patentskyddat recept bakom orden "standard PVC". Den kan skydda de exakta procentsatserna samtidigt som den identifierar de variabler som påverkar skruvdesignen. Om konfidentialitet krävs, använd ett sekretessavtal och lämna formuleringen direkt till ingenjörskontakten.
| Input till rapport | Varför skruvtillverkaren behöver det | Användbara bevis |
|---|---|---|
| PVC-typ och hartskvalitet | Definierar materialfamiljen som ska förmedlas och plastas. Kombinera inte styv PVC, flexibel PVC och CPVC under en etikett. | Leverantörsklass, K-värde om det används av din anläggning och aktuellt tekniskt datablad. |
| Komplett CaCO3-mängd | Mineralfyllmedel ändrar slipeffekten och är en tydlig EJS-designinput. | Faktisk mängd plus beräkningsgrunden, såsom viktdelar eller viktprocent. Skicka aldrig ett nummer utan dess grund. |
| Andra fyllmedel och pigment | Det totala mineralpaketet spelar roll. CaCO3 ensamt kanske inte beskriver slitagebelastningen. | Materialnamn, mängd, leverantörsklass och eventuell ändring från det senaste beprövade receptet. |
| Stabilisator, smörjmedel och processhjälpmedelspaket | Dessa ingredienser påverkar fusionsbeteende, friktion och processfönstret. De hjälper till att förklara en förändring i vridmoment eller smältkvalitet. | Förpackningstyp, leverantörskvalitet, doseringsbas och mixerregister. |
| Omslipat eller återvunnet innehåll | Variation, kontaminering och inbäddade hårda partiklar kan förändra slitage och processstabilitet. | Procentintervall, källa, screeningmetod och kontamineringskontroller. |
| Produkt och dö | Rör-, profil- och paneltillverkning ställer olika effekt-, tryck- och dimensionsmål. | Ritning av färdig produkt, identifiering av form eller huvud, och normalt tryck om mätt. |
| Driftfönster | Faktiskt varvtal, vridmoment, temperatur och effekt visar den belastning som det befintliga setet upplever. | Stabil produktionslogg plus en problemkörningslogg, inte bara maskinens namnskylt. |
Denna post förhindrar ett vanligt diagnosfel. Om produktionen sjunker efter en receptändring kan den gamla skruven vara sliten, den nya formuleringen kan bearbetas på annat sätt, eller båda kan vara sanna. En borrningsmätning och receptrevisionshistorik hjälper till att skilja dessa orsaker åt.
Hur man läser EJS CaCO3 designband
EJS publicerar för närvarande fyra "klassiska mönster" för olika CaCO3-mängder på sinkonisk produktsida. Värdena är användbara eftersom de visar att EJS inte behandlar alla fyllda PVC-recept som en geometri. De är ofullständiga som inköpsspecifikation eftersom den synliga sidan inte identifierar enheten eller formuleringsgrunden.
| EJS designetikett | Publicerat CaCO3 band | Vad köparen ska göra |
|---|---|---|
| Design A | Mindre än 100 | Skicka den exakta mängden CaCO3 och ange hur den beräknades. |
| Design B | 100 till 150 | Bekräfta att EJS använder samma enhet och recept som din anläggning. |
| Design C | 150 till 200 | Lägg till aktuellt vridmoment, effekt och slitage till formuleringen. |
| Design D | Över 200 | Begär granskning av geometri och legeringar. Anta inte att etiketten ensam definierar den färdiga skruven. |
Det som hör bredvid CaCO3-numret
Anteckna mängden harts som används som receptbas, CaCO3-leverantör och kvalitet, om fyllmedlet har ändrats och den totala mineralförpackningen. Ange även omslipningsintervallet. Ett enda nummer kan inte visa om en växt har bytt fyllmedelskälla, infört ett andra mineral eller tillåtit förorenat skrot i fodret.
Urvalsfrågan är därför inte "Vilken design hanterar mitt nummer?" Det är "Vilken geometri och slitageskydd passar denna verifierade formulering, produkt, processfönster och maskingränssnitt?"
Avskärma konstruktionen mot slitagemekanismen
EJS listar helkroppsnitrering, en bimetallisk extruderingssektion följt av helkroppsnitrering och utvalda verktygsstålsfoder bland dess koniska cylinderalternativ. Dess nuvarandebimetallisk kontra nitrerad guidepublicerar arbetsskiktsdjupen och legeringsfamiljerna nedan. Dessa värden beskriver EJS-alternativ. De förutspår inte en fast livslängd.
Separera basstålet från arbetsytan
EJS koniska produktsida listar 38CrMoAlA (1.8509), 34CrAlNi7 (1.8550), 31CrMoV9 (1.8519), 40Cr, 42CrMo, D2 (1.2379), SKD61 och SKD11 bland sina materialval. De dedikerade rör- och profilsidorna listar de första fem, medan panelsidan även listar D2, SKD61 och SKD11. Dessa namn ska inte blandas med Ni60, Colmonoy 56, Colmonoy 83 eller EJS01 till EJS04 som om de vore en hårdhetsklassning.
| Materiellt beslut | EJS exempel | Fråga den svarar |
|---|---|---|
| Bas- eller kroppsmaterial | 38CrMoAlA, 34CrAlNi7, 31CrMoV9, 40Cr, 42CrMo | Vilket stål stöder delen, värmebehandlingen och maskingränssnittet? |
| Verktygsstål eller foderväg | D2, SKD61, SKD11 enligt lista för utvalda koniska konstruktioner | Kräver fatdesignen en annan lokal eller foderkonstruktion? |
| Skruvbearbetande legering | Ni60, Colmonoy 56, Colmonoy 83 | Vilken avsatt yta passar nötnings- och korrosionsbalansen? |
| Fat arbetande legering | EJS01, EJS02, EJS03, EJS04 | Vilket hålfoder passar nötnings-, korrosions- och temperaturuppgiften? |
En användbar materialspecifikation namnger båda nivåerna. Till exempel bör den ange det godkända basstålet och värmebehandlingen, sedan identifiera arbetsytan, avsatt eller fodrad zon, erforderligt lager och hårdhetsintervall. Ritningen ska visa var den skyddade zonen börjar och stannar.
| Konstruktion | EJS publicerade arbetslager | När den kommer in i recensionen | Gräns för genvägen |
|---|---|---|---|
| Nitrerad skruv eller pipa | 0,4 till 0,7 mm nitrerad hölje | Kontrollerad PVC-drift där nötning och korrosion är blygsam och det befintliga nitrerade setet har ett tillfredsställande slitage. | Ett tunt hårt fodral kan konsumeras lokalt. Enbart hårdheten visar inte kvarvarande användbar geometri. |
| Bimetallskruv | 1,0 till 1,5 mm PTA-svetsat legeringsskikt | Se över när mineralbelastning, uppmätt slitage eller korrosion kräver ett tjockare arbetsskikt. | Legeringen måste matcha den faktiska mekanismen. En slitagefokuserad kvalitet är inte automatiskt det bästa korrosionsvalet. |
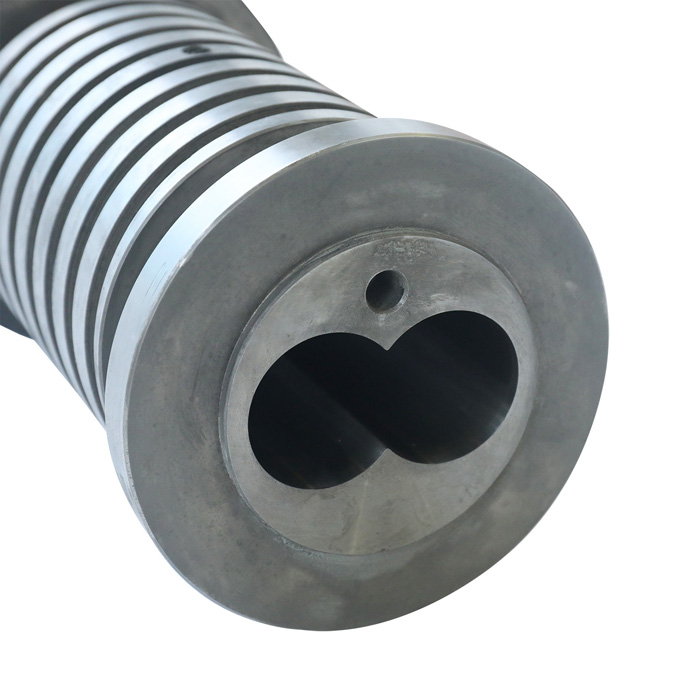
| Bimetallisk pipa | 2,0 till 3,0 mm centrifugalgjuten foder | Se över för en tjockare utbytbar slityta i piphålet under krävande arbetsuppgifter. | Skruven och cylindern behöver fortfarande kompatibel hårdhet, geometri och matchande spelrum. |
Använd legeringsdata som en skärm, inte en rankning
För skruven listar EJS-guiden Ni60 vid HRC 56 till 62, Colmonoy 56 vid HRC 53 till 58, och volframkarbidbärande Colmonoy 83 vid HRC 50 till 55. För pipan visar den EJS01 vid HRC 58 till 6022 vid 58 till 5JS, E3JS, E3JS. HRC 55 till 60 och volframkarbidbärande EJS04 vid HRC 55 till 60.
Samma styrning positionerar EJS02 och EJS03 mot korrosionsledd service och EJS04 mot hög nötning. Den identifierar också Ni60 och Colmonoy 56 som korrosionsbeständiga skruvalternativ, medan Colmonoy 83 ger starkare nötningsbeständighet. Detta är ett första screeningssteg. Det färdiga urvalet bör fortfarande ta hänsyn till recept, temperatur, känt attackmönster, basstål och kompatibiliteten för skruv- och cylinderytorna.
Ett högt CaCO3-tal styr inte automatiskt den svåraste kombinationen. Om den gamla uppsättningen visar kemiska angrepp, pläteringsskador, lokal kontakt eller foderförorening, kan ett svar som endast nöts missa orsaken.
Rör-, profil- och paneletiketter är utgångspunkter
EJS har dedikerade sidor förPVC-rör, plastprofil, ochplastpanel och skivakoniska dubbelskruvar. Dessa kategorier hjälper till att dirigera förfrågan, men kategorinamnet räcker inte för att återskapa skruven.
| Ansökan | Skicka med maskindata | Varför det ändrar recensionen |
|---|---|---|
| PVC-rör | Rörtyp, diameter och väggområde, antal lager, munstycke eller huvud, normal effekt, tryck om tillgängligt och formulering. | Produktsortimentet och huvudmotståndet hjälper till att definiera den stabila transport- och doseringsuppgiften. |
| PVC-profil | Profiltvärsnitt, vikt per meter, form, kalibreringsinställning, utdata, foton av ytdefekter och formulering. | Ytkvalitet eller dimensionella reklamationer kan komma från process, form, formulering eller sliten hårdvara. Rekordet begränsar orsaken. |
| PVC panel eller skiva | Skivans bredd och tjocklek, solid eller skummad konstruktion, fyllmedels- och omslipningspaket, form, utmatning och aktuell slitagekarta. | EJS listar panel-, kartong- och WPC-panelavgifter, men dessa produkter kan utsätta skruven för olika mineral- och återvunna foderförhållanden. |
| PVC-granulering | Torrblandningsrecept, pelletiseringshuvud, genomströmning, ventilationsarrangemang, temperatur och vridmomenttrend. | Nedströmsmålet för motstånd och uppehållstid skiljer sig från direkt profil eller rörproduktion. |
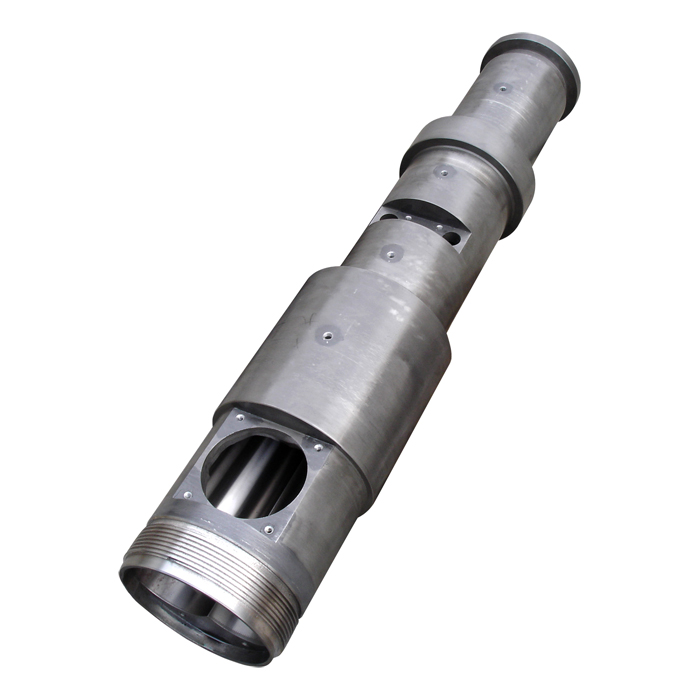
Om ritningen saknas står det på EJS koniska sida att mätning på plats kan ordnas efter att den gamla uppsättningen tagits bort och rengjorts. En mätrutt behöver fortfarande maskinidentitet och delhistorik. En visuellt liknande cylinder kan skilja sig åt vid flänsen, matningsöppningen, portens placeringar, centrumavståndet, hålets kona eller skruvände.
Läs den gamla uppsättningen innan du väljer den nya
Den gamla skruven och pipan är fysiska processregister. Fotografera dem före reparation eller kassering. Mät dem vid repeterbara axiella stationer och markera varje punkt på en skiss. EJS förklarar i sinlivslängdsguideatt slipande fyllmedel, korrosiv kemi, föroreningar, dålig uppriktning och processförhållanden alla kan förkorta livslängden.
| Observerat mönster | Frågor att ställa | Bevis att skicka |
|---|---|---|
| Bredpolering och gradvis flygbortfall | Ökade fyllmedel, omslipning eller produktion? Är slitaget koncentrerat till mjuknings- eller doseringszonen? | Axial slitagekarta, formuleringsrevisioner, effekt och vridmomenttrend. |
| Gropar, grov attack eller missfärgade lokalområden | Är driften korrosionsledd? Ändrades material, stabilisatorpaket, avstängning eller rengöringsmetoder? | Stäng foton före polering, materialsäkerhetsdata där det är relevant, temperatur- och avstängningsregister. |
| Ensidig skåra eller metallkontakt | Är skruvarna synkroniserade och centrerade? Är växellådan, dragkraftssystemet eller pipinriktningen inom maskinägarens gränser? | Kontaktsida markerad på ritning, växellådsfynd, körning och inriktningsrapport. |
| Skador nära inmatningsöppningen | Kan metall eller hård förorening komma in med omslipning? Är utfodringen stabil? | Screening och magnetkontroller, föroreningsprov, matningshastighetshistorik och inloppsfoton. |
| Effektförlust utan större uppmätt slitage | Ändrades formuleringen, formen, temperaturprofilen eller driftmålet? | Före- och efterproduktionsloggar och ett komplett receptändringsregister. |
Diagnostisera inte från färg eller ett enda fotografi. Rengöring, mätning och processhistorik behövs. Undvik också att förvandla en materialtabell till en livsmultiplikator. Livslängden beror på hur snabbt användbar geometri och spel går förlorade i den verkliga processen.
Kontrollformuleringsförändringar som hårdvaruförändringar
En skruvsats kan tyckas "misslyckas tidigt" när processtiden ändras utan att registreras. Ge varje godkänt recept ett revisionsnummer och håll det i samma produktionshistorik som skruvens serienummer eller installationsdatum.
- Frys baslinjen.Anteckna receptrevisionen, råvarukvaliteter, normal effekt, skruvhastighet, vridmoment, fattemperaturer, tryckhuvud om tillgängligt och produktkvalitet när linjen är stabil.
- Logga ändringen.Markera eventuell ökning av CaCO3, ny fyllmedelskvalitet, omslipning, stabiliserings- eller smörjmedelsbyte, ny PVC-kvalitet, stansbyte eller högre effektmål.
- Kontrollera processsvaret.Jämför vridmoment, temperatur, tryck, ventilation, effekt och defekter mot baslinjen. Behåll samma enheter och provtagningsmetod.
- Inspektera med ett fast intervall.Använd samma mätstationer på skruven och pipan. Trendrensning istället för att vänta på att produktionen ska kollapsa.
- Utlösa en teknisk granskning.Se över geometri och konstruktion när ett recept korsar ett EJS-designband, slitmekanismen ändras eller processen inte längre fungerar inuti det beprövade fönstret.
Denna post skapar en användbar återkopplingsslinga för nästa ersättare. Den visar om den valda konstruktionen förbättrade det observerade slitagemönstret utan att låtsas som att en anläggnings drifttimmar kan lovas till en annan.
Bygg en ingenjörsfärdig offertförfrågan
Använd detta som förberedelseformulär. Skicka ritning, formuleringsblad, produktinformation och slitagebevis via den godkända EJS-förfrågningskanalen. Skicka inte in konfidentiella uppgifter via en ej godkänd formuläranslutning.
Vanliga frågor
Vilken CaCO3-nivå kan en EJS konisk dubbelskruvdesign hantera?
EJS publicerar Design A för mindre än 100, Design B för 100 till 150, Design C för 150 till 200, och Design D för över 200. Den aktuella produktsidan anger inte enhet eller formuleringsunderlag. Skicka hela receptet och ange hur CaCO3-mängden beräknades innan du använder en designetikett.
Kräver högre CaCO3 automatiskt en bimetallisk skruv och cylinder?
Nej. Högre mineralbelastning gör nötning till ett viktigt granskningsobjekt, men valet bör också använda det gamla setets slitmönster, korrosionsbevis, processfönster, föroreningskontroller, geometri och matchande spel. EJS listar nitrerade och bimetalliska vägar, och ingenjören bör välja mellan dem för den verifierade driften.
Vilka EJS-legeringar är skärmade för korrosionsledd PVC-belastning?
Den nuvarande EJS-materialguiden positionerar EJS02 och EJS03 fatlegeringar mot korrosionsbeständighet och listar Ni60 och Colmonoy 56 som korrosionsbeständiga skruvalternativ. Det slutliga valet kräver fortfarande den faktiska formuleringen, temperaturerna, observerad attack och kompatibilitet med den parande ytan.
Kan samma koniska skruvdesign köra PVC-rör, profiler och panelprodukter?
Anta inte att det kan. EJS tillhandahåller hårdvara för alla tre applikationerna, men produktgeometri, form eller huvud, utgång, formulering och driftplikt måste ses över. Skicka den befintliga ritningen och stabila produktionsdata för den exakta produkten.
Räcker det med en nitrerad konisk dubbelskruv för PVC?
Det kan vara en kandidat där den verifierade nötnings- och korrosionsbelastningen är blygsam och det befintliga nitrerade setet har ett tillfredsställande slitage. EJS publicerar ett nitrerat höljedjup på 0,4 till 0,7 mm. Det uppmätta slitmönster och formulering bör avgöra om ett tjockare bimetalliskt arbetsskikt behöver ses över.
Vilka formuleringsändringar bör utlösa en ny skruvgranskning?
Granska hårdvaran när CaCO3 eller annat mineral förändras väsentligt, omslipningen stiger, hartskvaliteten ändras, stabilisatorn eller smörjmedelspaketet ändras, produkten eller formen ändras eller produktionen ökar utöver det beprövade driftsfönstret. Granska även efter att en ny slitmekanism dyker upp.
Vad ska jag skicka för en ersättnings offert för koniska dubbelskruvar?
Skicka extrudertillverkaren och modellen, aktuell storlekskod, fullständig måttritning, fullständig formulering med enheter och beräkningsunderlag, produkt- och formdata, måleffekt, faktisk hastighet och vridmoment, temperatur- och tryckrekord, omslipningsområde, aktuellt material, installationshistorik, uppmätt slitagekarta och tydliga bilder.